

Wprowadzenie
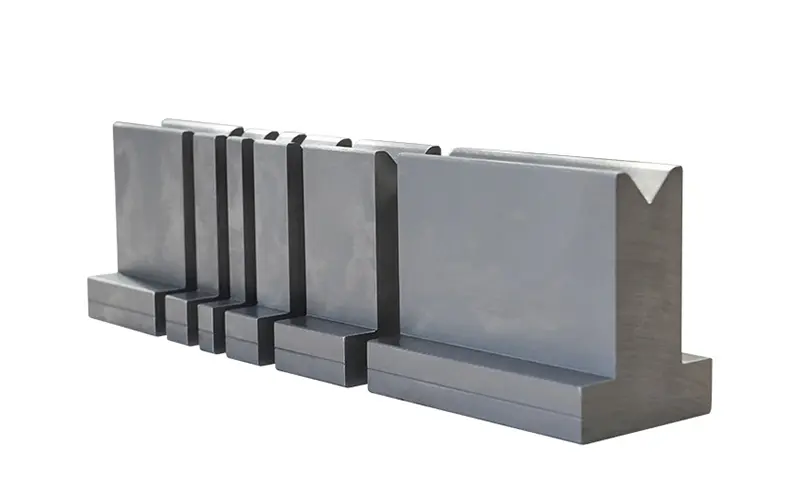
Oprzyrządowanie do pras krawędziowych służy do obróbki blach w fabrykach. Dbanie o nie pozwala przedłużyć ich żywotność i zapewnić bezpieczną pracę. W przeciwnym razie może to prowadzić do powstawania wadliwych elementów i marnotrawstwa. Konserwacja jest łatwa i powinna odbywać się w odpowiednim czasie, co pozwala zachować dokładność i żywotność oprzyrządowania. Pracownicy wykonują rutynowe czynności codziennie, co tydzień i co miesiąc. Planowe przeglądy są weryfikowane przez inżynierów. Informacje o zużyciu narzędzi pozwalają określić, kiedy należy je naprawić lub wymienić. Czyste narzędzia zapewniają doskonałe i jednolite wyniki gięcia. Nowoczesne narzędzia muszą czasami wytrzymywać duże obciążenia, szczególnie w przypadku twardej stali, takiej jak HSLA, co powoduje dodatkowe obciążenia.
Codzienna pielęgnacja narzędzi
Operatorzy rozpoczynają prace konserwacyjne przed uruchomieniem maszyny. Krótka kontrola maszyny stanowi początek każdej zmiany. Do ich obowiązków należy sprawdzenie, czy na końcówkach stempli i ramionach matryc nie ma wiórów, zadrapań lub pęknięć. Wynika to z faktu, że nawet najmniejsze uszkodzenia mogą powodować problemy. Zabrudzone powierzchnie mogą powodować powstawanie zadrapań i mniej precyzyjne gięcie. Po każdym cyklu pracy operatorzy wycierają narzędzia czystą szmatką i bezpiecznym rozpuszczalnikiem, aby usunąć olej i wióry. Zaciski powinny być mocno dokręcone, aby zapewnić prawidłowe ustawienie, a inne środki bezpieczeństwa, takie jak kurtyny świetlne i mechanizmy zatrzymujące, powinny być sprawdzane codziennie. Operatorzy odnotowują problemy w liście kontrolnej, aby jak najwcześniej je zidentyfikować i zapewnić, że wszystkie narzędzia są w dobrym stanie.

Proces cotygodniowej kontroli
Technicy sprawdzają sprzęt po upływie tygodnia. Upewniają się, że części nie są zużyte i pozostają na swoim miejscu. Prawidłowe ustawienie zapewnia stały kąt gięcia. Wszelkie nieprawidłowości w ustawieniu są korygowane przez techników, po czym wznawiają oni pracę. Nakładają również cienką warstwę oleju na części ruchome, aby umożliwić ich swobodny ruch i zapobiec uszkodzeniom. Nadmierna ilość smaru spowoduje szorstkość powierzchni i doprowadzi do gromadzenia się zanieczyszczeń. Ogranicznik tylny pomaga w ustawianiu materiałów. Jest on sprawdzany raz w tygodniu, aby upewnić się, że działa prawidłowo, ponieważ nieprawidłowe ustawienie może wpłynąć na wyniki gięcia. Technicy porównują ustawienia z arkuszami referencyjnymi. Sprawdzają również uchwyty narzędziowe, aby zapobiec ich uszkodzeniom spowodowanym obciążeniami lub pęknięciami. Cotygodniowe przeglądy mogą pomóc w zapobieganiu nieoczekiwanym awariom maszyn i uniknięciu niepotrzebnych opóźnień w produkcji.
Miesięcznik „Engineering Review”
Maszyny są co miesiąc sprawdzane przez inżynierów, aby mogli oni monitorować ich zużycie i wydajność. Zwracają oni szczególną uwagę na te części, które są narażone na częste obciążenia. Z upływem czasu końcówki stempli ulegają spłaszczeniu, a ramiona matrycy powiększają się w wyniku licznych cykli gięcia. Zużycie to może powodować mniejszą precyzję gięcia. Inżynierowie porównują aktualną konstrukcję z projektem pierwotnym. Stosują oni zasadę wymiarowania otwarcia matrycy typu V. Zazwyczaj wynosi ono 8-krotność grubości stali, 6-krotność grubości aluminium oraz 10–12-krotność grubości stali wysokowytrzymałej. Grubość materiału określa siłę wymaganą do gięcia oraz stopień sprężystości materiału. W zależności od danych dotyczących materiału inżynierowie dostosowują ustawienia maszyny. Twardość pomaga przedłużyć żywotność narzędzi; pożądany jest zakres 58–60 HRC. Gdy twardość jest niska, narzędzia mogą się łatwiej zużywać. Podczas comiesięcznych kontroli sprawdzają również wyniki obróbki cieplnej.
Praktyki dotyczące przechowywania i obchodzenia się z produktami
Narzędzia należy przechowywać w odpowiedni sposób, aby uniknąć ich uszkodzenia podczas przechowywania. Narzędzia należy zawsze odkładać na swoje miejsca i przechowywać w wyznaczonych lokalizacjach, aby zapobiec zderzeniom. Układanie narzędzi w stosy może powodować powstawanie odprysków i wgnieceń. Nałożenie powłoki antykorozyjnej zapewnia ochronę powierzchni narzędzi, gdy nie są one używane. Warstwa oleju jest bardzo cienka, co zapobiega rdzewieniu spowodowanemu wilgocią. Pomieszczenia magazynowe należy utrzymywać w czystości i suchości. Brud i kurz mogą przyspieszać zużycie narzędzi. Kontrole stanu magazynu są przeprowadzane przez pracowników pod koniec zmiany. Ciężkie narzędzia należy podnosić za pomocą urządzeń dźwigowych, ponieważ ręczne podnoszenie może spowodować obrażenia lub uszkodzenia. Podczas wymiany narzędzi odpowiednie urządzenia dźwigowe pomagają zapobiegać wypadkom.
Analiza i monitorowanie zużycia
Zużycie występuje w przewidywalnych miejscach narzędzi. Na wczesnym etapie końcówki stempli ulegają spłaszczeniu. Ramiona matrycy powiększają się wraz z upływem czasu, stopniowo się poszerzając. Zużycie występujące między powierzchniami metalowymi nazywane jest zużyciem ściernym. Odprysk powstaje, gdy generowana jest zbyt duża siła lub uderzenie. Odkształcenie plastyczne trwale zmienia kształt narzędzia, gdy jest ono nadmiernie obciążone. Granice zużycia wynoszą zazwyczaj 0,1–0,2 milimetra. Po przekroczeniu tych wartości następuje gwałtowny spadek dokładności gięcia. Częstotliwość użytkowania każdego narzędzia jest rejestrowana przez operatorów. Im więcej cykli, tym większe prawdopodobieństwo nieprzewidzianego uszkodzenia. Średni czas między awariami (MTBF) szacuje czas między kolejnymi awariami. Wszystkie narzędzia są rejestrowane w dziennikach konserwacji po każdym użyciu. Inżynierowie analizują dzienniki w celu zaplanowania ponownego szlifowania.
Proces ponownego szlifowania i naprawy
Ponowne szlifowanie pozwala odnowić zużyte narzędzia poprzez usunięcie części materiału. Do prawidłowego ostrzenia narzędzi, tak jak robią to eksperci, potrzebne są specjalne maszyny. Pozwala to zachować kształt i właściwe kąty. Po szlifowaniu następuje polerowanie i kontrola. Stopień trudności nie powinien przekraczać rozsądnego poziomu. Drobne rysy powierzchniowe łatwo naprawić. Można wykonać niewielkie spłaszczenia w miejscach odłamania. Duże pęknięcia wskazują, że narzędzie należy wymienić. Problemy konstrukcyjne mogą powodować uszkodzenia narzędzi podczas użytkowania.
Zasady czyszczenia i smarowania narzędzi
Czyszczenie pozwala usunąć zabrudzenia powstałe po użyciu. Olej, kurz i drobne cząsteczki metalu są bezpiecznie usuwane za pomocą rozpuszczalników. Nadmiar smaru powoduje zabrudzenie narzędzia. Cienka warstwa smaru ułatwia ruch narzędzia. Narzędzia, które są czystsze, działają precyzyjniej podczas gięcia. Zabrudzenia mogą powodować zadrapania i nierówne gięcia. Narzędzia są czyszczone przez pracowników pod koniec każdej zmiany. Regularne czyszczenie zapewnia trwałość narzędzi.
Zasady bezpieczeństwa dotyczące posługiwania się narzędziami
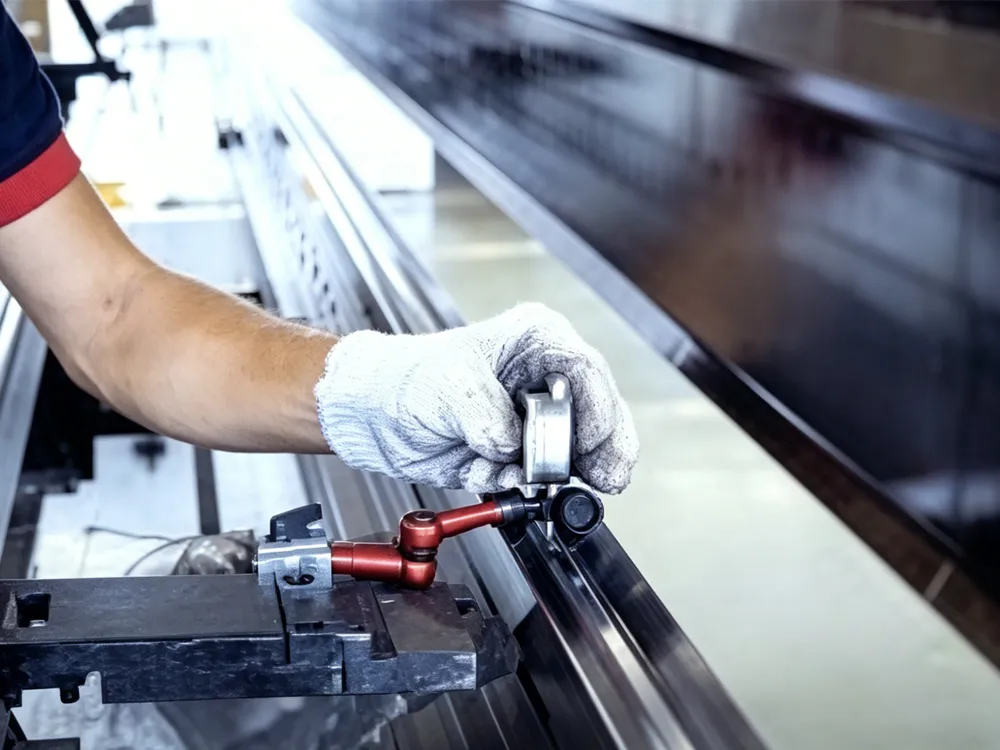
Przepisy bezpieczeństwa przyczyniają się do zapewnienia bezpieczeństwa pracowników. Przed przystąpieniem do naprawy maszyn należy wyłączyć zasilanie za pomocą tabliczek blokujących. Nie wolno dotykać części maszyny służącej do gięcia. Kurtyny świetlne chronią pracowników przed przypadkowym uruchomieniem maszyn. Do transportu ciężkich narzędzi niezbędny jest dźwig. Należy prawidłowo obchodzić się z przedmiotami, aby zapobiec urazom i uszkodzeniom. Szkolenie z zakresu bezpieczeństwa dotyczy korzystania z wyłącznika awaryjnego. Podczas wymiany narzędzi należy komunikować się w sposób jasny i zrozumiały, aby zapobiegać wypadkom.
Dokumentacja i śledzenie danych
W każdym z narzędzi znajduje się cyfrowy zapis historii jego użytkowania. Obejmuje on liczbę użyć oraz wszelkie przeprowadzone czynności konserwacyjne. Zawiera również informacje dotyczące konstrukcji oraz materiału, z którego zostało wykonane, np. D2 lub stopy hartowane. Ich twardość wynosi od 58 do 60 HRC, a chropowatość powierzchni wynosi 0,8 mikrometra. Częstotliwość awarii narzędzia wskazuje na jego niezawodność. Wydajność narzędzia w całym okresie eksploatacji mierzy się kosztem na jedno gięcie. Dostępność cyfrowych zapisów może pomóc w planowaniu ulepszonych narzędzi w przyszłości. Szczegółowe dane pozwalają ograniczyć stratę czasu i podnieść jakość.
Zasady dotyczące odpowiedzialności operatorów
Zadaniem operatorów jest codzienne dbanie o narzędzia. Obsługują je podczas montażu i demontażu. Podczas montażu warto wyrównać elementy na miejscu, aby narzędzie nie było obciążane nierównomiernie. Jeśli montaż nie zostanie przeprowadzony prawidłowo, żywotność narzędzia może skrócić się o połowę. Zanim operatorzy przystąpią do pracy, powinni dokładnie przestrzegać instrukcji dotyczących przygotowania i sprawdzania narzędzi. Aby uniknąć problemów, lepiej jest obejrzeć narzędzia przed ich użyciem. Czyszczenie narzędzi poprawia jakość produktów i minimalizuje liczbę błędów. Wczesne zgłaszanie uszkodzeń pomaga inżynierom w terminowym rozwiązywaniu problemów. Jeśli uszkodzenie nie zostanie zgłoszone, narzędzie może ulec całkowitemu zniszczeniu. Konserwacja oraz dobra komunikacja między zmianami zapewniają sprawny przebieg prac konserwacyjnych. Konieczna jest dyscyplina wśród operatorów; przyczynia się to do wydłużenia żywotności narzędzi i zapewnienia ich doskonałej wydajności.
Kontrola jakości – Połączenie
Jakość produktu zależy od stanu narzędzi. Zużyte narzędzia mogą powodować wygięcia i niedokładne wykończenie. Po zakończeniu produkcji inspektorzy sprawdzają kąty wygięcia. W przypadku nieprawidłowego kąta wygięcia prawdopodobnie oznacza to zużycie narzędzi. Obecność zadrapań na częściach oznacza, że narzędzia są zabrudzone lub uszkodzone. Błędy wymiarowe wynikają zazwyczaj z nieprawidłowego ustawienia. Dobrze konserwowane systemy pozwalają zminimalizować odsetek odrzutów. Stabilne narzędzia zapewniają powtarzalne, dobre wyniki w długiej perspektywie. Zespoły ds. konserwacji i jakości muszą ze sobą współpracować. Ujawnianie informacji pomoże w regulacji procesu i zapobieganiu błędom.
Wnioski
Oprzyrządowanie do pras krawędziowych powinno być odpowiednio konserwowane. Należy je codziennie myć, raz w tygodniu sprawdzać, a raz w miesiącu przeprowadzać ponowną kontrolę, aby upewnić się, że nadaje się do pracy. Narzędzia należy przechowywać w odpowiedni sposób, aby uniknąć ich uszkodzenia. Należy monitorować stopień zużycia, aby określić, kiedy konieczna jest naprawa lub wymiana. Ponowne szlifowanie wydłuża żywotność narzędzi i zmniejsza zużycie. Podczas konserwacji pracownicy są chronieni dzięki przestrzeganiu środków bezpieczeństwa. Należy prowadzić dokładną dokumentację każdego narzędzia. Możliwe jest również wydłużenie żywotności narzędzi, które są łatwe w obsłudze i zwiększają wydajność pracy.