

Introduzione
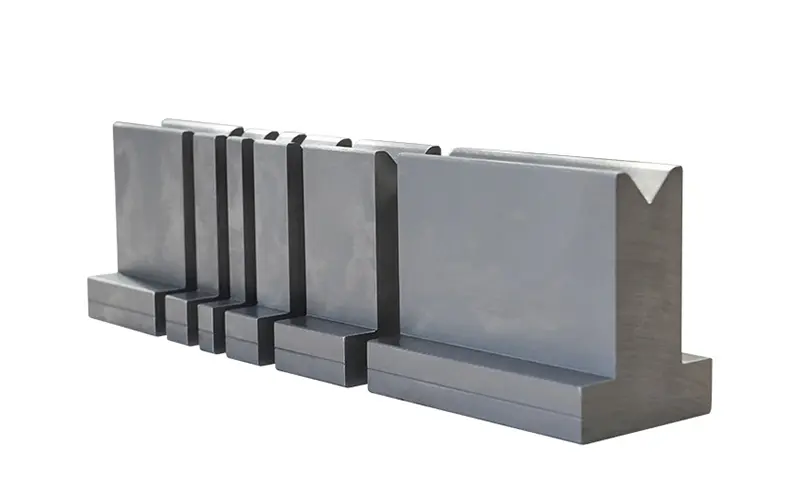
Gli utensili per presse piegatrici vengono utilizzati per la formatura dei metalli nelle fabbriche. Prendersi cura di essi significa garantirne una maggiore durata e un funzionamento sicuro. In caso contrario, potrebbero causare la produzione di pezzi difettosi e sprechi. La manutenzione è semplice e tempestiva e salvaguarda la precisione e la durata degli utensili. I dipendenti seguono procedure di manutenzione quotidiane, settimanali e mensili. Gli interventi di manutenzione programmata vengono verificati dai tecnici. Le informazioni relative all’utilizzo degli utensili consentono di stabilire quando è necessario ripararli o sostituirli. Gli utensili puliti garantiscono una piegatura ottimale e uniforme. Gli utensili moderni possono essere sottoposti a forze intense, in particolare quando si lavora su acciai duri come l’HSLA, il che aumenta lo stress a cui sono sottoposti.
Routine quotidiana di manutenzione degli utensili
Gli operatori iniziano le operazioni di manutenzione prima dell’avvio della macchina. Un breve controllo della macchina segna l’inizio di ogni turno. È loro responsabilità individuare eventuali scheggiature, graffi o crepe sulle punte dei punzoni e sui bordi delle matrici. Questo perché anche i danni più lievi possono causare problemi. Superfici sporche possono causare graffi e una piegatura meno precisa. Gli operatori puliscono gli utensili con un panno pulito e un solvente sicuro dopo ogni ciclo per rimuovere olio e trucioli metallici. I morsetti devono essere fissati saldamente per garantire un posizionamento corretto, mentre altre misure di sicurezza, come le barriere fotoelettriche e i meccanismi di arresto, devono essere ispezionate quotidianamente. Gli operatori annotano i problemi in una lista di controllo per individuarli il prima possibile e garantire che tutti gli utensili siano in buone condizioni.

Procedura di ispezione settimanale
I tecnici controllano le attrezzature dopo una settimana. Si assicurano che le parti non siano usurate e rimangano al loro posto. Un corretto allineamento mantiene costante l’angolo di piegatura. Il disallineamento viene corretto dai tecnici, che poi riprendono il lavoro. Inoltre, applicano un sottile strato di olio sulle parti mobili per consentirne lo scorrimento e prevenire danni. Un eccesso di grasso rende la superficie ruvida e favorisce l’accumulo di sporco. Il reggispinta facilita il posizionamento dei materiali. Viene controllato una volta alla settimana per assicurarne il corretto funzionamento, poiché un posizionamento errato potrebbe alterare i risultati delle piegature. I tecnici confrontano le impostazioni con le schede di riferimento. Ispezionano inoltre i portautensili per evitare che si rompano a causa di sollecitazioni o crepe. Le ispezioni settimanali possono aiutare a prevenire guasti imprevisti alle macchine ed evitare ritardi inutili nella produzione.
Rivista mensile di ingegneria
Le macchine vengono ispezionate mensilmente dagli ingegneri, in modo da poter monitorare l’usura e le prestazioni. Particolare attenzione viene prestata alle parti sottoposte a sollecitazioni frequenti. Con il passare del tempo, le punte dei punzoni si appiattiscono e le spalle dello stampo si allargano a causa dei numerosi cicli di piegatura. Questa usura può rendere le piegature meno precise. Gli ingegneri confrontano il progetto attuale con quello originale. Esiste una regola dimensionale relativa all’apertura della matrice a V: in genere è pari a 8 volte lo spessore dell’acciaio, 6 volte quello dell’alluminio e 10-12 volte quello dell’acciaio ad alta resistenza. Lo spessore del materiale determina la forza necessaria per la piegatura e l’entità del ritorno elastico. A seconda delle informazioni sul materiale, gli ingegneri regolano le impostazioni della macchina. La durezza contribuisce a prolungare la durata degli utensili; è auspicabile un valore compreso tra 58 e 60 HRC. Quando la durezza è bassa, gli utensili possono usurarsi più facilmente. Durante i controlli mensili, verificano anche i risultati del trattamento termico.
Pratiche di stoccaggio e movimentazione
Gli utensili devono essere riposti correttamente per evitare danni durante lo stoccaggio. Gli utensili devono essere sempre riposti al proprio posto e tenuti nelle postazioni designate per evitare urti. L'impilamento degli utensili può causare scheggiature e ammaccature. L'applicazione di un rivestimento antiruggine garantisce la protezione delle superfici quando gli utensili non sono in uso. Lo strato di olio è molto sottile per prevenire la ruggine causata dall'umidità. Gli spazi di stoccaggio devono essere mantenuti puliti e asciutti. Lo sporco e la polvere possono accelerare l’usura degli utensili. I controlli sul magazzino vengono effettuati dai lavoratori alla fine del turno. Sollevare gli utensili pesanti con attrezzature di sollevamento, poiché sollevarli manualmente potrebbe causare lesioni o danni. Quando si cambiano gli utensili, l’uso di strumenti di sollevamento adeguati aiuta a prevenire gli incidenti.
Analisi e monitoraggio dell'usura
L'usura si verifica in punti prevedibili degli utensili. In una fase iniziale, le punte dei punzoni si appiattiscono. Le spalle delle matrici si ingrossano con l’uso, allargandosi gradualmente. L’usura che si verifica tra le superfici metalliche è detta usura abrasiva. Si verifica una scheggiatura quando viene generata una forza o un impatto eccessivo. La deformazione plastica altera in modo permanente la forma di un utensile quando questo viene sottoposto a sollecitazioni eccessive. I limiti di usura sono normalmente compresi tra 0,1 e 0,2 millimetri. Oltre tali limiti, si verifica una rapida diminuzione della precisione di piegatura. La frequenza di utilizzo di ciascun utensile viene registrata dagli operatori. Maggiore è il numero di cicli, maggiore è la probabilità di una rottura imprevista. Il tempo medio tra i guasti (MTBF) stima l’intervallo di tempo che intercorre tra un guasto e l’altro. Tutti gli utensili vengono registrati nei registri di manutenzione ogni volta che vengono utilizzati. Gli ingegneri esaminano i registri per pianificare la riaffilatura.
Processo di riaffilatura e riparazione
La riaffilatura consente di ripristinare gli utensili usurati asportandone una parte di materiale. Per affilare correttamente gli utensili, come fanno gli esperti, sono necessarie macchine speciali. Ciò permette di mantenere la forma e gli angoli corretti. La rettifica è seguita dalla lucidatura e dal controllo. La difficoltà non dovrebbe superare livelli ragionevoli. I piccoli graffi superficiali sono facili da riparare. È possibile realizzare piccoli livellatori per scheggiature. Le crepe di grandi dimensioni indicano che l’utensile deve essere sostituito. Problemi strutturali possono causare il danneggiamento degli utensili durante l’uso.
Norme relative alla pulizia e alla lubrificazione degli utensili
La pulizia rimuove lo sporco dopo l'uso. Olio, polvere e piccole particelle metalliche vengono eliminate in modo sicuro con solventi. Il lubrificante in eccesso sporca l'utensile. Un sottile strato di lubrificante aiuta l'utensile a muoversi più agevolmente. Gli utensili utilizzati risultano più puliti e precisi durante la piegatura. Lo sporco può causare graffi e piegature irregolari. Gli utensili vengono puliti dagli operai alla fine di ogni turno. Una pulizia regolare garantisce una maggiore durata degli utensili.
Norme di sicurezza per l'utilizzo degli utensili
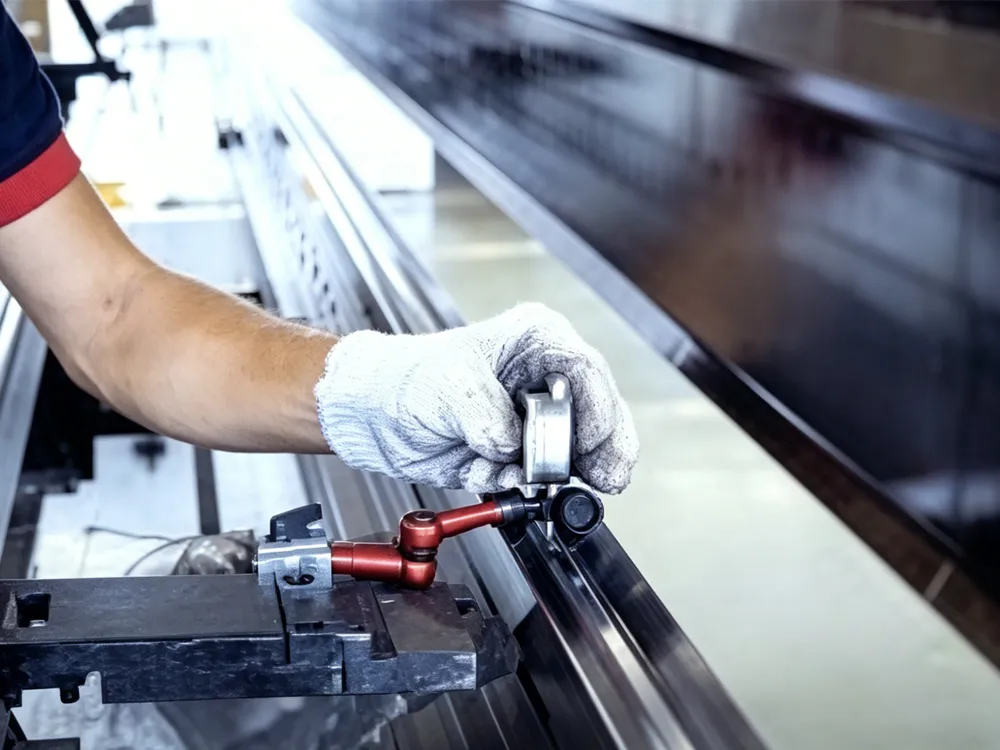
Le norme di sicurezza contribuiscono alla sicurezza dei lavoratori. È necessario utilizzare cartellini di blocco per disattivare l’alimentazione prima di riparare le macchine. Non toccare il lato di piegatura di una macchina. Le barriere fotoelettriche impediscono ai lavoratori di essere esposti ad avviamenti accidentali. Per il trasporto di utensili pesanti è necessaria una gru. È necessario maneggiare correttamente gli oggetti per prevenire infortuni e rotture. La formazione sulla sicurezza verte sull’uso dell’arresto di emergenza. Si ricorre a comunicazioni chiare per prevenire incidenti durante il cambio degli utensili.
Documentazione e tracciabilità dei dati
In ciascuno degli utensili è presente una registrazione digitale della sua cronologia d’uso. Questa include il numero di volte in cui è stato utilizzato e gli interventi di manutenzione effettuati. Contiene inoltre informazioni sul progetto e sui materiali con cui è realizzato, come il D2 o le leghe temprate. La loro durezza è compresa tra 58 e 60 HRC e la finitura superficiale è di 0,8 micrometri. La frequenza dei guasti di un utensile ne indica l’affidabilità. L’efficienza dell’utensile nel corso della sua vita utile viene misurata in base al costo per piegatura. La presenza di registrazioni digitali può aiutare nella progettazione di utensili migliorati in futuro. I dettagli consentono di ridurre gli sprechi di tempo e migliorare la qualità.
Norme relative alle responsabilità degli operatori
È fondamentale che gli operatori si occupino quotidianamente della protezione degli utensili. Sono loro a maneggiare gli utensili durante l’installazione e la rimozione. È opportuno allineare correttamente gli oggetti durante l’installazione per garantire che l’utensile non subisca sollecitazioni irregolari. Se l’installazione non viene eseguita correttamente, la durata dell’utensile può ridursi della metà. Prima di iniziare il proprio lavoro, gli operatori devono seguire attentamente le istruzioni relative alla configurazione e alla verifica degli utensili. È consigliabile ispezionare gli utensili prima di utilizzarli per evitare problemi. La pulizia degli utensili migliora la qualità dei prodotti e riduce al minimo gli errori. Segnalare tempestivamente eventuali danni aiuta i tecnici a risolvere i problemi in modo tempestivo. Se il danno non viene segnalato, l’utensile potrebbe rompersi completamente. La manutenzione e una buona comunicazione tra i turni garantiscono il regolare svolgimento delle operazioni di manutenzione. È necessaria la disciplina tra gli operatori; ciò contribuisce a una maggiore durata degli utensili e a prestazioni superiori.
Collegamento al controllo qualità
La qualità del prodotto dipenderà dalle condizioni degli utensili. Utensili usurati possono causare piegature e finiture irregolari. Dopo la produzione, gli ispettori verificano gli angoli di piegatura. In caso di non conformità dell’angolo, è probabile che gli utensili siano usurati. La presenza di graffi sui pezzi indica che gli utensili sono sporchi o danneggiati. Gli errori dimensionali sono solitamente dovuti all’allineamento. I tassi di scarto vengono ridotti al minimo grazie a sistemi sottoposti a una corretta manutenzione. L’utilizzo di utensili stabili consente di ottenere risultati costantemente buoni nel lungo periodo. I team addetti alla manutenzione e alla qualità devono collaborare. La condivisione delle informazioni contribuirà a regolare il processo e a prevenire gli errori.
Conclusione
Gli utensili per le presse piegatrici devono essere sottoposti a una corretta manutenzione. Lavarli ogni giorno, ispezionarli una volta alla settimana e ricontrollarli una volta al mese per assicurarsi che funzionino correttamente. Conservare gli utensili con cura per evitare che si rompano. Monitorare l’usura per stabilire quando è necessario ripararli o sostituirli. La riaffilatura prolunga la durata degli utensili e ne riduce l’usura. Durante la manutenzione, gli operatori devono attenersi alle precauzioni di sicurezza per garantire la propria protezione. Tenere un registro accurato di ogni utensile. È inoltre possibile prolungare la durata degli utensili che sono facili da utilizzare e migliorare l’efficienza del lavoro.