

Por que a sincronização é fundamental em uma prensa dobradeira em tandem?
A Prensa dobradeira CNC em tandem combina duas prensas dobradeiras para processar peças extralongas como um único sistema de dobra sincronizado.
No entanto, não basta simplesmente colocar duas máquinas lado a lado.
Durante uma operação prolongada de dobra, os dois cilindros devem se mover em sincronia, com diferenças posicionais extremamente pequenas. Se uma das máquinas se mover mais rápido, mais devagar ou atingir a posição de dobra em um momento diferente, a peça pode apresentar ângulos de dobra irregulares, torção ou erros dimensionais.
É por isso que sincronização multieixos é uma das tecnologias mais importantes em uma prensa dobradeira em tandem.
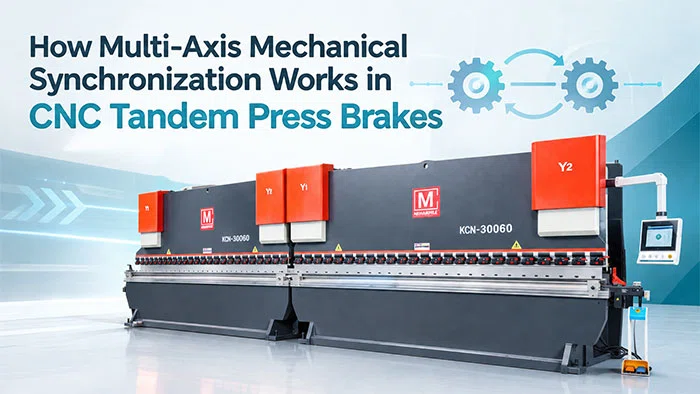
O que são os eixos Y1, Y2, Y3 e Y4?
Uma prensa dobradeira CNC convencional normalmente utiliza dois eixos principais de dobra:
- Y1: movimento do cilindro de pressão do lado esquerdo
- Y2: movimento do cilindro hidráulico do lado direito
Em uma configuração em tandem, duas máquinas trabalham em conjunto; portanto, o sistema CNC deve coordenar os eixos correspondentes em ambas as máquinas.
Dependendo da arquitetura da máquina, estes podem ser representados como Y1/Y2/Y3/Y4 ou como grupos de eixos coordenados.
O objetivo é simples:
Mantenha os dois êmbolos da prensa dobradeira se movendo em sincronia e preserve a relação correta entre a ferramenta superior e as matrizes inferiores ao longo de todo o comprimento do conjunto.
Isso se torna particularmente importante ao dobrar chapas longas, nas quais até mesmo um pequeno erro de sincronização pode afetar a peça final.
Como funciona a sincronização multieixos?
O processo de sincronização pode ser entendido como um processo contínuo Comando → Mover → Medir → Comparar → Corrigir ciclo.
1. O CNC envia o comando de movimento
O operador insere os parâmetros de dobra, incluindo o ângulo de dobra, a posição do curso, a velocidade e a sequência de dobra.
O controlador CNC calcula os movimentos necessários e envia comandos coordenados aos eixos de dobra.
Em uma configuração em tandem, ambas as máquinas devem seguir a mesma sequência de dobra.
2. O sistema hidráulico aciona os cilindros
O CNC aciona as válvulas eletro-hidráulicas proporcionais ou servoválvulas.
Essas válvulas regulam o fluxo de óleo hidráulico para os cilindros, controlando a velocidade com que cada lado do pistão se move.
Portanto, as duas máquinas não se limitam a “se moverem juntas”; seu movimento é controlado ativamente.
3. As escalas lineares medem a posição real
O feedback de posição é essencial.
As escalas lineares instaladas nas máquinas medem continuamente a posição real do êmbolo. O sinal de retorno é enviado ao controlador CNC, permitindo que o sistema saiba se cada eixo está seguindo a posição programada.
Isso cria um sistema de controle em malha fechada, em vez de depender apenas do movimento comandado.
4. O CNC compara as posições dos eixos
O controlador compara a posição programada com a posição real de cada eixo.
Por exemplo, se um lado de um êmbolo estiver ligeiramente à frente do outro, o CNC pode identificar a diferença de posição e calcular uma correção.
Esse feedback contínuo é o que ajuda a manter a sincronização durante o curso de flexão.
5. O sistema faz correções em tempo real
Assim que um desvio é detectado, o CNC ajusta o sinal da válvula correspondente.
O sistema hidráulico pode, então, aumentar ou reduzir o fluxo de óleo para o cilindro em questão.
O processo se repete continuamente ao longo do ciclo de dobra:
Comando de posição → Movimento do cilindro → Retroalimentação de posição → Cálculo do erro → Correção
Esse processo de circuito fechado permite que o sistema em tandem mantenha um movimento coordenado dos cilindros, em vez de depender apenas do alinhamento mecânico.
Como a sincronização melhora a dobra de peças longas?
A principal vantagem é dobramento uniforme em toda a peça.
Considere uma chapa de 10 metros de comprimento sendo dobrada simultaneamente por duas prensas dobradeiras conectadas.
Se a máquina da esquerda atingir a posição alvo antes da máquina da direita, o êmbolo pode ficar temporariamente desalinhado. Essa diferença pode afetar o ângulo de dobra e causar variação dimensional.
A sincronização multieixos faz com que ambas as máquinas funcionem como um sistema coordenado.
O resultado pode incluir:
- Ângulos de dobra mais consistentes
- Maior precisão dimensional
- Torção reduzida
- Produção mais estável de peças longas
- Menos correções manuais
- Maior repetibilidade
Sincronização e compensação de deflexão
A sincronização, por si só, não elimina todas as fontes de erro de curvatura.
Quando uma peça longa é dobrada sob alta pressão, a estrutura e a base da máquina podem sofrer deflexão elástica. Isso pode fazer com que o centro da peça se curve de maneira diferente das áreas próximas aos cilindros.
Portanto, um sistema em tandem de alto desempenho também pode utilizar compensação mecânica ou controlada por CNC do abaulamento/deflexão.
O sistema CNC pode coordenar a compensação entre as duas máquinas, de modo que o resultado da dobra permaneça mais consistente ao longo do comprimento de trabalho combinado.
Isso é particularmente importante para peças longas e pesadas.
O que torna um sistema de sincronização em tandem confiável?
Ao avaliar uma prensa dobradeira CNC em tandem, não se limite apenas ao comprimento total de dobra e à tonelagem.
Preste atenção ao seguinte:
Retroalimentação de posição em circuito fechado
As escalas lineares fornecem ao CNC informações sobre a posição real do curso.
Controle CNC multieixos
O controlador deve ser capaz de coordenar os eixos de dobra de ambas as máquinas.
Controle hidráulico de alta resposta
As válvulas proporcionais ou servoválvulas precisam responder com precisão aos sinais de correção do CNC.
Alinhamento mecânico
As duas prensas dobradeiras devem estar devidamente alinhadas e instaladas como um sistema integrado.
Compensação de deflexão
O rebordo ajuda a compensar a deformação sob altas cargas de flexão.
Guia traseira sincronizada
O sistema de guia traseiro também deve manter um posicionamento preciso em toda a área de trabalho em tandem.
Por que a sincronização multieixos é importante
Uma prensa dobradeira em tandem é mais do que duas prensas dobradeiras funcionando lado a lado.
Sua verdadeira capacidade decorre da coordenação entre Controle CNC, sistemas hidráulicos, realimentação de posição, alinhamento mecânico e tecnologia de compensação.
Ao monitorar e corrigir continuamente vários eixos de dobra, o sistema permite que duas máquinas operem como uma única solução coordenada de dobra para peças extralongas.
Para aplicações como estruturas de aço, equipamentos de transporte, construção naval, componentes para a construção civil, postes de iluminação e peças usinadas de grandes dimensões, uma sincronização confiável é essencial para manter a qualidade da dobra em toda a peça.
Se você estiver escolhendo uma prensa dobradeira em tandem, avalie não apenas tonelagem e comprimento útil, mas também a arquitetura de sincronização da máquina, o sistema de realimentação, o controle CNC, a resposta hidráulica e a compensação de deflexão.
Conheça as soluções de prensas dobradeiras em tandem da MIHARMLE → Solicite um orçamento
Leitura recomendada:
Guia de montagem e calibração do abaulamento da prensa dobradeira em tandem