








¿Por qué es fundamental la sincronización en una prensa plegadora en tándem?
A Plegadora CNC en tándem combina dos prensas plegadoras para procesar piezas extralargas como un único sistema de plegado sincronizado.
Sin embargo, no basta con colocar dos máquinas una al lado de la otra.
Durante una operación de plegado prolongada, ambos cilindros deben moverse al unísono, con diferencias de posición extremadamente pequeñas. Si una de las máquinas se mueve más rápido, más lento o alcanza la posición de plegado en un momento distinto, la pieza puede presentar ángulos de plegado desiguales, torsiones o errores dimensionales.
Por eso sincronización multieje es una de las tecnologías más importantes de una prensa plegadora tándem.
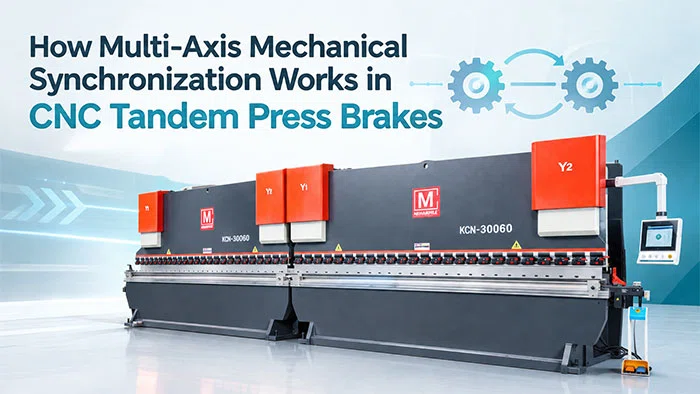
¿Qué son los ejes Y1, Y2, Y3 y Y4?
Una prensa plegadora CNC convencional suele utilizar dos ejes de plegado principales:
- Y1: movimiento del pistón del lado izquierdo
- Y2: movimiento del pistón hacia la derecha
En una configuración en tándem, dos máquinas funcionan conjuntamente, por lo que el sistema CNC debe coordinar los ejes correspondientes de ambas máquinas.
Dependiendo de la arquitectura de la máquina, estos pueden representarse como Y1/Y2/Y3/Y4 o como grupos de ejes coordinados.
El objetivo es sencillo:
Mantenga ambos pistones de la prensa plegadora moviéndose al unísono y conserve la relación correcta entre la herramienta superior y los troqueles inferiores a lo largo de toda la longitud del tándem.
Esto cobra especial importancia a la hora de plegar chapas largas, en las que incluso un pequeño error de sincronización puede afectar a la pieza final.
¿Cómo funciona la sincronización multieje?
El proceso de sincronización puede entenderse como un proceso continuo Comando → Mover → Medir → Comparar → Corregir ciclo.
1. El CNC envía la orden de movimiento
El operario introduce los parámetros de plegado, entre los que se incluyen el ángulo de plegado, la posición de la carrera, la velocidad y la secuencia de plegado.
El controlador CNC calcula los movimientos necesarios y envía órdenes coordinadas a los ejes de plegado.
En una configuración en tándem, ambas máquinas deben seguir la misma secuencia de plegado.
2. El sistema hidráulico acciona los cilindros
El CNC envía señales a las válvulas electrohidráulicas proporcionales o servoválvulas.
Estas válvulas regulan el caudal de aceite hidráulico que llega a los cilindros, controlando la velocidad a la que se mueve cada lado del pistón.
Por lo tanto, las dos máquinas no se limitan a “moverse juntas”; su movimiento se controla de forma activa.
3. Las escalas lineales miden la posición real
La información sobre la posición es fundamental.
Las escalas lineales instaladas en las máquinas miden continuamente la posición real del émbolo. La información de retroalimentación se envía al controlador CNC, lo que permite al sistema saber si cada eje sigue la posición programada.
De este modo se crea un sistema de control de bucle cerrado, en lugar de basarse únicamente en el movimiento ordenado.
4. El CNC compara las posiciones de los ejes
El controlador compara la posición programada con la posición real de cada eje.
Por ejemplo, si un lado de un pistón va ligeramente por delante del otro, el CNC puede identificar la diferencia de posición y calcular una corrección.
Esta retroalimentación continua es la que ayuda a mantener la sincronización durante la carrera de flexión.
5. El sistema realiza correcciones en tiempo real
En cuanto se detecta una desviación, el CNC ajusta la señal de la válvula correspondiente.
De este modo, el sistema hidráulico puede aumentar o reducir el caudal de aceite que llega al cilindro correspondiente.
El proceso se repite continuamente a lo largo del ciclo de doblado:
Comando de posición → Movimiento del pistón → Retroalimentación de posición → Cálculo del error → Corrección
Este proceso de bucle cerrado permite que el sistema tándem mantenga un movimiento coordinado de los pistones, en lugar de depender únicamente de la alineación mecánica.
¿Cómo mejora la sincronización el doblado de piezas largas?
La principal ventaja es una flexión uniforme en toda la pieza de trabajo.
Imaginemos una chapa de 10 metros de largo que se dobla simultáneamente mediante dos prensas plegadoras conectadas entre sí.
Si la máquina de la izquierda alcanza la posición objetivo antes que la de la derecha, el pistón puede desalinearse temporalmente. Esa diferencia puede afectar al ángulo de plegado y provocar variaciones dimensionales.
La sincronización multieje permite que ambas máquinas funcionen como un sistema coordinado.
El resultado puede incluir:
- Ángulos de flexión más uniformes
- Mayor precisión dimensional
- Menor torsión
- Producción más estable de piezas largas
- Menos correcciones manuales
- Mayor repetibilidad
Sincronización y compensación de la deflexión
La sincronización por sí sola no elimina todas las fuentes de error de flexión.
Cuando se dobla una pieza larga con una fuerza elevada, el bastidor y la bancada de la máquina pueden sufrir una deflexión elástica. Esto puede provocar que el centro de la pieza se doble de forma diferente a las zonas cercanas a los cilindros.
Por lo tanto, un sistema tándem de alto rendimiento también puede utilizar compensación mecánica o controlada por CNC del abombamiento o la deflexión.
El sistema CNC puede coordinar la compensación entre las dos máquinas, de modo que el resultado del plegado sea más uniforme a lo largo de la longitud de trabajo combinada.
Esto es especialmente importante en el caso de piezas largas y pesadas.
¿Qué hace que un sistema de sincronización en tándem sea fiable?
A la hora de evaluar una prensa plegadora CNC en tándem, no te limites a tener en cuenta la longitud total de plegado y el tonelaje.
Ten en cuenta lo siguiente:
Retroalimentación de posición en bucle cerrado
Las escalas lineales proporcionan al CNC información sobre la posición real del carro.
Control CNC multieje
El controlador debe ser capaz de coordinar los ejes de doblado de ambas máquinas.
Control hidráulico de alta respuesta
Las válvulas proporcionales o servoválvulas deben responder con precisión a las señales de corrección del CNC.
Alineación mecánica
Las dos prensas plegadoras deben estar correctamente alineadas e instaladas como un sistema integrado.
Compensación de la deflexión
El abombamiento ayuda a compensar la deformación bajo cargas de flexión elevadas.
Topes traseros sincronizados
El sistema de tope trasero también debe garantizar un posicionamiento preciso en toda la zona de trabajo en tándem.
Por qué es importante la sincronización multieje
Una prensa plegadora tándem es más que dos prensas plegadoras que funcionan una al lado de la otra.
Su verdadera capacidad radica en la coordinación entre Control CNC, sistemas hidráulicos, retroalimentación de posición, alineación mecánica y tecnología de compensación.
Gracias al control y la corrección continuos de varios ejes de plegado, el sistema permite que dos máquinas funcionen como una única solución de plegado coordinada para piezas de gran longitud.
Para aplicaciones como estructuras de acero, material de transporte, construcción naval, componentes para la construcción, postes de alumbrado y piezas fabricadas de gran tamaño, una sincronización fiable es esencial para mantener la calidad del plegado en toda la pieza de trabajo.
Si vas a elegir una prensa plegadora tándem, ten en cuenta no solo tonelaje y eslora útil, pero también la arquitectura de sincronización de la máquina, el sistema de retroalimentación, el control CNC, la respuesta hidráulica y la compensación de la deflexión.
Descubre las soluciones de prensas plegadoras tándem de MIHARMLE → Solicita un presupuesto
Lecturas recomendadas:
Guía de montaje y calibración del abombado de la prensa plegadora tándem