








Warum ist die Synchronisation bei einer Tandem-Abkantpresse so entscheidend?
A CNC-Tandem-Abkantpresse kombiniert zwei Abkantpressen zur Bearbeitung besonders langer Werkstücke zu einem synchronisierten Biegesystem.
Es reicht jedoch nicht aus, einfach nur zwei Maschinen nebeneinander aufzustellen.
Bei einem langen Biegevorgang müssen sich beide Stempel synchron bewegen, wobei die Positionsabweichungen äußerst gering sein müssen. Wenn eine Maschine schneller oder langsamer läuft oder die Biegeposition zu einem anderen Zeitpunkt erreicht, kann es bei dem Werkstück zu ungleichmäßigen Biegewinkeln, Verdrehungen oder Maßfehlern kommen.
Deshalb Mehrachsige Synchronisation ist eine der wichtigsten Technologien in einer Tandem-Abkantpresse.
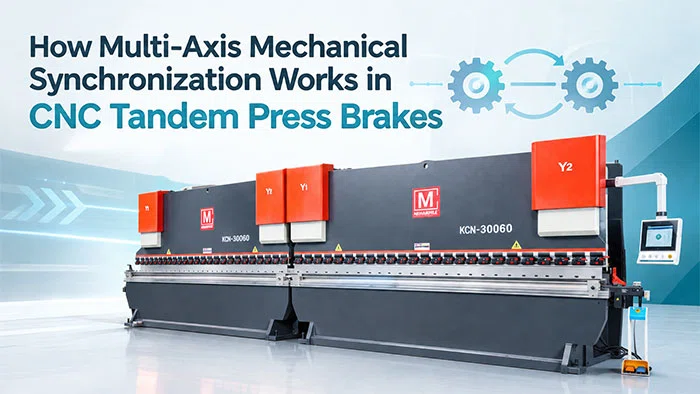
Was sind die Y1-, Y2-, Y3- und Y4-Achsen?
Eine herkömmliche CNC-Abkantpresse verfügt in der Regel über zwei Hauptbiegeachsen:
- Y1: Bewegung des Zylinders auf der linken Seite
- Y2: Bewegung des rechten Stößels
In einer Tandemkonfiguration arbeiten zwei Maschinen zusammen, sodass das CNC-System die entsprechenden Achsen beider Maschinen koordinieren muss.
Je nach Maschinenarchitektur lassen sich diese wie folgt darstellen: Y1/Y2/Y3/Y4 oder als koordinierte Achsgruppen.
Das Ziel ist einfach:
Sorgen Sie dafür, dass sich beide Stempel der Abkantpresse gleichmäßig bewegen, und halten Sie über die gesamte Tandemlänge hinweg das richtige Verhältnis zwischen Oberwerkzeug und Untermatrizen ein.
Dies ist besonders wichtig beim Biegen langer Bleche, bei denen schon ein kleiner Synchronisationsfehler das Endergebnis beeinflussen kann.
Wie funktioniert die mehrachsige Synchronisation?
Der Synchronisationsprozess lässt sich als ein kontinuierlicher Befehl → Verschieben → Messen → Vergleichen → Korrigieren Zyklus.
1. Die CNC sendet den Bewegungsbefehl
Der Bediener gibt die Biegeparameter ein, darunter den Biegewinkel, die Hubposition, die Geschwindigkeit und die Biegefolge.
Die CNC-Steuerung berechnet die erforderlichen Bewegungen und sendet koordinierte Befehle an die Biegeachsen.
In einer Tandemkonfiguration müssen beide Maschinen derselben Biegefolge folgen.
2. Das Hydrauliksystem treibt die Zylinder an
Die CNC-Steuerung gibt Signale an die elektrohydraulischen Proportional- oder Servoventile.
Diese Ventile regeln den Hydraulikölfluss zu den Zylindern und steuern so, wie schnell sich die jeweilige Seite des Stößels bewegt.
Die beiden Maschinen “bewegen sich” also nicht einfach nur gemeinsam; ihre Bewegung wird aktiv gesteuert.
3. Lineare Maßstäbe messen die tatsächliche Position
Eine Positionsrückmeldung ist unerlässlich.
An den Maschinen angebrachte Linearmaßstäbe messen kontinuierlich die aktuelle Position des Stößels. Die Rückmeldung wird an die CNC-Steuerung gesendet, sodass das System erkennen kann, ob jede Achse der programmierten Position folgt.
Dadurch entsteht ein Regelkreis, anstatt sich ausschließlich auf die vorgegebene Bewegung zu verlassen.
4. Die CNC vergleicht die Achsenpositionen
Die Steuerung vergleicht die Sollposition mit der Istposition jeder Achse.
Wenn beispielsweise eine Seite eines Stößels etwas weiter vorne liegt als die andere, kann die CNC den Positionsunterschied erkennen und eine Korrektur berechnen.
Dieses kontinuierliche Feedback trägt dazu bei, die Synchronisation während des Biegevorgangs aufrechtzuerhalten.
5. Das System nimmt Korrekturen in Echtzeit vor
Sobald eine Abweichung festgestellt wird, passt die CNC das entsprechende Ventilsignal an.
Das Hydrauliksystem kann dann den Ölfluss zum entsprechenden Zylinder erhöhen oder verringern.
Dieser Vorgang wiederholt sich kontinuierlich während des gesamten Biegezyklus:
Positionsbefehl → Stößelbewegung → Positionsrückmeldung → Fehlerberechnung → Korrektur
Durch diesen Regelkreis kann das Tandemsystem eine koordinierte Bewegung der Kolben gewährleisten, anstatt sich allein auf die mechanische Ausrichtung zu verlassen.
Inwiefern verbessert die Synchronisation das Biegen langer Werkstücke?
Der Hauptvorteil ist gleichmäßige Biegung über das gesamte Werkstück hinweg.
Stellen Sie sich ein 10 Meter langes Blech vor, das gleichzeitig von zwei miteinander verbundenen Abkantpressen gebogen wird.
Erreicht die linke Maschine die Zielposition vor der rechten Maschine, kann es zu einer vorübergehenden Fehlausrichtung des Stößels kommen. Diese Abweichung kann den Biegewinkel beeinflussen und zu Maßabweichungen führen.
Durch die mehrachsige Synchronisation arbeiten beide Maschinen als aufeinander abgestimmtes System.
Das Ergebnis kann Folgendes umfassen:
- Gleichmäßigere Biegewinkel
- Höhere Maßgenauigkeit
- Geringere Verdrehung
- Stabilere Produktion langer Teile
- Weniger manuelle Korrekturen
- Verbesserte Wiederholbarkeit
Synchronisation und Auslenkungsausgleich
Die Synchronisation allein beseitigt nicht alle Ursachen für Biegefehler.
Wenn ein langes Werkstück unter hoher Presskraft gebogen wird, kann es zu einer elastischen Durchbiegung des Maschinenrahmens und des Maschinenbetts kommen. Dies kann dazu führen, dass sich die Mitte des Werkstücks anders verbiegt als die Bereiche in der Nähe der Zylinder.
Daher kann ein leistungsstarkes Tandemsystem auch Folgendes nutzen: mechanischer oder CNC-gesteuerter Wölbungs-/Durchbiegungsausgleich.
Das CNC-System kann die Kompensation über beide Maschinen hinweg koordinieren, sodass das Biegeergebnis über die gesamte Arbeitslänge hinweg gleichmäßiger ausfällt.
Dies ist besonders bei langen und schweren Werkstücken wichtig.
Was macht ein zuverlässiges Tandem-Synchronisationssystem aus?
Bei der Bewertung einer CNC-Tandem-Abkantpresse sollten Sie über die Gesamtbiegelänge und die Presskraft hinausblicken.
Bitte beachten Sie:
Positionsrückführung im geschlossenen Regelkreis
Linearmaßstäbe liefern der CNC-Steuerung Informationen über die aktuelle Position des Schlittens.
Mehrachsige CNC-Steuerung
Die Steuerung sollte in der Lage sein, die Biegeachsen beider Maschinen zu koordinieren.
Hydraulische Steuerung mit hoher Ansprechgeschwindigkeit
Proportional- oder Servoventile müssen präzise auf CNC-Korrektursignale reagieren.
Mechanische Ausrichtung
Die beiden Abkantpressen müssen korrekt ausgerichtet und als kombiniertes System installiert werden.
Durchbiegungskompensation
Die Krönung trägt dazu bei, Verformungen unter hohen Biegebelastungen auszugleichen.
Synchronisierter Hinteranschlag
Das Hinteranschlagssystem muss zudem über den gesamten Tandem-Arbeitsbereich hinweg eine genaue Positionierung gewährleisten.
Warum die mehrachsige Synchronisation wichtig ist
Eine Tandem-Abkantpresse ist mehr als zwei nebeneinander arbeitende Abkantpressen.
Seine wahre Leistungsfähigkeit beruht auf der Zusammenarbeit zwischen CNC-Steuerung, Hydrauliksysteme, Positionsrückmeldung, mechanische Ausrichtung und Kompensationstechnik.
Durch die kontinuierliche Überwachung und Korrektur mehrerer Biegeachsen ermöglicht das System den Betrieb von zwei Maschinen als eine koordinierte Biegelösung für besonders lange Werkstücke.
Für Anwendungen wie beispielsweise Stahlkonstruktionen, Transportausrüstung, Schiffbau, Bauteile, Lichtmasten und große Fertigteile, ist eine zuverlässige Synchronisation unerlässlich, um die Biegequalität über das gesamte Werkstück hinweg zu gewährleisten.
Wenn Sie sich für eine Tandem-Abkantpresse entscheiden, sollten Sie nicht nur Bruttoraumzahl und Arbeitslänge, sondern auch die Synchronisationsarchitektur der Maschine, das Rückkopplungssystem, die CNC-Steuerung, das hydraulische Ansprechverhalten und den Durchbiegungsausgleich.
Entdecken Sie die Lösungen von MIHARMLE für Tandem-Abkantpressen → Angebot anfordern
Literaturempfehlungen:
Anleitung zur Montage einer Tandem-Abkantpresse und zur Kalibrierung der Wölbung