








Pourquoi la synchronisation est-elle essentielle sur une presse plieuse en tandem ?
A Plieuse CNC en tandem associe deux presses plieuses pour traiter des pièces très longues au sein d'un seul système de pliage synchronisé.
Cependant, il ne suffit pas de simplement placer deux machines côte à côte.
Lors d'une opération de pliage de longue durée, les deux vérins doivent se déplacer de concert, avec des écarts de position extrêmement faibles. Si l'une des machines se déplace plus vite, plus lentement ou atteint la position de pliage à un moment différent, la pièce peut présenter des angles de pliage irréguliers, une torsion ou des erreurs dimensionnelles.
C'est pour cette raison que synchronisation multiaxiale est l'une des technologies les plus importantes d'une presse plieuse en tandem.
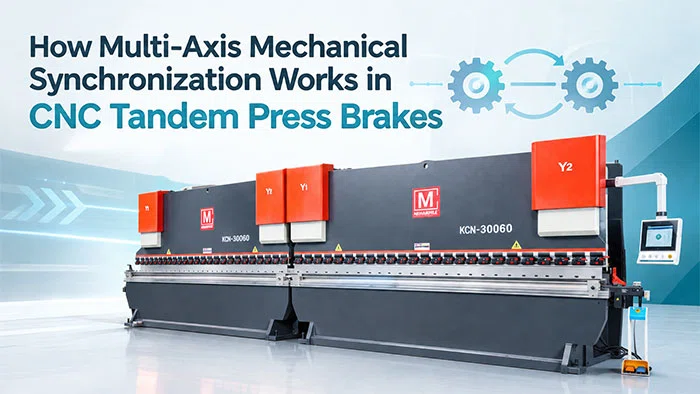
Que sont les axes Y1, Y2, Y3 et Y4 ?
Une presse plieuse CNC classique utilise généralement deux axes de pliage principaux :
- Y1 : mouvement du vérin vers la gauche
- Y2 : mouvement du vérin vers la droite
Dans une configuration en tandem, deux machines fonctionnent ensemble ; le système CNC doit donc coordonner les axes correspondants sur les deux machines.
Selon l'architecture de la machine, celles-ci peuvent être représentées sous la forme Y1/Y2/Y3/Y4 ou sous forme de groupes d'axes coordonnés.
L'objectif est simple :
Veillez à ce que les deux vérins de la presse plieuse se déplacent de concert et maintenez un alignement correct entre l'outil supérieur et les matrices inférieures sur toute la longueur du tandem.
Cela revêt une importance particulière lors du pliage de longues tôles, où même une légère erreur de synchronisation peut avoir une incidence sur la pièce finale.
Comment fonctionne la synchronisation multiaxiale ?
Le processus de synchronisation peut être considéré comme un processus continu Commande → Déplacer → Mesurer → Comparer → Corriger cycle.
1. La CNC envoie la commande de déplacement
L'opérateur saisit les paramètres de pliage, notamment l'angle de pliage, la position de la course, la vitesse et la séquence de pliage.
La commande numérique calcule les mouvements nécessaires et envoie des commandes coordonnées aux axes de pliage.
Dans une configuration en tandem, les deux machines doivent suivre la même séquence de pliage.
2. Le système hydraulique actionne les vérins
La commande numérique (CNC) envoie des signaux aux vannes électrohydrauliques proportionnelles ou aux servovannes.
Ces vannes régulent le débit d'huile hydraulique vers les vérins, contrôlant ainsi la vitesse de déplacement de chaque côté du vérin.
Les deux machines ne se contentent donc pas de “ se déplacer ensemble ” ; leur mouvement est contrôlé de manière active.
3. Les échelles linéaires mesurent la position réelle
Le retour d'information sur la position est essentiel.
Des échelles linéaires installées sur les machines mesurent en continu la position réelle du coulisseau. Les données de retour sont transmises au contrôleur CNC, ce qui permet au système de vérifier si chaque axe suit bien la position programmée.
Cela permet de mettre en place un système de régulation en boucle fermée, plutôt que de se fier uniquement au mouvement commandé.
4. La commande numérique compare les positions des axes
Le contrôleur compare la position programmée à la position réelle de chaque axe.
Par exemple, si l'un des côtés d'un vérin est légèrement en avance par rapport à l'autre, la CNC peut détecter la différence de position et calculer une correction.
C'est ce retour d'information continu qui permet de maintenir la synchronisation pendant la course de cintrage.
5. Le système effectue des corrections en temps réel
Dès qu'un écart est détecté, la CNC ajuste le signal de la vanne correspondante.
Le système hydraulique peut alors augmenter ou réduire le débit d'huile vers le vérin concerné.
Ce processus se répète en continu tout au long du cycle de pliage :
Commande de position → Mouvement du vérin → Retour d'information de position → Calcul de l'erreur → Correction
Ce processus en boucle fermée permet au système en tandem de maintenir une coordination des mouvements des vérins, au lieu de se fier uniquement à l'alignement mécanique.
En quoi la synchronisation améliore-t-elle le cintrage de pièces longues ?
Le principal avantage est un cintrage uniforme sur toute la longueur de la pièce.
Imaginons une tôle de 10 mètres de long pliée simultanément par deux presses plieuses reliées entre elles.
Si la machine de gauche atteint la position cible avant celle de droite, le coulisseau peut se désaligner temporairement. Cet écart peut avoir une incidence sur l'angle de pliage et entraîner des variations dimensionnelles.
La synchronisation multiaxiale permet aux deux machines de fonctionner comme un système coordonné.
Le résultat peut inclure :
- Des angles de pliage plus réguliers
- Une meilleure précision dimensionnelle
- Réduction de la torsion
- Une production plus stable des pièces longues
- Moins de corrections manuelles
- Répétabilité améliorée
Synchronisation et compensation de déviation
La synchronisation à elle seule ne permet pas d'éliminer toutes les sources d'erreur de flexion.
Lorsqu'une pièce longue est pliée sous une force importante, le châssis et le banc de la machine peuvent subir une déformation élastique. Cela peut entraîner une déformation différente au centre de la pièce par rapport aux zones situées à proximité des vérins.
Par conséquent, un système en tandem hautement performant peut également utiliser compensation mécanique ou à commande numérique (CNC) du bombage/de la déviation.
Le système CNC peut coordonner la compensation entre les deux machines afin que le résultat du pliage reste plus homogène sur toute la longueur de travail combinée.
Cela est particulièrement important pour les pièces longues et lourdes.
Qu'est-ce qui caractérise un système de synchronisation en tandem fiable ?
Lorsque vous évaluez une presse plieuse CNC en tandem, ne vous limitez pas à la longueur totale de pliage et à la puissance en tonnes.
À noter :
Rétroaction de position en boucle fermée
Les règles linéaires fournissent à la commande numérique des informations sur la position réelle du chariot.
Commande CNC multiaxiale
Le contrôleur doit être capable de coordonner les axes de pliage des deux machines.
Commande hydraulique à grande réactivité
Les vannes proportionnelles ou servovannes doivent répondre avec précision aux signaux de correction de la commande numérique.
Alignement mécanique
Les deux presses plieuses doivent être correctement alignées et installées en tant que système combiné.
Compensation de la déviation
Le bombage permet de compenser la déformation sous des charges de flexion élevées.
Butée arrière synchronisée
Le système de butée arrière doit également garantir un positionnement précis sur toute la zone de travail en tandem.
Pourquoi la synchronisation multi-axes est-elle importante ?
Une presse plieuse en tandem, c'est bien plus qu'une simple deux presses plieuses fonctionnant côte à côte.
Sa véritable capacité réside dans la coordination entre Commande numérique (CNC), systèmes hydrauliques, rétroaction de position, alignement mécanique et technologies de compensation.
Grâce à la surveillance et à la correction en continu de plusieurs axes de pliage, le système permet à deux machines de fonctionner comme une seule et même solution de pliage coordonnée pour les pièces très longues.
Pour des applications telles que structures métalliques, matériel de transport, construction navale, éléments de construction, poteaux d'éclairage et pièces usinées de grande taille, une synchronisation fiable est essentielle pour garantir la qualité du pliage sur l'ensemble de la pièce.
Si vous envisagez d'acheter une presse plieuse tandem, ne vous contentez pas d'évaluer tonnage et longueur utile, mais aussi l'architecture de synchronisation de la machine, son système de rétroaction, sa commande numérique (CNC), sa réponse hydraulique et la compensation de la déformation.
Découvrez les solutions de presses plieuses tandem MIHARMLE → Demander un devis
Lectures recommandées :
Guide de montage de la presse plieuse tandem et de réglage du bombage