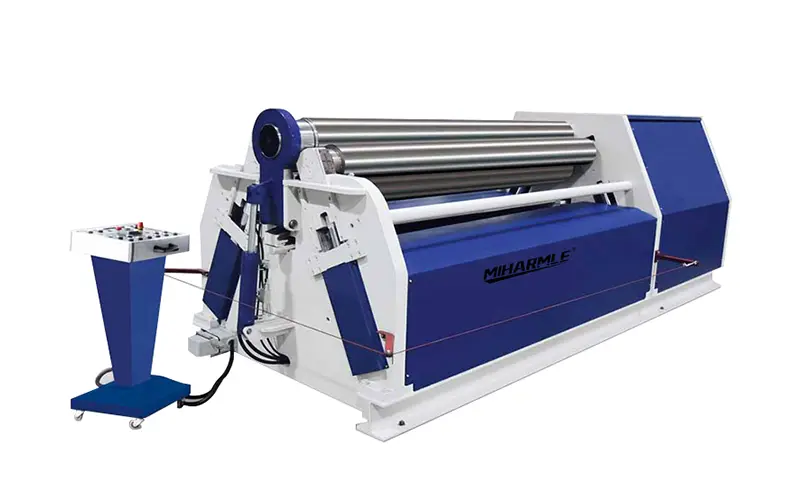


Ao usar um Máquina de dobra de chapas com 3 rolos Para laminar uma chapa de aço em forma de cilindro, é necessário garantir o diâmetro desejado e uma circularidade consistente.
Resposta rápida
Um teste com uma máquina de dobra de chapas de três rolos verifica se a máquina é capaz de moldar cilindros nas dimensões exigidas. É recomendável registrar as especificações do material, as passagens de laminação, as medições de diâmetro e os resultados de circularidade. Essas verificações ajudam a avaliar o desempenho da máquina antes da aceitação na fábrica.
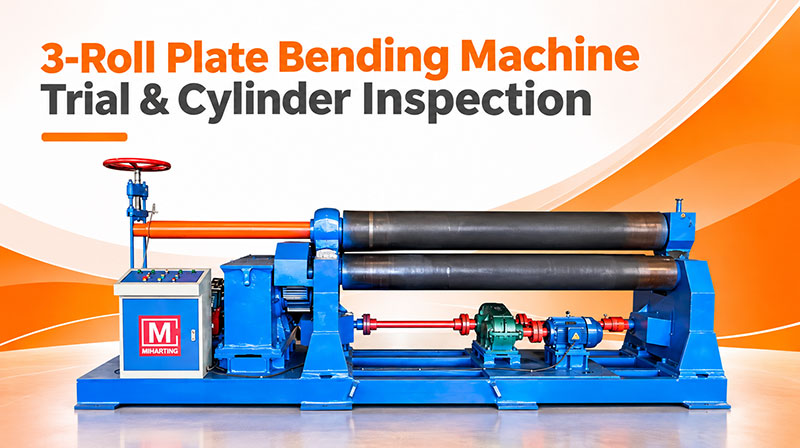
I. Por que realizar um processo de laminação de teste em uma máquina de dobra de chapas com três rolos?
A capacidade nominal de processamento de uma máquina de dobra de chapas pode não corresponder necessariamente às dimensões específicas dos cilindros que você pretende produzir. Realizar um teste padronizado ajuda a esclarecer as três questões a seguir:
1. O equipamento é capaz de laminar o material até o diâmetro necessário?
2. Quantas passagens operacionais são necessárias para concluir o processo de laminação?
3. As dimensões e a circularidade do cilindro acabado atendem às especificações descritas nos desenhos?
II. Especificações da placa de gravação e dimensões do alvo
Registre os dados de cada teste realizado na máquina de laminação de chapas. Antes da operação, verifique o tipo de material, a espessura, a largura e o comprimento de corte da chapa, bem como o diâmetro desejado do cilindro.
Os seguintes parâmetros devem ser registrados (em mm):
| Parâmetro | Dados do estudo clínico |
|---|---|
| Modelo da máquina | [Inserir modelo] |
| Tipo de material | [Insira a série] |
| Espessura nominal indicada na placa de identificação | [Insira mm] |
| Espessura real medida | [Insira mm] |
| Largura da placa | [Insira mm] |
| Comprimento em branco | [Insira mm] |
| Diâmetro do cilindro alvo | [Insira mm, diâmetro interno ou diâmetro externo] |
| Tolerância de diâmetro exigida | [Insira mm] |
| Tolerância de circularidade exigida | [Insira mm] |
A importância do tipo de material é a seguinte:
1. Um limite de escoamento mais alto exige uma força de conformação maior.
2. A largura da chapa também afeta a capacidade real de laminação do equipamento.
3. Considere, de forma conjunta, a resistência da chapa, a largura e o diâmetro mínimo de laminação.
III. Preparação para a laminação
1. Inspecione os três rolos para verificar se há sinais visíveis de desgaste ou contaminação.
2. Verifique os sistemas de lubrificação, hidráulicos e de controle do equipamento, bem como seus dispositivos de proteção de segurança.
3. Meça a espessura da placa em vários pontos.
4. Verifique se há rebarbas ou deformações nas bordas da placa.
5. Posicione a placa e verifique se a direção de alimentação está correta.
6. Confirme se o material atual, o diâmetro alvo e a largura da placa estão dentro da faixa de processamento especificada para o equipamento.
Certifique-se de que a chapa não fique inclinada durante a alimentação; isso é essencial para manter um diâmetro consistente em ambas as extremidades do cilindro laminado.
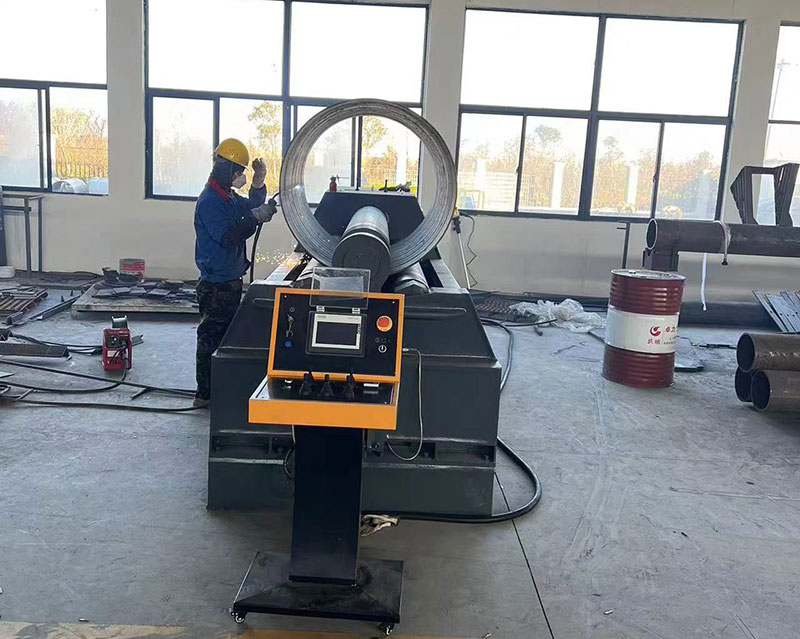
IV. Pré-dobramento da chapa: redução das bordas retas nas extremidades de um cilindro
A pré-dobra da chapa é uma etapa crítica; o método específico de pré-dobra deve ser determinado com base na estrutura em questão. Seus objetivos são os seguintes:
1. Isso reduz efetivamente o comprimento dos segmentos retos e não desenrolados que inevitavelmente permanecem nas extremidades dianteira e traseira da chapa.
2. Uma pré-dobra inadequada pode aumentar a carga de trabalho nos processos subsequentes de montagem, soldagem e correção.
Os seguintes dados devem ser registrados em relação ao processo de pré-dobragem:
Método de pré-dobramento utilizado na borda de ataque da chapa
Método de pré-dobramento utilizado na borda traseira da chapa
Comprimento da borda reta restante após a pré-dobra
Se ocorreu alguma deformação significativa ao longo das bordas da placa
V. Documentação de cada etapa de formação
O processo de laminação do cilindro deve ser definido com base na espessura da chapa, na resistência do material e no diâmetro desejado; um procedimento de laminação bem planejado ajuda a minimizar riscos desnecessários.
Tabela de registros da passagem de laminação de cilindros:
| Palco | Operação | Inspeção |
|---|---|---|
| Preparação | Alinhamento das placas | Confirme a posição de amamentação |
| Pré-curvatura | Bordas da placa de moldagem | Verifique se as extremidades estão retas |
| Passagem 1 | Conformação inicial do cilindro | Verificar a curvatura |
| Passagem 2 | Aumentar a curvatura | Verificar o diâmetro |
| Passo 3 | Corrigir o desvio restante | Verificar perfil |
| Revisão final | Calibração, se necessário | Verificar as dimensões |
Observação: O texto acima serve como exemplo de um fluxo de trabalho do processo. O número real de passadas e os parâmetros de ajuste do equipamento devem ser baseados nos registros obtidos durante os testes de laminação realizados no local.
VI. Como determinar se as dimensões de um cilindro estão dentro das especificações?
1. Esclareça se o desenho especifica o diâmetro interno ou o diâmetro externo do cilindro.
Diâmetro externo = Diâmetro interno + 2 × espessura da parede do material.
Recomenda-se selecionar vários pontos de inspeção ao longo do comprimento do cilindro, utilizar ferramentas de medição adequadas e realizar medições em diferentes direções em cada seção transversal.
VII. Como determinar se um cilindro sofreu deformação elíptica
As verificações de diâmetro e de circularidade devem ser realizadas separadamente; para qualquer seção transversal, o diâmetro pode ser medido em várias orientações.
Intervalo de diâmetros = Diâmetro máximo medido − Diâmetro mínimo medido
Exemplo de inspeção do diâmetro de um cilindro
Diâmetro máximo: 1.502 mm
Diâmetro mínimo: 1.498 mm
Intervalo de diâmetro = 1502 − 1498 = 4 mm
Observação: Os dados acima são fornecidos exclusivamente para ilustrar o método de cálculo.
VIII. Inspeção de retas, folgas nas juntas e qualidade da superfície
1. Inspecione as bordas retas remanescentes em ambas as extremidades da chapa, bem como o alinhamento na junção do cilindro.
2. Além disso, a superfície do cilindro deve ser inspecionada para verificar se há os seguintes problemas:
- Marcas de rolo
- Arranhões superficiais
- Achatamento localizado
- Deformação das bordas
- Saliências ou depressões localizadas anormais
Caso a peça precise ser soldada, suas dimensões antes da soldagem devem ser registradas separadamente, pois o processo de soldagem pode causar encolhimento e deformações adicionais.
IX. Como realizar testes de aceitação em uma máquina de dobra de chapas com três rolos
Caso você esteja planejando adquirir uma máquina de dobra de chapas da China, nossa fábrica providenciará um Teste de Aceitação de Fábrica (FAT) antes do envio do equipamento. Antes do teste, ambas as partes devem definir claramente os materiais de teste, as dimensões alvo, as tolerâncias permitidas e os métodos de inspeção.
Você precisará fornecer as seguintes informações:
Tipo de material e registros da espessura real da chapa.
1. Especificações do modelo e da configuração da máquina de dobra de chapas.
2. Diâmetro alvo e desenhos da peça.
3. Número real de passagens de laminação e tempo de processamento.
4. Medições do diâmetro realizadas em várias posições ao longo do cilindro.
5. Registros de desvio de circularidade ou diâmetro (intervalo).
6. Resultados da inspeção da borda reta restante (extremidade plana) e da qualidade da superfície.
7. Fotografias, vídeos e relatórios de inspeção da peça submetida ao teste de laminação.
Caso surjam quaisquer desvios durante os testes, entre em contato conosco para que possamos fazer os ajustes necessários em tempo hábil.
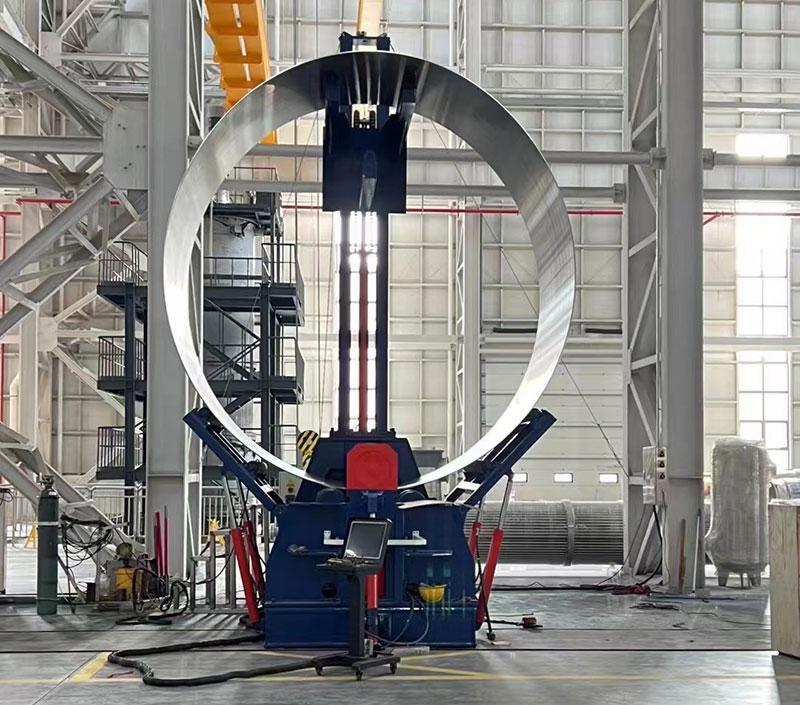
X. Como lidar com não conformidades em cilindros submetidos a testes de laminação
1. O diâmetro do cilindro é muito grande:
Verifique se há retorno elástico do material, verifique o posicionamento do rolo e determine se é necessária uma calibração adicional.
2. O cilindro apresenta ovalidade (elipticidade) significativa:
Verifique se o processo de laminação está uniforme, certifique-se de que a chapa esteja posicionada corretamente e verifique se a peça de trabalho está devidamente apoiada.
3. As bordas retas nas extremidades são muito longas:
Reavaliar a capacidade de pré-dobramento do equipamento e o método utilizado para o processamento das extremidades das chapas.
4. O cilindro assume uma forma cônica:
Verifique a direção de alimentação do material, as variações na espessura do material e o paralelismo dos rolos.
5. Aparecem marcas de recuo na superfície do cilindro:
Inspecione o estado das superfícies dos rolos, verifique se há contaminação e analise os métodos utilizados para o manuseio das placas.
Resumo
Um processo de laminação de teste bem-sucedido em uma máquina de dobra de chapas de três rolos deve gerar dados de qualidade de conformação que sejam mensuráveis, registráveis e verificáveis. Esses dados incluem especificações do material, diâmetro alvo, número de passagens de laminação, dimensões dos cilindros, desvio de diâmetro e resultados da inspeção final. Tais dados ajudam a minimizar a incerteza durante o processo de aceitação na fábrica.
Caso você esteja pensando em adquirir uma máquina de dobra de chapas de três rolos, por favor, forneça as seguintes informações:
Tipo de material + espessura da chapa + largura da chapa + diâmetro do cilindro alvo + desenhos da peça + requisitos de tolerância dimensional.
A equipe da MIHARMLE irá auxiliá-lo na avaliação da seleção do equipamento adequado e no desenvolvimento de um plano de inspeção por laminação de teste adaptado às suas necessidades específicas de produção.
Perguntas frequentes
Quantas passagens uma máquina de dobra de chapas com três rolos precisa?
O número específico de passadas de conformação não é fixo; ele deve ser determinado levando em consideração fatores como a espessura da chapa, a resistência do material e o diâmetro desejado.
Uma máquina de dobra de chapas de três rolos é capaz de dobrar um cilindro completo sem extremidades retas?
Não é necessário eliminar completamente os segmentos retos em todos os componentes. O resultado final depende da capacidade de pré-curvatura e do diâmetro alvo do material.
O que devo enviar a um fabricante antes de solicitar um teste de laminação de chapas?
Por favor, forneça detalhes como o tipo de material, a espessura da chapa, a largura, o diâmetro alvo e os desenhos da peça; isso nos ajudará a determinar as condições de teste adequadas.
Solicite uma proposta e um orçamento para uma máquina de laminação de chapas