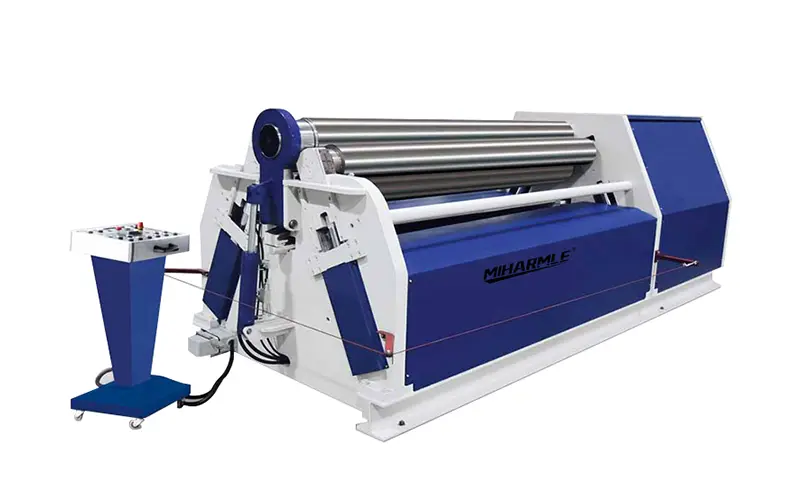
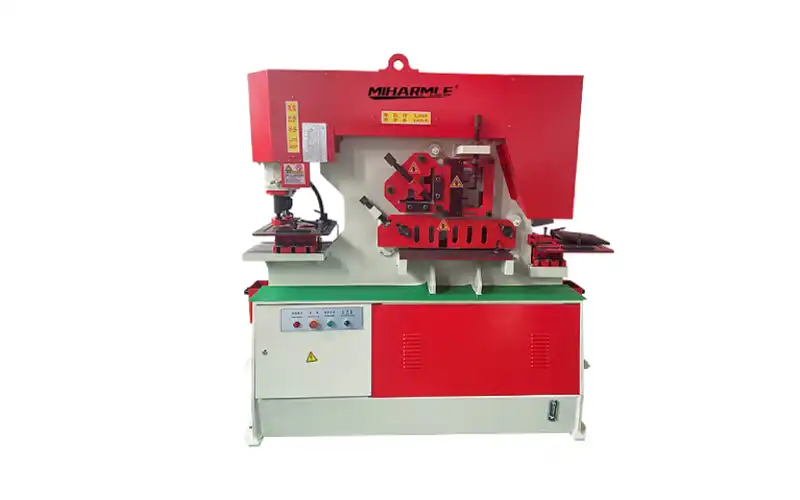


Cuando se utiliza un Máquina dobladora de chapas de 3 rodillos Para laminar una chapa de acero hasta darle forma cilíndrica, es necesario garantizar que se alcance el diámetro deseado y que la redondez sea uniforme.
Respuesta rápida
Una prueba con una máquina curvadora de chapas de tres rodillos permite comprobar si la máquina es capaz de conformar cilindros con las dimensiones requeridas. Debes anotar las especificaciones del material, las pasadas de laminado, las mediciones del diámetro y los resultados de la redondez. Estas comprobaciones te ayudan a evaluar el rendimiento de la máquina antes de su aceptación en fábrica.
I. ¿Por qué realizar un proceso de prueba de laminado en una máquina dobladora de chapas de tres rodillos?
Es posible que la capacidad nominal de procesamiento de una máquina dobladora de chapas no se ajuste necesariamente a las dimensiones específicas de los cilindros que se pretende fabricar. Realizar una prueba de funcionamiento estandarizada ayuda a responder a las tres preguntas siguientes:
1. ¿Puede la máquina enrollar el material hasta alcanzar el diámetro requerido?
2. ¿Cuántas pasadas operativas se necesitan para completar el proceso de laminado?
3. ¿Cumplen las dimensiones y la redondez del cilindro acabado con las especificaciones indicadas en los planos?
II. Especificaciones de la placa de registro y dimensiones del objetivo
Anota los datos de cada prueba realizada en la máquina laminadora de chapas. Antes de ponerla en marcha, comprueba el tipo de material, el espesor, el ancho y la longitud de corte de la chapa, así como el diámetro deseado del cilindro.
Se deben registrar los siguientes parámetros (en mm):
| Parámetro | Datos del ensayo |
|---|---|
| Modelo de la máquina | [Insertar modelo] |
| Calidad del material | [Introducir curso] |
| Espesor nominal indicado en la placa de características | [Introducir mm] |
| Espesor real medido | [Introducir mm] |
| Ancho de la placa | [Introducir mm] |
| Longitud de la pieza en bruto | [Introducir mm] |
| Diámetro del cilindro objetivo | [Introducir mm, diámetro interior o diámetro exterior] |
| Tolerancia de diámetro requerida | [Introducir mm] |
| Tolerancia de redondez requerida | [Introducir mm] |
La importancia del tipo de material es la siguiente:
1. Un límite elástico más alto requiere una mayor fuerza de conformado.
2. La anchura de la placa también influye en la capacidad real de laminado de la máquina.
3. Ten en cuenta de forma conjunta la resistencia de la chapa, su anchura y el diámetro mínimo de laminación.
III. Preparación para la laminación
1. Revisa los tres rodillos para detectar cualquier signo visible de desgaste o suciedad.
2. Comprueba los sistemas de lubricación, hidráulicos y de control de la maquinaria, así como sus dispositivos de protección de seguridad.
3. Mide el espesor de la placa en varios puntos.
4. Comprueba que los bordes de la placa no presenten rebabas ni deformaciones.
5. Coloca la placa y comprueba que la dirección de alimentación sea la correcta.
6. Comprueba que el material actual, el diámetro objetivo y la anchura de la placa se encuentren dentro del rango de procesamiento especificado para el equipo.
Asegúrate de que la chapa no se desvíe durante la alimentación; esto es fundamental para mantener un diámetro uniforme en ambos extremos del cilindro laminado.
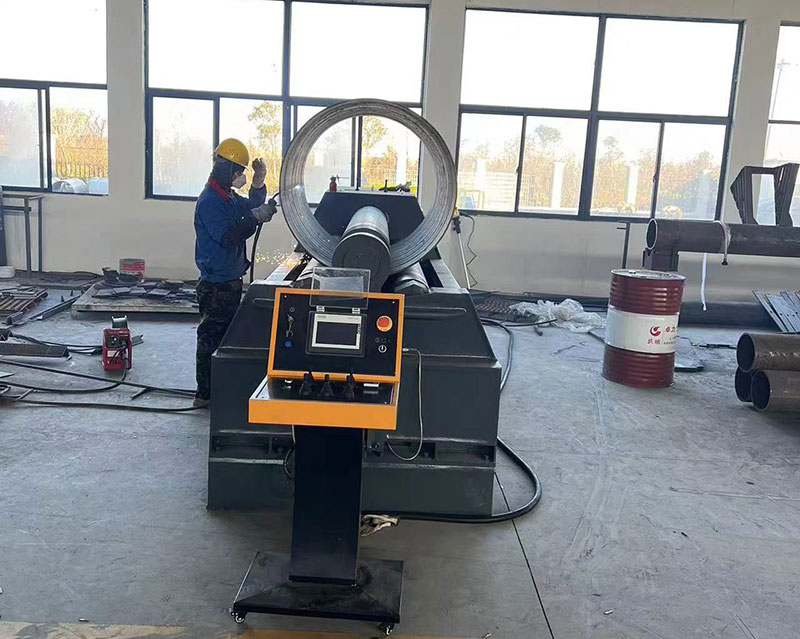
IV. Plegado previo de chapas: reducción de los bordes rectos en los extremos de un cilindro
El precurvado de las chapas es una fase fundamental; el método específico de precurvado debe determinarse en función de la estructura concreta. Sus objetivos son los siguientes:
1. Reduce de forma eficaz la longitud de los segmentos rectos y sin enrollar que, inevitablemente, quedan en los extremos delantero y trasero de la chapa.
2. Un precurvado inadecuado puede aumentar la carga de trabajo en los procesos posteriores de montaje, soldadura y corrección.
Se deben registrar los siguientes datos relativos al proceso de precurvado:
Método de precurvado utilizado para el borde de ataque de la placa
Método de precurvado utilizado para el borde de salida de la placa
Longitud del borde recto restante tras el precurvado
Si se ha producido alguna deformación significativa a lo largo de los bordes de la placa
V. Documentación de cada etapa de formación
El proceso de laminado de cilindros debe determinarse en función del espesor de la chapa, la resistencia del material y el diámetro deseado; un procedimiento de laminado bien planificado ayuda a minimizar los riesgos innecesarios.
Tabla de registros de pasadas de laminado de cilindros:
| Escenario | Operación | Inspección |
|---|---|---|
| Preparación | Alineación de placas | Comprueba la posición de alimentación |
| Precurvado | Bordes de la placa del encofrado | Comprueba que los extremos sean rectos |
| Pase 1 | Conformado inicial del cilindro | Comprobar la curvatura |
| Pase 2 | Aumentar la curvatura | Comprobar el diámetro |
| Pase 3 | Corregir la desviación restante | Ver perfil |
| Revisión final | Calibración, si es necesario | Comprueba las dimensiones |
Nota: Lo anterior es un ejemplo de flujo de trabajo del proceso. El número real de pasadas y los parámetros de ajuste de los equipos deben basarse en los datos obtenidos durante las pruebas de laminado realizadas in situ.
VI. ¿Cómo se determina si las dimensiones de un cilindro se ajustan a las especificaciones?
1. Aclara si el plano indica el diámetro interior o el diámetro exterior del cilindro.
Diámetro exterior = Diámetro interior + 2 × espesor de la pared del material.
Se recomienda seleccionar varios puntos de inspección a lo largo del cilindro, utilizar instrumentos de medición adecuados y realizar mediciones en diferentes direcciones en cada sección transversal.
VII. Cómo determinar si un cilindro ha sufrido una deformación elíptica
Las comprobaciones del diámetro y de la redondez deben realizarse por separado; para cualquier sección transversal dada, el diámetro puede medirse en varias orientaciones.
Rango de diámetros = Diámetro máximo medido − Diámetro mínimo medido
Ejemplo de inspección del diámetro de un cilindro
Diámetro máximo: 1502 mm
Diámetro mínimo: 1498 mm
Rango de diámetros = 1502 − 1498 = 4 mm
Nota: Los datos anteriores se facilitan únicamente con el fin de ilustrar el método de cálculo.
VIII. Inspección de la rectitud, los huecos entre juntas y la calidad de la superficie
1. Inspecciona los bordes rectos restantes en ambos extremos de la placa, así como la alineación en la junta del cilindro.
2. Además, se debe inspeccionar la superficie del cilindro para detectar los siguientes problemas:
- Marcas de rodillo
- Arañazos superficiales
- Aplanamiento localizado
- Deformación de los bordes
- Protuberancias o hendiduras localizadas anormales
Si la pieza debe soldarse, deben registrarse por separado sus dimensiones antes de la soldadura, ya que el proceso de soldadura puede provocar contracción y deformaciones adicionales.
IX. Cómo realizar las pruebas de aceptación de una máquina dobladora de chapas de tres rodillos
Si tiene previsto adquirir una máquina dobladora de chapas procedente de China, nuestra fábrica organizará una prueba de aceptación en fábrica (FAT) antes de que se envíe el equipo. Antes de la prueba, ambas partes deben definir claramente los materiales de prueba, las dimensiones deseadas, las tolerancias admisibles y los métodos de inspección.
Deberás facilitar la siguiente información:
Calidad del material y registros del espesor real de la chapa.
1. Especificaciones del modelo y la configuración de la máquina dobladora de chapas.
2. Diámetro del blanco y planos de la pieza de trabajo.
3. Número real de pasadas de laminado y tiempo de procesamiento.
4. Mediciones del diámetro realizadas en distintos puntos a lo largo del cilindro.
5. Registros de la redondez o la desviación del diámetro (rango).
6. Resultados de la inspección del borde recto restante (extremo plano) y de la calidad de la superficie.
7. Fotografías, vídeos e informes de inspección de la pieza sometida a ensayo.
En caso de que se produzcan desviaciones durante las pruebas, ponte en contacto con nosotros para que podamos realizar los ajustes oportunos.
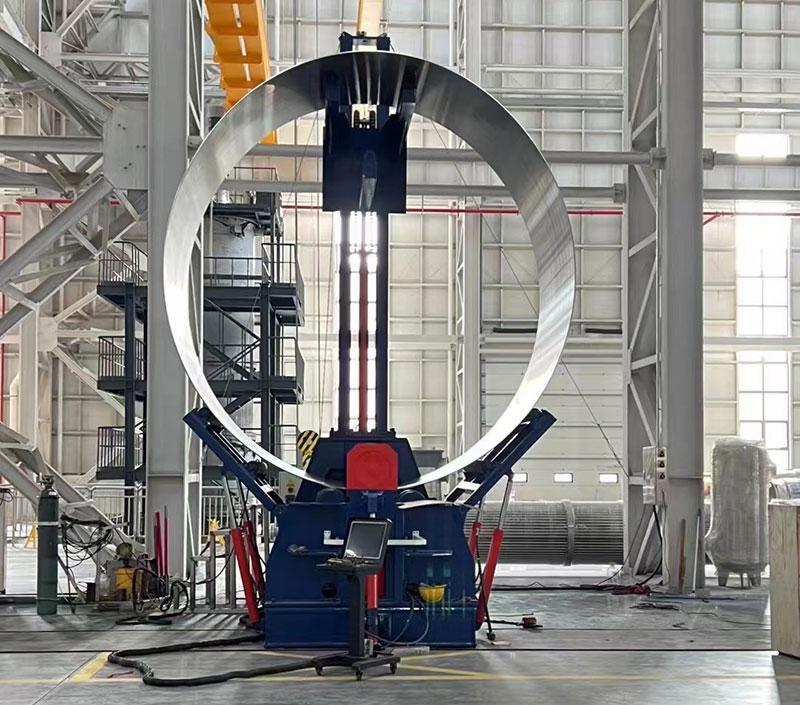
X. Cómo abordar las no conformidades en los cilindros sometidos a ensayo de laminación
1. El diámetro del cilindro es demasiado grande:
Comprueba si se produce una recuperación elástica del material, verifica la posición de los rodillos y determina si es necesario realizar una calibración adicional.
2. El cilindro presenta una ovalidad (elipticidad) significativa:
Comprueba que el proceso de laminado sea uniforme, asegúrate de que la chapa esté colocada correctamente y comprueba que la pieza de trabajo esté debidamente apoyada.
3. Los bordes rectos de los extremos son demasiado largos:
Reevaluar la capacidad de precurvado de la maquinaria y el método utilizado para el tratamiento de los extremos de las chapas.
4. El cilindro adquiere una forma cónica:
Comprueba la dirección de alimentación del material, las variaciones en el grosor del material y el paralelismo de los rodillos.
5. Aparecen hendiduras en la superficie del cilindro:
Inspeccione el estado de las superficies de los rodillos, compruebe si hay contaminación y revise los métodos utilizados para la manipulación de las placas.
Resumen
Un proceso de laminado de prueba satisfactorio en una máquina de curvado de chapas de tres rodillos debe proporcionar datos sobre la calidad del conformado que sean medibles, registrables y verificables. Estos datos incluyen las especificaciones del material, el diámetro objetivo, el número de pasadas de laminado, las dimensiones de los cilindros, la desviación del diámetro y los resultados de la inspección final. Dichos datos contribuyen a minimizar la incertidumbre durante el proceso de aceptación en fábrica.
Si está pensando en adquirir una máquina dobladora de chapas de tres rodillos, le rogamos que nos facilite la siguiente información:
Tipo de material + espesor de la chapa + anchura de la chapa + diámetro del cilindro de destino + planos de la pieza + requisitos de tolerancia dimensional.
El equipo de MIHARMLE le ayudará a evaluar cuál es el equipo más adecuado y a elaborar un plan de inspección mediante pruebas de laminación adaptado a sus necesidades específicas de producción.
Preguntas más frecuentes
¿Cuántas pasadas necesita una máquina dobladora de chapas de tres rodillos?
El número concreto de pasadas de conformado no es fijo; debe determinarse teniendo en cuenta factores como el espesor de la chapa, la resistencia del material y el diámetro deseado.
¿Puede una máquina dobladora de chapas de tres rodillos doblar un cilindro completo sin extremos rectos?
No es necesario eliminar por completo los segmentos rectos en todos los componentes. El resultado final depende de la capacidad de precurvado y del diámetro deseado del material.
¿Qué debo enviar al fabricante antes de solicitar una prueba de laminado de chapas?
Le rogamos que nos facilite datos como el tipo de material, el espesor de la chapa, el ancho, el diámetro deseado y los planos de la pieza; esto nos ayudará a determinar las condiciones de ensayo adecuadas.
Solicita una propuesta y un presupuesto para una máquina laminadora de chapas