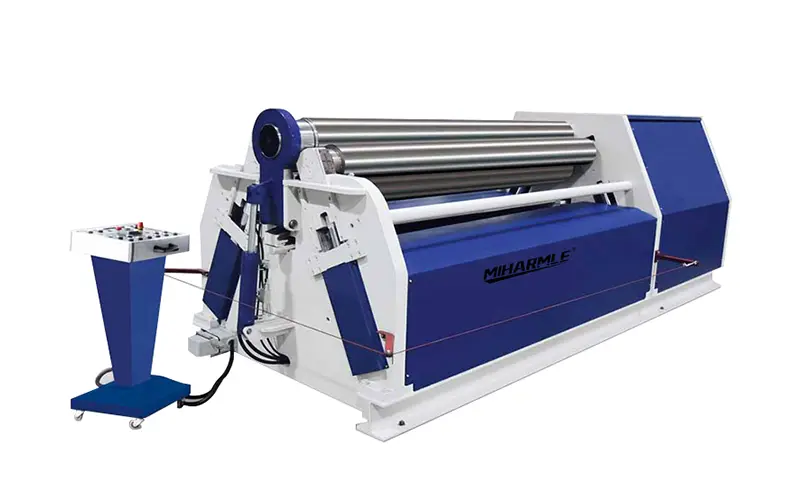


W przypadku korzystania z 3-walcowa giętarka do blach Aby zwinąć blachę stalową w walec, należy zapewnić uzyskanie docelowej średnicy oraz stałej okrągłości.
Szybka odpowiedź
Próba na 3-walcowej giętarce do blach pozwala sprawdzić, czy maszyna jest w stanie formować cylindry o wymaganych wymiarach. Należy zapisać parametry materiału, liczbę przejść walcowania, pomiary średnicy oraz wyniki pomiarów okrągłości. Kontrole te pomagają ocenić wydajność maszyny przed odbiorem fabrycznym.
I. Dlaczego warto przeprowadzić próbny proces walcowania na trzywalcowej giętarce do blach?
Znamionowa wydajność obróbcza giętarki do blach niekoniecznie musi odpowiadać konkretnym wymiarom cylindrów, które zamierzasz wyprodukować. Przeprowadzenie standardowego uruchomienia próbnego pozwala odpowiedzieć na następujące trzy pytania:
1. Czy urządzenie może zwinąć materiał do wymaganej średnicy?
2. Ile przejść roboczych jest potrzebnych do zakończenia procesu walcowania?
3. Czy wymiary i okrągłość gotowego cylindra są zgodne ze specyfikacjami określonymi na rysunkach?
II. Specyfikacje płytek rejestrujących i wymiary celów
Należy zapisać dane z każdego przebiegu próbnego na walcownicy do blach. Przed rozpoczęciem pracy należy sprawdzić gatunek materiału, grubość, szerokość i długość cięcia blachy, a także docelową średnicę walca.
Należy zapisać następujące parametry (w mm):
| Parametr | Dane z badań klinicznych |
|---|---|
| Model maszyny | [Wstaw model] |
| Gatunek materiału | [Wpisać ocenę] |
| Nominalna grubość blachy | [Wprowadź mm] |
| Rzeczywista zmierzona grubość | [Wprowadź mm] |
| Szerokość płyty | [Wprowadź mm] |
| Długość półfabrykatu | [Wprowadź mm] |
| Docelowa średnica cylindra | [Wprowadź mm, średnicę wewnętrzną lub zewnętrzną] |
| Wymagana tolerancja średnicy | [Wprowadź mm] |
| Wymagana tolerancja okrągłości | [Wprowadź mm] |
Znaczenie klasy materiału jest następujące:
1. Wyższa granica plastyczności wymaga większej siły formowania.
2. Szerokość blachy ma również wpływ na rzeczywistą wydajność walcowania urządzenia.
3. Należy łącznie uwzględnić wytrzymałość blachy, jej szerokość oraz minimalną średnicę walcowania.
III. Przygotowanie do walcowania
1. Sprawdź, czy na trzech rolkach nie ma widocznych śladów zużycia lub zanieczyszczeń.
2. Sprawdzić układy smarowania, hydrauliczne i sterujące urządzenia, a także jego urządzenia zabezpieczające.
3. Zmierzyć grubość blachy w kilku miejscach.
4. Sprawdź, czy na krawędziach płyty nie ma zadziorów ani odkształceń.
5. Ustaw płytkę i sprawdź, czy kierunek podawania jest prawidłowy.
6. Należy upewnić się, że aktualny materiał, średnica docelowa oraz szerokość blachy mieszczą się w zakresie parametrów roboczych określonym dla danego urządzenia.
Należy upewnić się, że płyta nie ulegnie przekrzywieniu podczas podawania; ma to kluczowe znaczenie dla utrzymania stałej średnicy na obu końcach walcowanego cylindra.
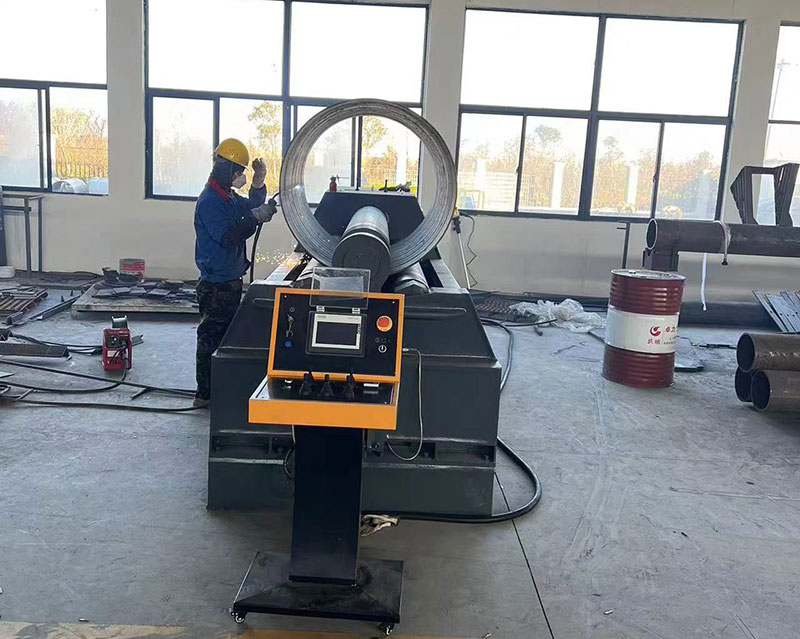
IV. Wstępne gięcie blachy: zmniejszenie prostych krawędzi na końcach cylindra
Wstępne gięcie blachy stanowi kluczowy etap; konkretną metodę wstępnego gięcia należy dobrać w oparciu o konkretną konstrukcję. Jego cele są następujące:
1. Skutecznie zmniejsza długość prostych, rozwijanych odcinków, które nieuchronnie pozostają na przednim i tylnym końcu blachy.
2. Niewystarczające wstępne wygięcie może zwiększyć nakład pracy związany z kolejnymi etapami, takimi jak montaż, spawanie i korekta.
W odniesieniu do procesu wstępnego gięcia należy zarejestrować następujące dane:
Metoda wstępnego gięcia stosowana w przypadku krawędzi czołowej blachy
Metoda wstępnego gięcia stosowana w przypadku krawędzi spływowej blachy
Długość pozostałej prostej krawędzi po wstępnym wygięciu
Czy wzdłuż krawędzi płyty wystąpiło jakieś znaczące odkształcenie
V. Dokumentacja poszczególnych etapów formowania
Proces walcowania walców należy ustalić w oparciu o grubość blachy, wytrzymałość materiału oraz docelową średnicę; dobrze zaplanowana procedura walcowania pomaga zminimalizować niepotrzebne ryzyko.
Tabela wyników przejść walcowania walcowego:
| Scena | Działanie | Kontrola |
|---|---|---|
| Przygotowanie | Wyrównanie płyty | Sprawdź pozycję podczas karmienia |
| Wstępne wyginanie | Krawędzie płyty formującej | Sprawdź, czy końce są proste |
| Próba 1 | Wstępne formowanie cylindra | Sprawdzić krzywiznę |
| Próba 2 | Zwiększ krzywiznę | Sprawdź średnicę |
| Próba 3 | Skoryguj pozostałe odchylenie | Sprawdź profil |
| Ostatni etap | Kalibracja w razie potrzeby | Sprawdź wymiary |
Uwaga: Powyższy opis stanowi przykładowy przebieg procesu. Rzeczywista liczba przejść oraz parametry regulacji urządzeń powinny być ustalane na podstawie danych uzyskanych podczas prób walcowania przeprowadzonych na miejscu.
VI. Jak sprawdzić, czy wymiary cylindra mieszczą się w zakresie dopuszczalnym?
1. Należy ustalić, czy na rysunku podano średnicę wewnętrzną, czy zewnętrzną cylindra.
Średnica zewnętrzna = średnica wewnętrzna + 2 × grubość ścianki materiału.
Zaleca się wybranie kilku punktów pomiarowych na całej długości cylindra, użycie odpowiednich przyrządów pomiarowych oraz wykonanie pomiarów w różnych kierunkach na każdym przekroju.
VII. Jak ustalić, czy cylinder uległ odkształceniu eliptycznemu
Kontrole średnicy i okrągłości należy przeprowadzać oddzielnie; dla danego przekroju średnicę można mierzyć w różnych kierunkach.
Zakres średnic = maksymalna zmierzona średnica – minimalna zmierzona średnica
Przykład kontroli średnicy cylindra
Maksymalna średnica: 1502 mm
Minimalna średnica: 1498 mm
Zakres średnic = 1502 − 1498 = 4 mm
Uwaga: Powyższe dane podano wyłącznie w celu zilustrowania metody obliczeniowej.
VIII. Kontrola prostoliniowości, szczelin między elementami oraz jakości powierzchni
1. Sprawdzić, czy na obu końcach blachy zachowały się proste krawędzie, a także czy połączenie (szew) cylindra jest wyrównane.
2. Ponadto należy sprawdzić powierzchnię cylindra pod kątem następujących problemów:
- Ślady po rolkach
- Zarysowania powierzchniowe
- Lokalne spłaszczenie
- Odkształcenie krawędzi
- Nieprawidłowe, miejscowe wypukłości lub wgłębienia
Jeśli obrabiany element wymaga spawania, należy oddzielnie odnotować jego wymiary przed spawaniem, ponieważ proces spawania może spowodować skurcz i dodatkowe odkształcenia.
IX. Jak przeprowadzić testy odbiorcze trzywalcowej giętarki do blach
Jeśli planują Państwo zakup giętarki do blach z Chin, nasza fabryka zorganizuje test odbiorczy w fabryce (FAT) przed wysyłką sprzętu. Przed przeprowadzeniem testu obie strony powinny jasno określić materiały testowe, wymiary docelowe, dopuszczalne tolerancje oraz metody kontroli.
Należy podać następujące informacje:
Klasa materiału oraz dane dotyczące rzeczywistej grubości blachy.
1. Dane techniczne i specyfikacje konfiguracyjne giętarki do blach.
2. Średnica docelowa i rysunki detali.
3. Rzeczywista liczba przejść walcowania oraz czas obróbki.
4. Pomiary średnicy wykonane w różnych miejscach wzdłuż cylindra.
5. Dane dotyczące odchylenia od okrągłości lub średnicy (zakres).
6. Wyniki kontroli pozostałej części krawędzi prostej (płaskiego końca) oraz jakości powierzchni.
7. Zdjęcia, nagrania wideo i raporty z kontroli obrabianego elementu poddanego próbie walcowania.
W przypadku wystąpienia jakichkolwiek odchyleń podczas testów prosimy o kontakt z nami, abyśmy mogli na czas wprowadzić niezbędne korekty.
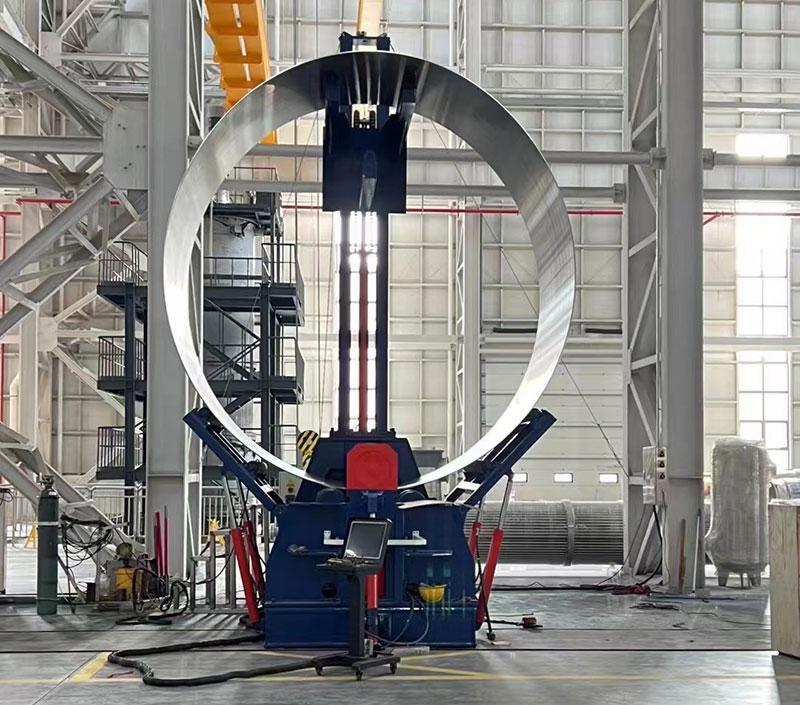
X. Jak postępować w przypadku niezgodności w walcach poddanych próbie walcowania
1. Średnica cylindra jest zbyt duża:
Należy sprawdzić, czy nie występuje sprężystość materiału, zweryfikować położenie walców oraz ustalić, czy konieczna jest dalsza kalibracja.
2. Cylinder wykazuje znaczną owalność (eliptyczność):
Należy upewnić się, że proces walcowania przebiega równomiernie, sprawdzić, czy płyta jest prawidłowo ułożona, oraz upewnić się, że obrabiany element jest odpowiednio podparty.
3. Proste krawędzie na końcach są zbyt długie:
Należy ponownie ocenić wydajność urządzenia w zakresie wstępnego gięcia oraz metodę obróbki końcówek blachy.
4. Cylinder przybiera kształt stożka:
Należy sprawdzić kierunek podawania materiału, wahania grubości materiału oraz równoległość rolek.
5. Na powierzchni cylindra pojawiają się wgłębienia:
Należy sprawdzić stan powierzchni walców, upewnić się, czy nie są zanieczyszczone, oraz przeanalizować metody stosowane podczas obsługi płyt.
Podsumowanie
Pomyślny przebieg testowego walcowania na trzywalcowej giętarce do blach powinien dostarczyć dane dotyczące jakości formowania, które są mierzalne, możliwe do zarejestrowania i weryfikowalne. Dane te obejmują specyfikacje materiałowe, średnicę docelową, liczbę przejść walcowania, wymiary walców, odchylenie średnicy oraz wyniki kontroli końcowej. Dane te pomagają zminimalizować niepewność podczas procesu odbioru fabrycznego.
Jeśli zamierzają Państwo nabyć trójwalcową giętarkę do blach, prosimy o podanie następujących informacji:
Gatunek materiału + grubość blachy + szerokość blachy + docelowa średnica cylindra + rysunki detalu + wymagania dotyczące tolerancji wymiarowych.
Zespół MIHARMLE pomoże Państwu w doborze odpowiedniego sprzętu oraz w opracowaniu planu kontroli poprzez jazdę próbną, dostosowanego do konkretnych potrzeb produkcyjnych Państwa firmy.
Najczęściej zadawane pytania
Ile prowadnic potrzeba do giętarki płytowej z trzema rolkami?
Konkretna liczba przejść formujących nie jest stała; należy ją ustalić, biorąc pod uwagę takie czynniki, jak grubość blachy, wytrzymałość materiału oraz docelowa średnica.
Czy trzywalcowa giętarka do blach może wygiąć pełny walec bez prostych końców?
Nie ma konieczności całkowitego wyeliminowania prostych odcinków we wszystkich elementach. Efekt końcowy zależy od możliwości wstępnego wygięcia oraz docelowej średnicy materiału.
Co należy przesłać producentowi przed złożeniem wniosku o przeprowadzenie próby walcowania blachy?
Prosimy o podanie takich informacji, jak gatunek materiału, grubość blachy, szerokość, docelowa średnica oraz rysunki obrabianego elementu; pomoże nam to ustalić odpowiednie warunki badania.
Poproś o ofertę i wycenę walcarki do blach