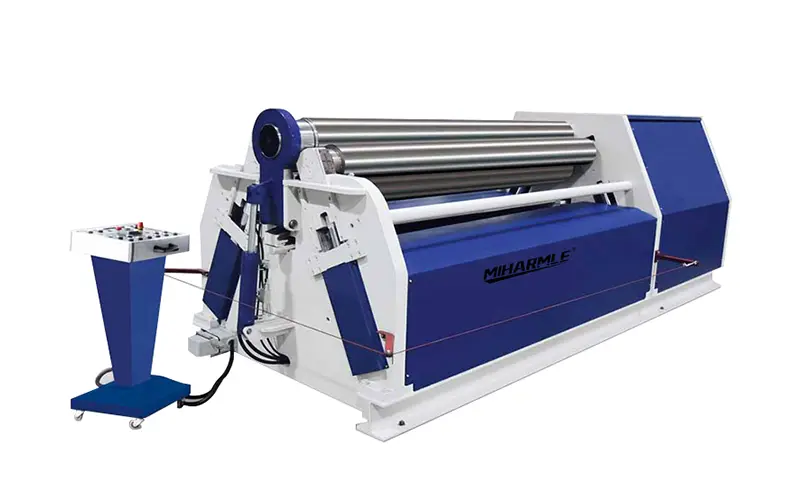


عند استخدام... آلة ثني الألواح ذات 3 أسطوانات لتشكيل صفيحة فولاذية على شكل أسطوانة، من الضروري ضمان الوصول إلى القطر المستهدف والحفاظ على استدارة متسقة.
إجابة سريعة
تُجري تجربة آلة ثني الألواح ذات الثلاث أسطوانات التحقق مما إذا كانت الآلة قادرة على تشكيل أسطوانات وفقًا للأبعاد المطلوبة. يجب عليك تسجيل مواصفات المواد، وعدد دورات الدرفلة، وقياسات القطر، ونتائج قياس الاستدارة. تساعدك هذه الفحوصات على تقييم أداء الآلة قبل قبولها في المصنع.
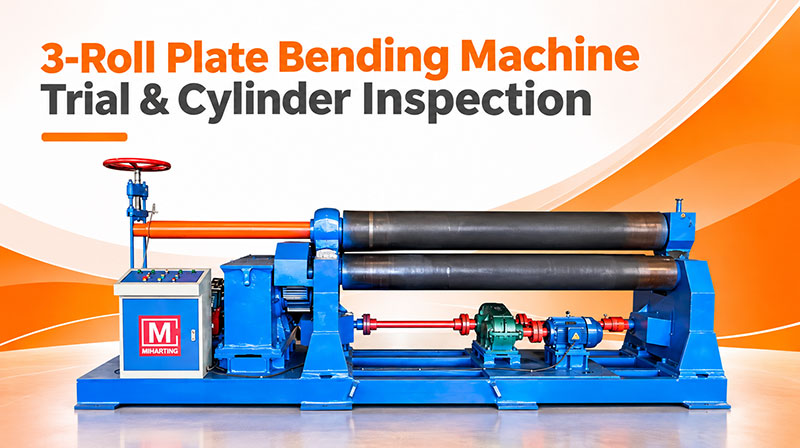
أولاً: لماذا يتم إجراء عملية تجريبية لللف على آلة ثني الألواح ذات الثلاث أسطوانات؟
قد لا تتوافق السعة التصنيعية المُقدَّرة لآلة ثني الألواح بالضرورة مع الأبعاد المحددة للأسطوانات التي تنوي إنتاجها. ويساعد إجراء تجربة تشغيل موحدة على الإجابة عن الأسئلة الثلاثة التالية:
1. هل يمكن لهذه الآلة لف المادة إلى القطر المطلوب؟
2. كم عدد المرات التشغيلية اللازمة لإتمام عملية الدرفلة؟
3. هل تتوافق أبعاد الأسطوانة النهائية واستدارتها مع المواصفات المحددة في الرسومات؟
ثانياً: مواصفات لوحة التسجيل وأبعاد الهدف
قم بتسجيل البيانات من كل تجربة تشغيل على آلة درفلة الألواح. قبل بدء التشغيل، تحقق من نوعية المادة وسماكة اللوح وعرضه وطول القطع، بالإضافة إلى القطر المستهدف للأسطوانة.
يجب تسجيل المعلمات التالية (بالملليمتر):
| المعلمة | بيانات التجربة |
|---|---|
| طراز الآلة | [أدخل الطراز] |
| درجة جودة المادة | [أدخل الصف] |
| السماكة الاسمية الموضحة على اللوحة | [أدخل المليمتر] |
| السماكة الفعلية المقاسة | [أدخل المليمتر] |
| عرض اللوحة | [أدخل المليمتر] |
| طول الفراغ | [أدخل المليمتر] |
| قطر الأسطوانة المستهدف | [أدخل القيمة بالملليمتر، أو القطر الداخلي، أو القطر الخارجي] |
| التفاوت المسموح به في القطر | [أدخل المليمتر] |
| تفاوت الاستدارة المطلوب | [أدخل المليمتر] |
وتكمن أهمية درجة جودة المادة فيما يلي:
1. كلما زادت مقاومة الخضوع، زادت القوة المطلوبة للتشكيل.
2. يؤثر عرض الصفيحة أيضًا على السعة الفعلية للدرفلة في الجهاز.
3. يجب مراعاة قوة الصفيحة وعرضها والحد الأدنى لقطر الدوران بشكل متكامل.
ثالثًا: التحضير لعملية الدرفلة
1. افحص البكرات الثلاث بحثًا عن أي علامات واضحة للتآكل أو التلوث.
2. فحص أنظمة التشحيم والهيدروليكية والتحكم في المعدات، بالإضافة إلى أجهزة الحماية والسلامة الخاصة بها.
3. قم بقياس سماكة اللوحة في عدة مواقع.
4. افحص حواف اللوحة للتأكد من عدم وجود نتوءات أو تشوهات.
5. ضع اللوحة وتأكد من صحة اتجاه التغذية.
6. تأكد من أن المادة الحالية والقطر المستهدف وعرض اللوحة تقع ضمن نطاق المعالجة المحدد للجهاز.
تأكد من عدم انحراف الصفيحة أثناء التغذية؛ فهذا أمر ضروري للحفاظ على قطر ثابت عند طرفي الأسطوانة المدرفلة.
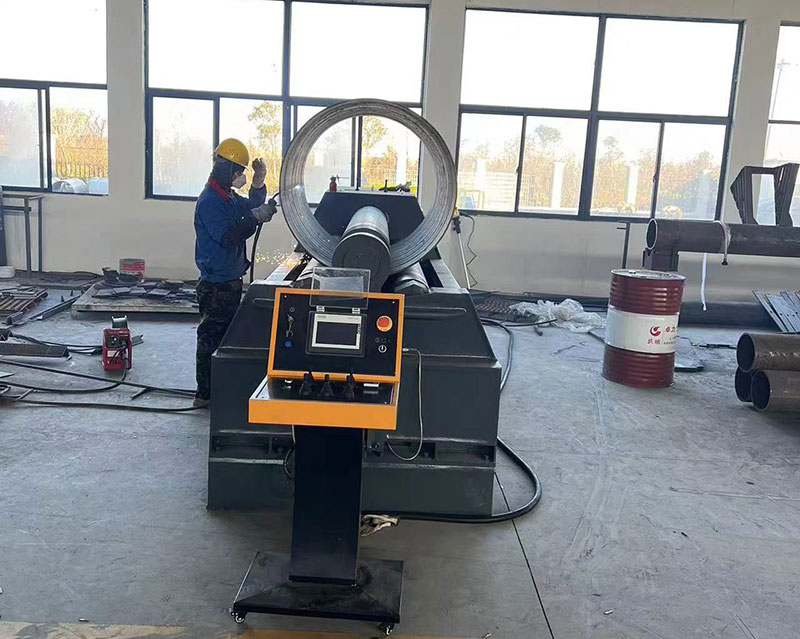
الجزء الرابع: الثني المسبق للصفائح: تقليل الحواف المستقيمة عند طرفي الأسطوانة
يُعد الثني المسبق للصفائح خطوة حاسمة؛ وينبغي تحديد طريقة الثني المسبق المحددة بناءً على الهيكل الفعلي. وتتمثل أغراضه فيما يلي:
1. إنه يقلل بشكل فعال من طول المقاطع المستقيمة غير الملفوفة التي تبقى حتمًا عند الطرفين الأمامي والخلفي للصفائح.
2. قد يؤدي عدم كفاية عملية الثني المسبق إلى زيادة عبء العمل في عمليات التجميع واللحام والتصحيح اللاحقة.
يجب تسجيل البيانات التالية فيما يتعلق بعملية الثني المسبق:
طريقة الثني المسبق المستخدمة في الحافة الأمامية للوحة
طريقة الثني المسبق المستخدمة للحافة الخلفية للوحة
طول الحافة المستقيمة المتبقية بعد الثني المسبق
ما إذا كان قد حدث أي تشوه ملحوظ على طول حواف اللوحة
خامساً: توثيق كل مرحلة من مراحل التكوين
يجب تحديد عملية درفلة الأسطوانات بناءً على سماكة الصفيحة وقوة المادة والقطر المستهدف؛ حيث تساعد إجراءات الدرفلة المخططة جيدًا على تقليل المخاطر غير الضرورية إلى أدنى حد.
جدول تسجيل مراحل درفلة الأسطوانات:
| المرحلة | التشغيل | التفتيش |
|---|---|---|
| التحضير | محاذاة الألواح | تأكد من وضعية الرضاعة |
| الانحناء المسبق | حواف لوحة القوالب | تحقق من أن الأطراف مستقيمة |
| المسودة 1 | تشكيل الأسطوانة الأولي | فحص الانحناء |
| المسودة 2 | زيادة الانحناء | تحقق من القطر |
| المسودة 3 | تصحيح الانحراف المتبقي | الاطلاع على الملف الشخصي |
| المرحلة النهائية | المعايرة إذا لزم الأمر | التحقق من الأبعاد |
ملاحظة: ما ورد أعلاه هو مثال على مسار سير العمل في العملية. وينبغي أن يستند العدد الفعلي للمرات ومعايير ضبط المعدات إلى السجلات التي تم الحصول عليها خلال تجارب الدرفلة الميدانية.
سادساً: كيف يمكن تحديد ما إذا كانت أبعاد الأسطوانة ضمن المواصفات؟
1. أوضح ما إذا كان الرسم يشير إلى القطر الداخلي أم القطر الخارجي للأسطوانة.
القطر الخارجي = القطر الداخلي + 2 × سماكة جدار المادة.
يُنصح باختيار عدة نقاط فحص على طول الأسطوانة، واستخدام أدوات القياس المناسبة، وإجراء القياسات في اتجاهات مختلفة عند كل مقطع عرضي.
السابع: كيفية تحديد ما إذا كانت الأسطوانة قد تعرضت لتشوه بيضاوي الشكل
ينبغي إجراء فحوصات القطر وفحوصات الاستدارة بشكل منفصل؛ وبالنسبة لأي مقطع عرضي معين، يمكن قياس القطر عبر اتجاهات متعددة.
نطاق القطر = القطر الأقصى المقاس − القطر الأدنى المقاس
مثال على فحص قطر الأسطوانة
القطر الأقصى: 1502 ملم
القطر الأدنى: 1498 ملم
نطاق القطر = 1502 − 1498 = 4 مم
ملاحظة: البيانات الواردة أعلاه مقدمة فقط لتوضيح طريقة الحساب.
ثامنًا: فحص الحواف المستقيمة وفجوات الوصلات وجودة السطح
1. افحص الحواف المستقيمة المتبقية عند طرفي اللوحة، وكذلك محاذاة خط التماس (الوصلة) في الأسطوانة.
2. بالإضافة إلى ذلك، يجب فحص سطح الأسطوانة للتأكد من عدم وجود المشكلات التالية:
- آثار العجلات
- الخدوش السطحية
- التسطيح الموضعي
- تشوه الحافة
- نتوءات أو تجاويف موضعية غير طبيعية
إذا كانت قطعة العمل تتطلب اللحام، فيجب تسجيل أبعادها قبل اللحام بشكل منفصل، حيث إن عملية اللحام قد تتسبب في انكماش وتشوه إضافي.
التاسع: كيفية إجراء اختبار القبول لآلة ثني الألواح ذات الأسطوانات الثلاثة
إذا كنت تخطط لشراء آلة ثني الألواح من الصين، فسوف يقوم مصنعنا بترتيب إجراء اختبار القبول في المصنع (FAT) قبل شحن المعدات. وقبل إجراء الاختبار، يجب على الطرفين تحديد المواد المراد اختبارها، والأبعاد المستهدفة، والتفاوتات المسموح بها، وطرق الفحص بوضوح.
سيتعين عليك تقديم المعلومات التالية:
درجة جودة المادة وسجلات السماكة الفعلية للصفائح.
1. مواصفات طراز وتكوين آلة ثني الألواح.
2. قطر الهدف ورسومات قطعة العمل.
3. العدد الفعلي لعمليات الدرفلة ومدة المعالجة.
4. قياسات القطر التي تم إجراؤها في مواقع مختلفة على طول الأسطوانة.
5. سجلات الانحراف في الاستدارة أو القطر (النطاق).
6. نتائج الفحص الخاصة بالحافة المستقيمة المتبقية (الطرف المسطح) وجودة السطح.
7. الصور الفوتوغرافية ومقاطع الفيديو وتقارير الفحص الخاصة بقطعة العمل التي خضعت لاختبار الدرفلة.
في حال ظهور أي انحرافات أثناء الاختبار، يرجى الاتصال بنا حتى يتسنى إجراء التعديلات في الوقت المناسب.
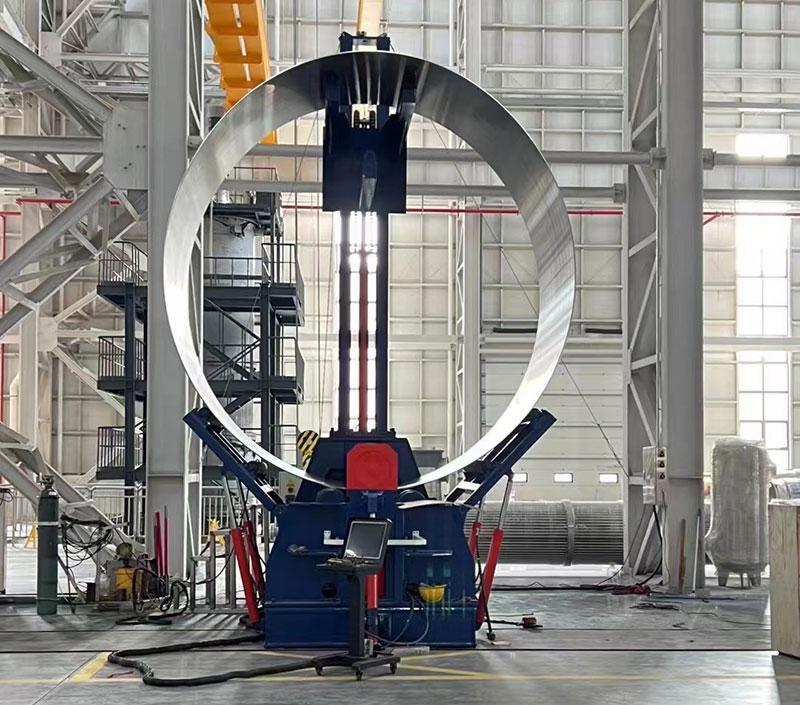
X. كيفية معالجة حالات عدم المطابقة في الأسطوانات التي خضعت لاختبار الدرفلة
1. قطر الأسطوانة كبير جدًّا:
تحقق من حدوث ارتداد المواد، وتأكد من وضع الأسطوانات، وحدد ما إذا كانت هناك حاجة إلى مزيد من المعايرة.
2. تظهر الأسطوانة انحرافًا بيضاويًا (إهليلجية) ملحوظًا:
تأكد من أن عملية الدرفلة تتم بشكل متجانس، وتأكد من وضع اللوحة في الموضع الصحيح، وتحقق من أن قطعة العمل مدعومة بشكل كافٍ.
3. الحواف المستقيمة عند الأطراف طويلة جدًّا:
إعادة تقييم قدرة الجهاز على الثني المسبق والطريقة المستخدمة في معالجة أطراف الألواح.
4. تتخذ الأسطوانة شكلاً مخروطيًا:
تحقق من اتجاه تغذية المواد، والتفاوتات في سماكة المواد، وتوازي الأسطوانات.
5. تظهر تجاويف على سطح الأسطوانة:
افحص حالة أسطح الأسطوانات، وتحقق من عدم وجود تلوث، وراجع الطرق المستخدمة في مناولة الألواح.
ملخص
ينبغي أن تسفر عملية الدرفلة التجريبية الناجحة على آلة ثني الألواح ذات الثلاث أسطوانات عن بيانات خاصة بجودة التشكيل تكون قابلة للقياس والتسجيل والتحقق. وتشمل هذه البيانات مواصفات المواد، والقطر المستهدف، وعدد مرات الدرفلة، وأبعاد الأسطوانات، وانحراف القطر، ونتائج الفحص النهائي. وتساعد هذه البيانات على تقليل درجة عدم اليقين إلى أدنى حد خلال عملية قبول المنتج في المصنع.
إذا كنت بصدد شراء آلة ثني الألواح ذات الثلاث أسطوانات، يرجى تزويدنا بالمعلومات التالية:
درجة جودة المادة + سماكة الصفيحة + عرض الصفيحة + القطر المستهدف للأسطوانة + رسومات قطعة العمل + متطلبات التفاوت في الأبعاد.
سيساعدكم فريق MIHARMLE في تقييم اختيار المعدات المناسبة ووضع خطة فحص عن طريق الدوران التجريبي مصممة خصيصًا لتلبية احتياجاتكم الإنتاجية المحددة.
الأسئلة الشائعة
كم عدد الممرات التي تحتاجها آلة ثني الألواح ذات الثلاث أسطوانات؟
العدد المحدد لعمليات التشكيل ليس ثابتًا؛ بل يجب تحديده مع مراعاة عوامل مثل سماكة الصفيحة، وقوة المادة، والقطر المستهدف.
هل يمكن لآلة ثني الألواح ذات الأسطوانات الثلاثة أن تقوم بلف أسطوانة كاملة بدون نهايات مستقيمة؟
ليس من الضروري إزالة المقاطع المستقيمة تمامًا من جميع المكونات. تعتمد النتيجة النهائية على قدرة الثني المسبق والقطر المستهدف للمادة.
ما الذي يجب أن أرسله إلى الشركة المصنعة قبل طلب إجراء تجربة لف الألواح؟
يرجى تقديم تفاصيل مثل نوع المادة، وسماكة الصفيحة، والعرض، والقطر المستهدف، ورسومات قطعة العمل؛ فهذا سيساعدنا في تحديد شروط الاختبار المناسبة.
احصل على عرض وتقدير سعر لآلة درفلة الألواح