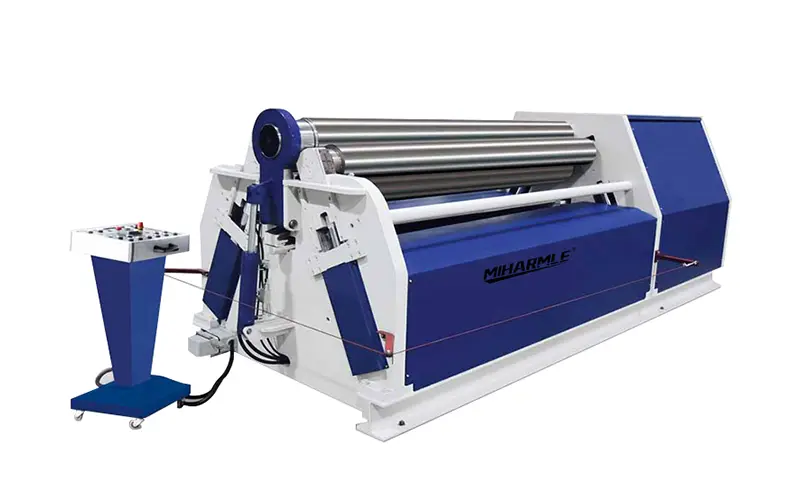


Quando si utilizza un Piegatrice a 3 rulli per lamiere Per laminare una lamiera d'acciaio in un cilindro, è necessario garantire il diametro desiderato e una rotondità uniforme.
Risposta rapida
Una prova su una piegatrice a 3 rulli consente di verificare se la macchina è in grado di realizzare cilindri nelle dimensioni richieste. È necessario registrare le specifiche del materiale, i passaggi di laminazione, le misurazioni del diametro e i risultati relativi alla rotondità. Questi controlli consentono di valutare le prestazioni della macchina prima del collaudo in fabbrica.
I. Perché eseguire un processo di laminazione di prova su una piegatrice a tre rulli per lamiere?
La capacità di lavorazione nominale di una piegatrice per lamiere potrebbe non corrispondere necessariamente alle dimensioni specifiche dei cilindri che si intende produrre. Effettuare una prova di funzionamento standardizzata aiuta a rispondere alle seguenti tre domande:
1. L'attrezzatura è in grado di laminare il materiale fino al diametro richiesto?
2. Quanti passaggi operativi sono necessari per completare il processo di laminazione?
3. Le dimensioni e la rotondità del cilindro finito sono conformi alle specifiche indicate nei disegni?
II. Specifiche delle piastre di registrazione e dimensioni dei bersagli
Registrare i dati relativi a ogni prova effettuata sulla laminatrice per lamiere. Prima di iniziare l’operazione, verificare la qualità del materiale, lo spessore, la larghezza e la lunghezza di taglio della lamiera, nonché il diametro desiderato del cilindro.
È necessario registrare i seguenti parametri (in mm):
| Parametro | Dati della sperimentazione |
|---|---|
| Modello della macchina | [Inserire modello] |
| Tipo di materiale | [Inserire il voto] |
| Spessore nominale indicato sulla targhetta | [Inserire mm] |
| Spessore effettivo misurato | [Inserire mm] |
| Larghezza della piastra | [Inserire mm] |
| Lunghezza dello spazio vuoto | [Inserire mm] |
| Diametro nominale del cilindro | [Inserire mm, diametro interno o diametro esterno] |
| Tolleranza di diametro richiesta | [Inserire mm] |
| Tolleranza di rotondità richiesta | [Inserire mm] |
L'importanza del tipo di materiale è la seguente:
1. Una maggiore resistenza allo snervamento richiede una forza di formatura maggiore.
2. Anche la larghezza della lamiera influisce sulla capacità effettiva di laminazione dell'impianto.
3. Considerare complessivamente la resistenza del disco, la larghezza e il diametro minimo di laminazione.
III. Preparazione alla laminazione
1. Controllare i tre rulli per verificare la presenza di eventuali segni visibili di usura o contaminazione.
2. Controllare i sistemi di lubrificazione, idraulici e di comando dell'attrezzatura, nonché i relativi dispositivi di protezione.
3. Misurare lo spessore della piastra in più punti.
4. Controllare che i bordi della piastra non presentino bave o deformazioni.
5. Posizionare la piastra e verificare che la direzione di avanzamento sia corretta.
6. Verificare che il materiale in uso, il diametro nominale e la larghezza della lamiera rientrino nell'intervallo di lavorazione specificato per l'apparecchiatura.
Assicurarsi che la lamiera non si deformi durante l’avanzamento; ciò è fondamentale per mantenere un diametro costante su entrambe le estremità del cilindro laminato.
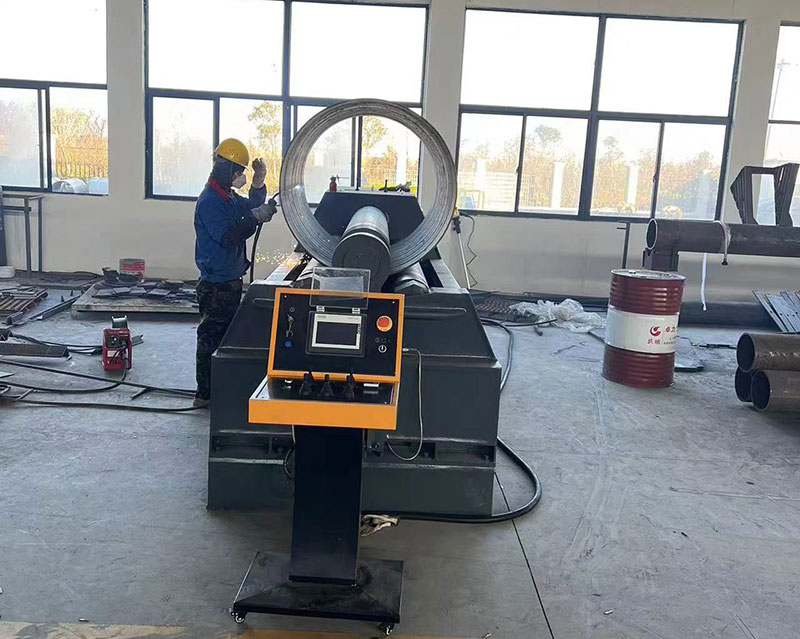
IV. Pre-piegatura della lamiera: riduzione dei bordi diritti alle estremità di un cilindro
La pre-piegatura delle lamiere è una fase fondamentale; il metodo specifico di pre-piegatura deve essere stabilito in base alla struttura specifica. I suoi scopi sono i seguenti:
1. Riduce efficacemente la lunghezza dei segmenti diritti e non arrotolati che inevitabilmente rimangono alle estremità anteriore e posteriore della lastra.
2. Una pre-piegatura inadeguata può aumentare il carico di lavoro nelle successive fasi di assemblaggio, saldatura e correzione.
Per quanto riguarda il processo di pre-piegatura, è necessario registrare i seguenti dati:
Metodo di pre-piegatura utilizzato per il bordo d'attacco della lamiera
Metodo di pre-piegatura utilizzato per il bordo posteriore della lamiera
Lunghezza del bordo rettilineo rimanente dopo la pre-piegatura
Se si sia verificata una deformazione significativa lungo i bordi della lastra
V. Documentazione relativa a ciascuna fase di formazione
Il processo di laminazione dei cilindri deve essere definito in base allo spessore della lamiera, alla resistenza del materiale e al diametro desiderato; una procedura di laminazione ben pianificata contribuisce a ridurre al minimo i rischi superflui.
Tabella dei record dei passaggi di laminazione dei cilindri:
| Palcoscenico | Funzionamento | Ispezione |
|---|---|---|
| Preparazione | Allineamento delle piastre | Verificare la posizione di allattamento |
| Pre-piegatura | Bordi della piastra di formatura | Controllare che le estremità siano diritte |
| Passaggio 1 | Formatura iniziale del cilindro | Verificare la curvatura |
| Passaggio 2 | Aumentare la curvatura | Controllare il diametro |
| Passaggio 3 | Correggi la deviazione residua | Controlla il profilo |
| Passaggio finale | Calibrazione, se necessaria | Verificare le dimensioni |
Nota: quanto sopra costituisce un esempio di flusso di lavoro del processo. Il numero effettivo di passaggi e i parametri di regolazione delle attrezzature devono essere determinati sulla base dei dati raccolti durante le prove di laminazione in loco.
VI. Come stabilire se le dimensioni di un cilindro rientrano nelle specifiche?
1. Verificare se il disegno indica il diametro interno o quello esterno del cilindro.
Diametro esterno = Diametro interno + 2 × spessore della parete del materiale.
Si raccomanda di selezionare più punti di ispezione lungo la lunghezza del cilindro, di utilizzare strumenti di misura adeguati e di effettuare misurazioni in diverse direzioni in corrispondenza di ciascuna sezione trasversale.
VII. Come stabilire se un cilindro ha subito una deformazione ellittica
Le verifiche del diametro e della rotondità devono essere eseguite separatamente; per una data sezione trasversale, il diametro può essere misurato in diversi orientamenti.
Intervallo di diametro = Diametro massimo misurato − Diametro minimo misurato
Esempio di ispezione del diametro di un cilindro
Diametro massimo: 1502 mm
Diametro minimo: 1498 mm
Intervallo di diametro = 1502 − 1498 = 4 mm
Nota: i dati sopra riportati sono forniti esclusivamente a scopo illustrativo del metodo di calcolo.
VIII. Controllo dei bordi diritti, degli spazi tra le giunture e della qualità della superficie
1. Controllare la rettilineità dei bordi residui alle due estremità della piastra, nonché l’allineamento in corrispondenza della giuntura (unione) del cilindro.
2. Inoltre, è necessario ispezionare la superficie del cilindro per verificare la presenza dei seguenti problemi:
- Segni lasciati dai rulli
- Graffi superficiali
- Appiattimento localizzato
- Deformazione dei bordi
- Protuberanze o avvallamenti localizzati anomali
Se il pezzo deve essere sottoposto a saldatura, è necessario registrare separatamente le sue dimensioni prima della saldatura, poiché il processo di saldatura potrebbe causare un restringimento e ulteriori deformazioni.
IX. Come eseguire i test di collaudo su una piegatrice per lamiere a tre rulli
Se avete intenzione di acquistare una piegatrice per lamiere dalla Cina, la nostra fabbrica organizzerà un collaudo in fabbrica (FAT) prima della spedizione dell'attrezzatura. Prima del collaudo, entrambe le parti dovranno definire chiaramente i materiali di prova, le dimensioni previste, le tolleranze ammesse e i metodi di ispezione.
Dovrai fornire le seguenti informazioni:
Tipo di materiale e dati relativi allo spessore effettivo della lamiera.
1. Specifiche relative al modello e alla configurazione della piegatrice per lamiere.
2. Diametro nominale e disegni del pezzo.
3. Numero effettivo di passaggi di laminazione e tempo di lavorazione.
4. Misurazioni del diametro effettuate in vari punti lungo il cilindro.
5. Dati relativi alla rotondità o alla deviazione del diametro (intervallo).
6. Risultati dell'ispezione relativi al restante bordo rettilineo (estremità piana) e alla qualità della superficie.
7. Fotografie, video e rapporti di ispezione del pezzo sottoposto a prova di laminazione.
Qualora dovessero emergere eventuali discrepanze durante i test, vi preghiamo di contattarci in modo da poter apportare tempestivamente le opportune modifiche.
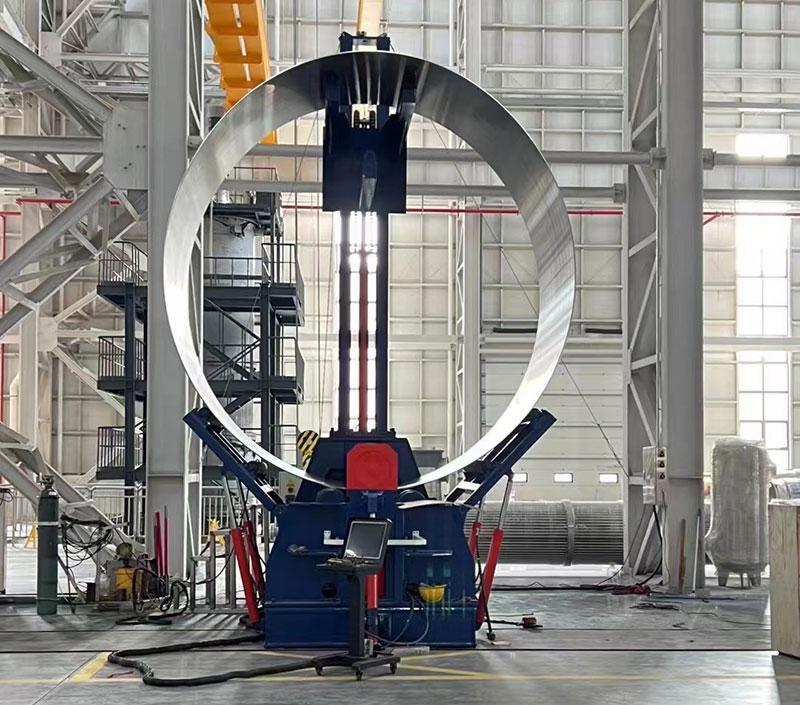
X. Come risolvere le non conformità nei cilindri sottoposti a prova di laminazione
1. Il diametro del cilindro è troppo grande:
Controllare l'effetto di ritorno elastico del materiale, verificare il posizionamento dei rulli e stabilire se sia necessaria un'ulteriore calibrazione.
2. Il cilindro presenta una notevole ovalità (ellitticità):
Verificare che il processo di laminazione sia uniforme, assicurarsi che la lamiera sia posizionata correttamente e controllare che il pezzo da lavorare sia adeguatamente sostenuto.
3. I bordi diritti alle estremità sono troppo lunghi:
Rivalutare la capacità di pre-piegatura dell'attrezzatura e il metodo utilizzato per la lavorazione delle estremità delle lamiere.
4. Il cilindro assume una forma conica:
Verificare la direzione di avanzamento del materiale, le variazioni di spessore del materiale e il parallelismo dei rulli.
5. Sulla superficie del cilindro compaiono delle rientranze:
Ispezionare lo stato delle superfici dei rulli, verificare la presenza di eventuali contaminazioni e esaminare le modalità di movimentazione delle lastre.
Sintesi
Un processo di laminazione di prova riuscito su una macchina piegatrice a tre rulli dovrebbe fornire dati sulla qualità della formatura che siano misurabili, registrabili e verificabili. Tali dati includono le specifiche del materiale, il diametro target, il numero di passaggi di laminazione, le dimensioni dei cilindri, la deviazione del diametro e i risultati dell'ispezione finale. Tali dati contribuiscono a ridurre al minimo l'incertezza durante il processo di collaudo in fabbrica.
Se state valutando l'acquisto di una piegatrice a tre rulli, vi preghiamo di fornirci le seguenti informazioni:
Tipo di materiale + spessore della lamiera + larghezza della lamiera + diametro del cilindro di destinazione + disegni del pezzo + requisiti di tolleranza dimensionale.
Il team MIHARMLE vi assisterà nella scelta delle attrezzature più adatte e nell’elaborazione di un piano di ispezione tramite prova di laminazione su misura per le vostre specifiche esigenze produttive.
Domande frequenti
Di quanti passaggi ha bisogno una piegatrice a tre rulli?
Il numero specifico di passaggi di formatura non è fisso; deve essere determinato tenendo conto di fattori quali lo spessore della lamiera, la resistenza del materiale e il diametro desiderato.
Una piegatrice a tre rulli è in grado di piegare un cilindro completo senza estremità diritte?
Non è necessario eliminare completamente i segmenti rettilinei per tutti i componenti. Il risultato finale dipende dalla capacità di pre-piegatura e dal diametro desiderato del materiale.
Cosa devo inviare al produttore prima di richiedere una prova di laminazione di lamiere?
Vi preghiamo di fornirci dettagli quali il tipo di materiale, lo spessore della lamiera, la larghezza, il diametro desiderato e i disegni del pezzo; ciò ci aiuterà a stabilire le condizioni di prova appropriate.
Richiedi una proposta e un preventivo per una laminatrice per lamiere