








Почему синхронизация имеет решающее значение в тандемном листогибочном прессе?
A Тандемный гибочный пресс с ЧПУ объединяет два листогибочных пресса для обработки сверхдлинных заготовок в рамках единой синхронизированной системы гибки.
Однако простого размещения двух машин рядом друг с другом недостаточно.
Во время длительной операции гибки оба поршня должны перемещаться синхронно с крайне небольшими отклонениями в положении. Если один из поршней движется быстрее, медленнее или достигает положения гибки в другое время, на заготовке могут возникнуть неравномерные углы гибки, скручивание или погрешности в размерах.
Вот почему многоосевая синхронизация является одной из важнейших технологий в конструкции тандемного прессового гибочного станка.
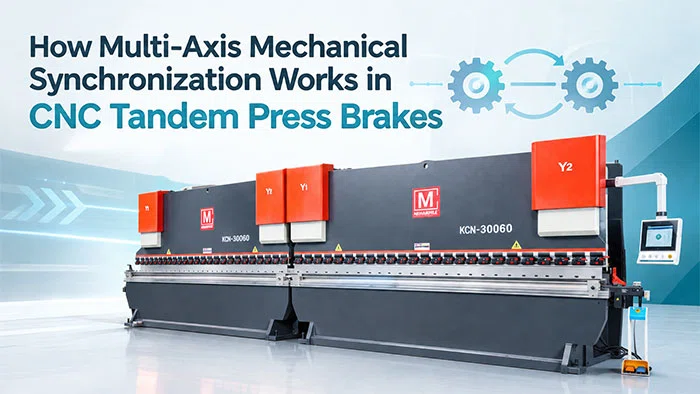
Что такое оси Y1, Y2, Y3 и Y4?
В стандартном гибочном прессе с ЧПУ обычно используются две основные оси гибки:
- Y1: движение поршня влево
- Y2: движение правого поршня
В тандемной конфигурации две станки работают совместно, поэтому система ЧПУ должна координировать движение соответствующих осей на обоих станках.
В зависимости от архитектуры компьютера они могут быть представлены в виде Y1/Y2/Y3/Y4 или в виде скоординированных групп осей.
Цель проста:
Следите за тем, чтобы оба поршня гибочного пресса двигались синхронно, и поддерживайте правильное соотношение между верхним инструментом и нижними матрицами по всей длине тандема.
Это приобретает особое значение при гибке длинных листов, когда даже небольшая погрешность синхронизации может повлиять на качество готовой детали.
Как работает многоосевая синхронизация?
Процесс синхронизации можно рассматривать как непрерывный Команда → Переместить → Измерить → Сравнить → Исправить цикл.
1. Система ЧПУ посылает команду перемещения
Оператор вводит параметры гибки, включая угол гибки, положение хода, скорость и последовательность гибки.
Контроллер ЧПУ рассчитывает необходимые перемещения и отправляет скоординированные команды на оси гибки.
В тандемной конфигурации обе машины должны соблюдать одинаковую последовательность гибки.
2. Гидравлическая система приводит в действие цилиндры
Система ЧПУ подает сигналы на электрогидравлические пропорциональные или сервоклапаны.
Эти клапаны регулируют поток гидравлического масла в цилиндры, управляя скоростью перемещения каждой стороны поршня.
Таким образом, эти две машины не просто “двигаются вместе”; их движение активно контролируется.
3. Линейные шкалы измеряют фактическое положение
Обратная связь по положению имеет решающее значение.
Линейные шкалы, установленные на станках, непрерывно измеряют фактическое положение ползуна. Сигнал обратной связи поступает в контроллер ЧПУ, что позволяет системе отслеживать, следует ли каждая ось за заданным программным положением.
Таким образом создается система управления с обратной связью, а не система, полагающаяся исключительно на заданное движение.
4. Система ЧПУ сравнивает положения осей
Контроллер сравнивает заданное положение с фактическим положением каждой оси.
Например, если одна сторона плунжера немного опережает другую, система ЧПУ может определить разницу в положении и рассчитать поправку.
Именно эта постоянная обратная связь помогает поддерживать синхронизацию во время хода гибки.
5. Система вносит корректировки в режиме реального времени
Как только обнаруживается отклонение, система ЧПУ корректирует сигнал соответствующего клапана.
В этом случае гидравлическая система может увеличить или уменьшить расход масла, поступающего в соответствующий цилиндр.
Этот процесс непрерывно повторяется на протяжении всего цикла гибки:
Команда на позиционирование → Перемещение плунжера → Обратная связь по положению → Расчет погрешности → Коррекция
Благодаря этому процессу с замкнутым контуром тандемная система может обеспечивать скоординированное перемещение плунжеров, а не полагаться исключительно на механическую центровку.
Как синхронизация улучшает процесс гибки длинных деталей?
Основное преимущество заключается в том, что равномерная гибка по всей длине заготовки.
Рассмотрим лист длиной 10 метров, который одновременно гнут два соединенных между собой листогибочных пресса.
Если левый станок достигнет заданного положения раньше правого, плунжер может временно сместиться. Это смещение может повлиять на угол гибки и привести к отклонениям в размерах.
Многоосевая синхронизация позволяет обоим станкам работать как единая скоординированная система.
Результат может включать:
- Более стабильные углы изгиба
- Более высокая точность размеров
- Снижение скручивания
- Более стабильное производство длинных деталей
- Меньше ручной корректировки
- Повышенная воспроизводимость
Синхронизация и компенсация отклонения
Сама по себе синхронизация не устраняет все источники погрешностей изгиба.
При гибке длинной заготовки под воздействием большого усилие станина и станиновый стол станка могут подвергаться упругому прогибу. Это может привести к тому, что центр заготовки будет изгибаться иначе, чем участки, расположенные рядом с цилиндрами.
Поэтому в высокопроизводительной тандемной системе также может использоваться механическая или управляемая ЧПУ компенсация выпуклости/прогиба.
Система ЧПУ может координировать компенсацию между двумя станками, благодаря чему результат гибки остается более стабильным на всей суммарной рабочей длине.
Это особенно важно при обработке длинных и тяжелых заготовок.
Что делает систему синхронизации тандема надёжной?
При оценке гибочного пресса с ЧПУ в тандемной конфигурации не стоит ограничиваться только общей длиной гибки и усилием.
Обратите внимание на:
Обратная связь по положению в режиме замкнутого контура
Линейные мерные линейки передают ЧПУ информацию о фактическом положении суппорта.
Многоосевое ЧПУ-управление
Контроллер должен обеспечивать координацию осей изгиба обоих станков.
Гидравлическая система управления с высокой отзывчивостью
Пропорциональные или сервоклапаны должны точно реагировать на сигналы коррекции ЧПУ.
Механическая центровка
Оба листогибочных пресса должны быть правильно выровнены и смонтированы в качестве единой системы.
Компенсация прогиба
Коронка помогает компенсировать деформацию при высоких изгибающих нагрузках.
Синхронизированный задний упор
Система заднего упора также должна обеспечивать точное позиционирование по всей рабочей зоне тандема.
Почему важна многоосевая синхронизация
Тандемный листогибочный пресс — это не просто два листогибочных пресса, работающих рядом друг с другом.
Его истинный потенциал заключается в координации между Системы ЧПУ, гидравлические системы, обратная связь по положению, механическая центровка и технологии компенсации.
Благодаря постоянному контролю и корректировке положения нескольких осей гибки система позволяет двум станкам работать как единое скоординированное гибочное решение для обработки сверхдлинных заготовок.
Для таких задач, как стальные конструкции, транспортное оборудование, судостроение, строительные узлы, опоры линий электропередачи и крупногабаритные сварные детали, надежная синхронизация имеет решающее значение для обеспечения качества гибки по всей длине заготовки.
Если вы выбираете гибочный пресс Tandem, учитывайте не только водоизмещение и рабочая длина, а также архитектуру синхронизации станка, систему обратной связи, ЧПУ, гидравлическую реакцию и компенсацию прогиба.
Узнайте больше о решениях MIHARMLE для тандемных прессовых гибочных машин → Получить расценки
Рекомендуемая литература:
Руководство по сборке гибочного пресса «Tandem» и калибровке выпуклости