








Введение
Листогибочные прессы используются для сгибания металлических листов и приложения больших усилий. Если машина подобрана неправильно, она выйдет из строя. Виноват, конечно, плохо расположенный станок, но настоящая проблема заключается в плохой настройке. Она снижает точность, увеличивает количество брака, повреждает инструменты и теряет время. Знайте наиболее частые ошибки. В этом руководстве описаны распространенные проблемы и практические способы их устранения. Основное внимание уделяется практическим решениям, а не теории. Регулярная проверка и техническое обслуживание помогут поддерживать станок в хорошем состоянии.
Распространенные неисправности листогибочного пресса

Несоответствующий угол изгиба
Проблемы с углом чаще всего возникают в листогибочных прессах: с одной стороны кривая может быть хорошей, а с другой - плохой. Это происходит, когда изнашивается станина или даже плечи штампа. Когда износ превышает 0,1 мм, угол зажима изменяется, и если металл не везде одинакового размера, изгиб будет отличаться. Металл имеет тенденцию возвращаться к своей первоначальной форме при изгибе, то есть пружинить, и металлы имеют различную пружинистость. Нержавеющая сталь может пружинить на 6-8 градусов, а алюминий - на 2-4 градуса.
Часто проверяйте инструменты и следите за тем, чтобы углы всегда оставались одинаковыми; они не должны отличаться более чем на полградуса. Измеряйте длину деталей на концах и в середине, чтобы выявить проблемы, используйте штамп правильной ширины, а в случае со сталью штамп должен быть примерно в восемь раз толще металла. Проверяйте датчик угла каждые сорок часов.
Перекос ползунка
Плунжер должен оставаться ровным на станине станка, и если внутренние уплотнения негерметичны, он может сдвинуться с места, что может произойти при выключенном станке. Например, если давление неравномерно, обе стороны могут прогибаться сильнее, чем остальные, что может привести к скручиванию инструментов и повреждению металла. Если в движущихся частях слишком много пространства, то плунжер может двигаться слишком сильно, и это приводит к менее точным изгибам детали.
Необходимо проверить подвижные части ОПУ и убедиться в том, что все места соответствуют требованиям производителя машины. Своевременно заменяйте старые уплотнения, чтобы предотвратить повреждение ОПУ, подкладывайте под ОПУ блоки, если машина будет некоторое время находиться в выключенном состоянии, и следите за тем, чтобы цилиндры двигались вместе. Проверьте температуру масла, так как нагрев может вызвать небольшое смещение плунжера.
Нестандартные размеры заднего калибра
Задний калибр определяет положение сгиба, и если детали внутри изношены или ремни ослаблены, он не будет точным. Если после 500 изгибов он отклоняется более чем на 0,15 мм, его необходимо починить. При перепадах напряжения или потере сигнала задний калибр может двигаться неправильно. Старые детали внутри делают его менее точным в долгосрочной перспективе.
Ежемесячно проверяйте задний калибр и следите за тем, чтобы он возвращался к нулю. Замените старые гайки и подтяните ремни, если их ход превышает 3 мм; следите за чистотой и смазкой направляющих, чтобы они легко двигались; и убедитесь, что матрица и задний калибр находятся на одной линии друг с другом.
Трещины, морщины или износ деталей
Если изгиб слишком острый, на нем могут появиться трещины; внутренний изгиб должен быть такой же ширины, как толщина металла. Твердые металлы требуют больших изгибов и больших штампов, а если штамп слишком мал, металл может стать слишком тонким и треснуть. Металл может морщиться, если его недостаточно поддерживать во время сгибания, а длинные куски металла требуют дополнительной поддержки, если их длина намного больше ширины.
Держите инструменты чистыми и отполированными, не допускайте попадания на них грязи или масла. Если очень холодно, нагрейте металл до 150 градусов по Цельсию перед сгибанием, используйте гладкие, а не шероховатые пробойники, а при пробивании отверстий делайте их в два-три раза толще металла от края.
Вибрация или необычный шум машины
Громкие или странные звуки говорят о том, что что-то не так, а если машина шумит громче 85 децибел, возможно, износились некоторые детали. Если клапаны работают медленно, машина может издавать стучащие звуки, а воздух в масле может вызывать тряску.
Проверьте масло, смазку и направляющие, удалите воздух из маслопроводов и храните масло при температуре ниже 45 градусов Цельсия. Если вы обнаружите странный шум, остановите машину, чтобы проверить наличие проблемы.
Износ пресс-формы или ошибки позиционирования
Если инструмент сломан, то изгиб будет менее точным, а его полировка пострадает. Если кончик пуансона превышает 0,2 мм, его необходимо заменить, а если штамп согнут более чем на 0,3 мм, угол приведет к ошибке. Плохие инструменты создают дополнительную нагрузку.
Прочные плашки находятся в диапазоне от 40 до 42 по шкале Роквелла, и их следует протирать перед каждой работой, чтобы не поцарапать металл.
Распространенные неисправности гидравлического листогибочного пресса
Утечки масла и отсутствие давления
Для поддержания работоспособности листогибочному прессу требуется масло; если масло прольется, машина выйдет из строя. Проверьте уплотнения и клапаны на наличие трещин и следите за появлением масляного тумана в виде тонкого масляного слоя или масляной пены. Машина выйдет из строя из-за слишком низкого давления.
Неспособность поддерживать давление
Если масляные отверстия заблокированы, в машине снижается давление, а усилие гибки может быть слабым или переменным из-за неисправных клапанов или утечки внутри. Это может изменить углы и изменить форму детали, поэтому ежемесячно прочищайте масляные отверстия и проверяйте клапаны.
Эффекты теплового расширения
Когда температура масла превышает 50 градусов Цельсия, детали станка расширяются, и инструменты или плунжер могут сместиться под воздействием тепла. Охладители и температурные часы помогут предотвратить эту проблему.
Смещение плунжера из-за негерметичности цилиндра
При утечке из цилиндра плунжер замедляется даже в состоянии покоя, что приводит к разбалансировке машины и неравномерному давлению. Во избежание серьезных повреждений проверьте внутренние уплотнения и замените те, которые сломаны.
Загрязненное гидравлическое масло
Грязь, вода и мелкие кусочки металла могут повредить машину, поэтому меняйте масло, если оно слишком загрязнено или в нем слишком много воды. Проверяйте масло один или два раза в год.
Распространенные неисправности механического листогибочного пресса
Чрезмерная нагрузка на нижнюю часть хода
Механические листогибочные прессы могут давить сильнее, чем в нижней точке хода, и иногда машина давит в два или три раза сильнее, чем обычно. Это может привести к изгибу станины или плунжера, а также к быстрой поломке инструментов, поэтому при работе с мелкими деталями не прикладывайте больше усилий, чем может выдержать машина, и не доводите до конца.
Изношенные направляющие и ушки
Пыль и недостаточное смазывание приводят к чрезмерному трению подвижных частей, а если пространство слишком велико, плунжер может двигаться в неправильном направлении, а изгибы не будут одинаковыми по размеру. Рекомендуется сделать пространство как можно меньше и смазывать детали в соответствии с указаниями производителя.
Перекос инструмента
Если штамп перемещается или сидит неровно, инструменты не выровняются, а задний калибр использует штамп для определения места сгиба фланца, что делается с помощью пуансона. Если инструменты не выровнены, изгибы будут некачественными. Используйте специальные инструменты для проверки выравнивания при настройке.
Рама расстроен из-за перегрузки
Если приложить слишком большое усилие в одном месте, плунжер или станина могут быть согнуты навсегда, а когда плунжер согнут, угол в середине длинных частей станет больше. Распределите усилие и используйте столько, сколько нужно для каждой работы.
Как ежедневно обслуживать листогибочный станок?
Очистка станков и инструментов
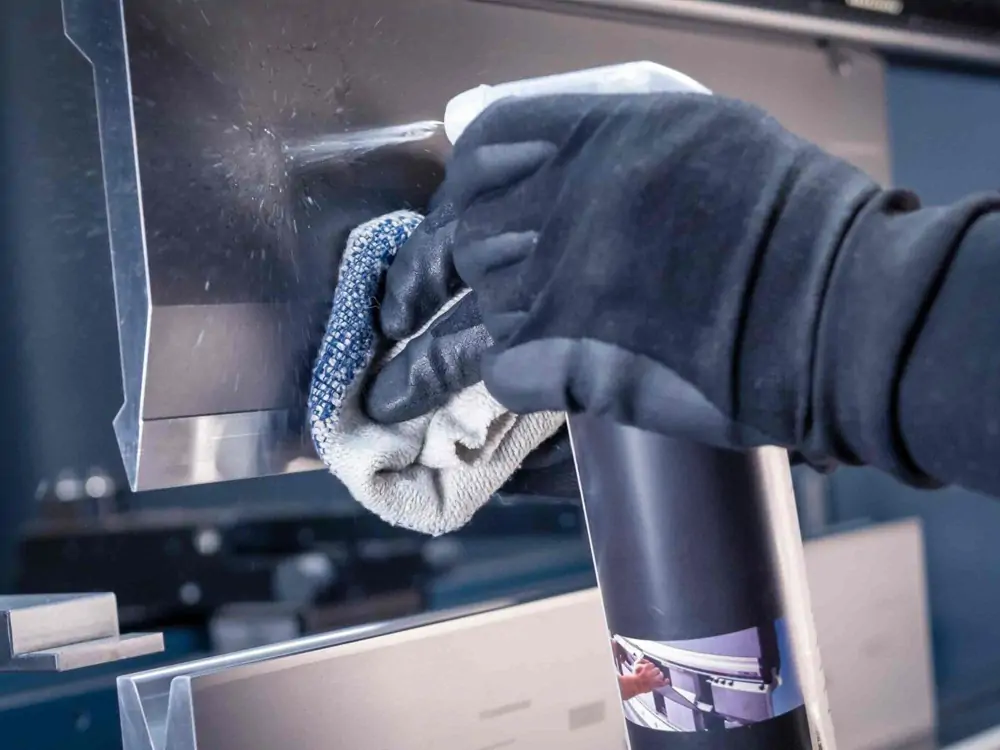
Грязь может поцарапать металлические детали и привести к износу инструментов, а металлическая пыль может проникнуть внутрь и вызвать проблемы с электричеством. Ежедневно очищайте машину перед началом работы и вытирайте масло, чтобы пыль не прилипала.
Проверьте точки смазки
Для нормальной работы подвижных частей требуется масло, а без него они нагреваются и быстро изнашиваются.
Проверьте состояние оснастки
Убедитесь, что оснастка находится в хорошем состоянии. Ежедневно осматривайте пуансоны и заменяйте или ремонтируйте их, если они слишком изношены для ремонта. Хорошие инструменты помогут сохранить равномерность изгибов.
Проверьте уровень гидравлики и наличие утечек
Проверьте уровень масла, его цвет, наличие пены и утечки из шлангов или уплотнений. Хорошее масло обеспечивает стабильную работу машины.
Подтвердите точность обратного калибра
Сделайте быструю пробную деталь, чтобы проверить расположение манометра. Прислушайтесь к необычным звукам или проследите за первым манометром, чтобы убедиться, что он движется в правильном направлении.
Выявляйте проблемы на ранней стадии, чтобы избежать потери времени и ресурсов. Ежедневные проверки уменьшают количество внезапных поломок, позволяют планировать производство и защищают станок, оснастку и наконечники. Маленькие привычки помогут повысить надежность листогибочного пресса.