








Einführung
Abkantpressen werden verwendet, um Bleche zu biegen und eine hohe Kraft aufzubringen. Wenn die Maschine nicht richtig eingestellt ist, kommt es zu Fehlfunktionen. Eine schlecht positionierte Maschine kann dafür verantwortlich gemacht werden, aber das eigentliche Problem ist eine schlechte Einstellung. Sie verringert die Genauigkeit, erhöht den Ausschuss, beschädigt die Werkzeuge und verschwendet Zeit. Kennen Sie die häufigsten Fehler. Dieses Handbuch zeigt häufige Probleme und praktische Lösungen auf. Es konzentriert sich auf praktische Lösungen und nicht auf die Theorie. Regelmäßige Kontrolle und Wartung helfen, die Maschine in gutem Zustand zu halten.
Häufige Fehler bei Abkantpressen

Inkonsistenter Biegewinkel
Winkelprobleme treten meist bei Abkantpressen auf: Auf der einen Seite kann die Kurve gut sein, auf der anderen schlecht. Dies geschieht, wenn das Bett oder sogar die Werkzeugschultern verschleißen. Wenn der Verschleiß mehr als 0,1 mm beträgt, variiert der Endwinkel, und wenn das Metall nicht überall gleich groß ist, wird die Biegung unterschiedlich ausfallen. Das Metall hat die Tendenz, in seine ursprüngliche Form zurückzukehren, wenn es sich biegt, d. h. Rückfederung, und Metalle haben eine unterschiedliche Rückfederung. Rostfreier Stahl kann um 6 bis 8 Grad zurückfedern, während Aluminium um 2 bis 4 Grad zurückfedern kann.
Überprüfen Sie Ihre Werkzeuge häufig und stellen Sie sicher, dass die Winkel immer gleich bleiben; sie sollten nicht mehr als ein halbes Grad abweichen. Messen Sie die Länge der Teile an den Enden und in der Mitte, um Probleme zu erkennen, verwenden Sie die richtige Matrizenbreite, und im Falle von Stahl sollte die Matrize etwa achtmal so dick sein wie das Metall. Prüfen Sie den Winkelsensor alle vierzig Stunden.
Fehlausrichtung des Schiebers
Der Stößel muss flach auf dem Maschinenbett aufliegen, und wenn die internen Dichtungen undicht sind, kann er sich aus seiner Position bewegen, was bei ausgeschalteter Maschine vorkommen kann. Wenn beispielsweise der Druck ungleichmäßig ist, können sich beide Seiten stärker durchbiegen als die anderen, was dazu führen kann, dass sich Ihre Werkzeuge verdrehen und durch das Metall beschädigt werden. Wenn in den beweglichen Teilen zu viel Platz ist, kann sich der Stößel zu stark bewegen, was zu ungenauen Biegungen an Ihrem Werkstück führt.
Die beweglichen Teile des RAM sollten überprüft werden, und Sie müssen sicherstellen, dass die Abstände den Angaben des Maschinenherstellers entsprechen. Ersetzen Sie alte Dichtungen frühzeitig, um eine Beschädigung des RAM zu vermeiden, legen Sie Blöcke unter den RAM, wenn die Maschine für einige Zeit stillsteht, und stellen Sie sicher, dass sich die Zylinder gemeinsam bewegen. Überprüfen Sie die Öltemperatur, da sich der Stößel durch die Hitze leicht bewegen kann.
Unregelmäßige Hinteranschlagmaße
Der Hinteranschlag bestimmt die Biegeposition, und wenn die Teile im Inneren abgenutzt oder die Riemen locker sind, ist er nicht genau. Wenn er nach 500 Biegungen um mehr als 0,15 mm abweicht, müssen Sie ihn reparieren. Wenn sich die Leistung ändert oder Signale verloren gehen, kann sich der Hinteranschlag falsch bewegen. Alte Teile im Inneren machen ihn auf Dauer ungenauer.
Lassen Sie den Hinteranschlag monatlich überprüfen und stellen Sie sicher, dass er auf Null zurückkehrt. Ersetzen Sie alte Muttern und ziehen Sie die Riemen nach, wenn sie mehr als 3 mm Spiel haben; halten Sie die Schienen sauber und geölt, damit sie sich leicht bewegen lassen, und stellen Sie sicher, dass die Matrize und der Hinteranschlag in einer Linie zueinander stehen.
Risse, Falten oder Abnutzung der Teile
An der Biegung kann es zu Rissen kommen, wenn sie zu scharf ist; die innere Biegung sollte so breit sein wie die Dicke des Metalls. Harte Metalle erfordern größere Biegungen und größere Matrizen, und wenn die Matrize zu klein ist, kann das Metall zu dünn werden und reißen. Metall kann Falten werfen, wenn es während des Biegens nicht ausreichend gestützt wird, und lange Metallstücke erfordern zusätzliche Unterstützung, wenn sie viel länger als breit sind.
Halten Sie die Werkzeuge sauber und poliert und achten Sie darauf, dass kein Schmutz oder Öl auf ihnen verbleibt. Wenn es sehr kalt ist, erwärmen Sie das Metall vor dem Biegen auf 150 Grad Celsius, verwenden Sie glatte, nicht raue Stempel, und wenn Sie Löcher stanzen, machen Sie sie zwei oder drei Mal so dick wie das Metall vom Rand her.
Vibrationen oder ungewöhnliche Geräusche der Maschine
Laute oder seltsame Geräusche deuten darauf hin, dass etwas nicht stimmt, und wenn die Maschine lauter als 85 Dezibel ist, sind möglicherweise einige Teile verschlissen. Wenn die Ventile schwergängig sind, kann die Maschine hämmernde Geräusche von sich geben, und auch Luft im Öl kann sie zum Zittern bringen.
Überprüfen Sie das Öl, die Schmierung und die Schienen, entfernen Sie die Luft aus den Ölleitungen und lagern Sie das Öl unter 45 Grad Celsius. Wenn Sie ein seltsames Geräusch feststellen, halten Sie die Maschine an, um das Problem zu überprüfen.
Werkzeugverschleiß oder Positionierungsfehler
Wenn das Werkzeug gebrochen ist, wird die Biegung ungenauer, und die Politur wird beeinträchtigt. Wenn die Stempelspitze mehr als 0,2 mm beträgt, muss sie ausgetauscht werden, und wenn die Matrize um mehr als 0,3 mm gebogen wird, führt der Winkel zu einem Fehler. Schlechte Werkzeuge verursachen eine zusätzliche Belastung.
Starke Stümpfe liegen zwischen 40 und 42 auf der Rockwell-Skala, und Sie sollten sie vor jeder Arbeit abwischen, um Kratzer auf dem Metall zu vermeiden.
Häufige Fehler bei hydraulischen Abkantpressen
Ölleckagen und Druckabfall
Um leistungsfähig zu bleiben, benötigt die Abkantpresse Öl; wenn Öl ausläuft, wird die Maschine funktionsunfähig. Überprüfen Sie die Dichtungen und Ventile auf Risse und achten Sie auf Ölnebel, der als dünne Ölschicht oder Ölschaum erscheint. Die Maschine funktioniert nicht mehr, weil der Druck zu niedrig ist.
Unfähigkeit, den Druck aufrechtzuerhalten
Wenn die Öllöcher verstopft sind, kommt es zu einem Druckverlust in der Maschine, und die Biegekraft könnte aufgrund defekter Ventile oder eines Lecks im Haus schwach oder variabel sein. Dadurch können sich die Winkel ändern und das Teil neu geformt werden. Reinigen Sie daher die Öllöcher monatlich und überprüfen Sie die Ventile.
Auswirkungen der thermischen Ausdehnung
Das Öl dehnt Teile der Maschine aus, wenn seine Temperatur 50 Grad Celsius übersteigt, und die Werkzeuge oder der Stößel können sich durch die Hitze verschieben. Kühler und Temperaturwächter können helfen, dieses Problem zu vermeiden.
Abdriften des Stößels durch Zylinderleckage
Wenn der Zylinder undicht ist, verlangsamt sich der Stößel auch im Ruhezustand, wodurch die Maschine aus dem Gleichgewicht gerät und ein unausgewogener Druck entsteht. Prüfen Sie die internen Dichtungen und tauschen Sie defekte Dichtungen aus, um schwere Schäden zu vermeiden.
Verunreinigtes Hydrauliköl
Schmutz, Wasser und kleine Metallteile können die Maschine beschädigen. Wechseln Sie daher das Öl, wenn es zu stark verschmutzt ist oder zu viel Wasser enthält. Testen Sie das Öl ein- bis zweimal pro Jahr.
Häufige Fehler bei mechanischen Abkantpressen
Übermäßige Belastung des unteren Hubs
Mechanische Abkantpressen können stärker pressen als am unteren Ende des Hubs, und manchmal drückt die Maschine zwei- oder dreimal so stark wie sie normalerweise kann. Dies kann dazu führen, dass sich das Bett oder der Stößel verbiegen und die Werkzeuge schnell brechen. Wenden Sie daher bei kleinen Teilen nicht mehr Kraft an, als die Maschine aufnehmen kann, und gehen Sie nicht bis zum Anschlag.
Verschlissene Führungsschienen und Keilleisten
Staub und unzureichende Schmierung führen dazu, dass die beweglichen Teile übermäßig reiben, und wenn zu viel Platz vorhanden ist, kann sich der Stößel in die falsche Richtung bewegen, und die Biegungen sind nicht gleich groß. Es wird empfohlen, den Abstand so gering wie möglich zu halten und die Teile gemäß den Angaben des Herstellers zu ölen.
Fehlausrichtung der Werkzeuge
Wenn sich die Matrize bewegt oder nicht plan aufliegt, können die Werkzeuge nicht ausgerichtet werden, und der Hinteranschlag bestimmt anhand der Matrize, wo der Flansch gebogen werden muss, was mit dem Stempel geschieht. Wenn die Werkzeuge nicht ausgerichtet sind, werden die Biegungen schlecht sein. Verwenden Sie spezielle Werkzeuge, um die Ausrichtung beim Einrichten zu überprüfen.
Widder verstimmt durch Überlastung
Wenn Sie an einer Stelle zu viel Kraft aufwenden, kann der Stößel oder das Bett für immer verbogen werden, und wenn der Stößel verbogen ist, wird der Winkel in der Mitte der langen Teile immer größer. Verteilen Sie die Kraft und verwenden Sie nur so viel davon, wie Sie für die jeweilige Arbeit benötigen.
Wie pflegt man eine Abkantpresse täglich?
Reinigen von Maschine und Werkzeugen
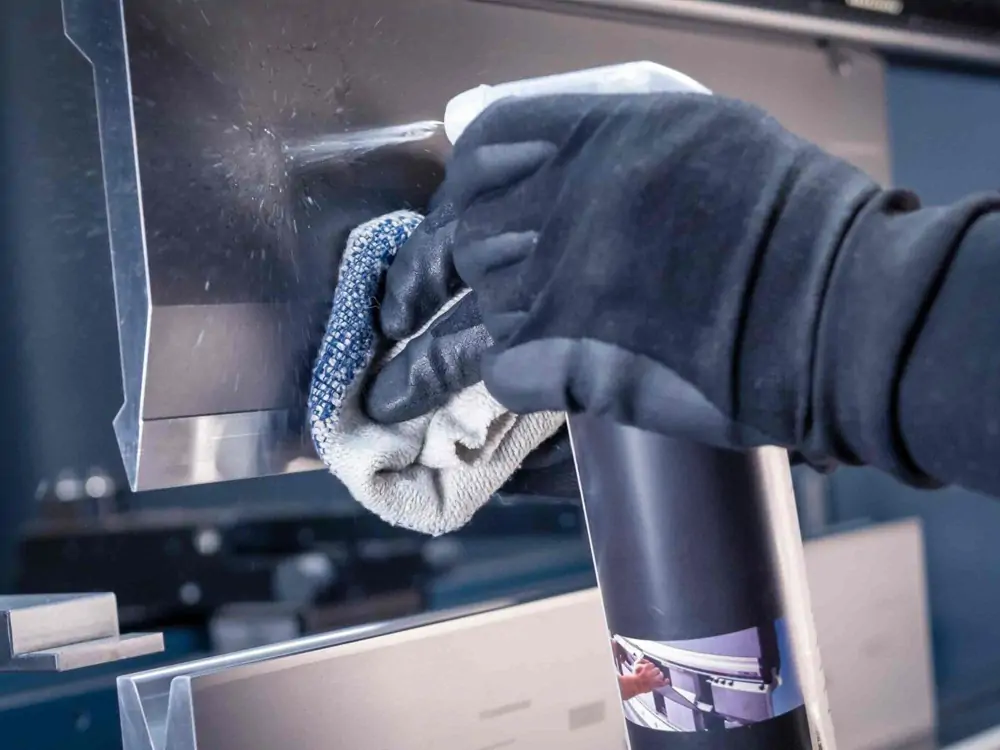
Schmutz kann Metallteile zerkratzen und Werkzeuge verschleißen, und Metallstaub kann sich im Inneren der Maschine festsetzen und elektrische Probleme verursachen. Reinigen Sie die Maschine täglich, bevor Sie mit der Arbeit beginnen, und wischen Sie das Öl ab, damit der Staub nicht haften bleibt.
Schmierstellen prüfen
Die beweglichen Teile benötigen Öl, um gut zu funktionieren, und ohne genügend Öl werden sie heiß und verschleißen schnell.
Überprüfen Sie den Zustand des Werkzeugs
Vergewissern Sie sich, dass die Werkzeuge in gutem Zustand sind. Prüfen Sie die Stempel täglich und ersetzen oder reparieren Sie sie, wenn sie zu sehr abgenutzt sind, um sie zu reparieren. Gute Werkzeuge tragen dazu bei, dass Ihre Biegungen gleichmäßig sind.
Überprüfen der Hydraulikfüllstände und Lecks
Prüfen Sie den Ölstand, die Farbe des Öls, ob es schaumig ist und ob es an den Schläuchen oder Dichtungen leckt. Gutes Öl sorgt für einen gleichmäßigen Betrieb der Maschine.
Bestätigen Sie die Genauigkeit des Hinteranschlags
Machen Sie einen Schnelltest, um die Position des Messgeräts zu überprüfen. Achten Sie auf ungewöhnliche Geräusche oder beobachten Sie das erste Messgerät, um sicherzustellen, dass es sich in die richtige Richtung bewegt.
Erkennen Sie Probleme frühzeitig, um Zeit- und Ressourcenverschwendung zu vermeiden. Tägliche Kontrollen verringern plötzliche Ausfälle, ermöglichen eine Produktionsplanung und schützen die Maschine, die Werkzeuge und die Spitzen. Kleine Gewohnheiten tragen wesentlich zur Verbesserung der Zuverlässigkeit der Abkantpresse bei.