








Introduction
Les presses plieuses sont utilisées pour plier des feuilles de métal et appliquer des niveaux élevés de force. Si la machine n'est pas correctement adaptée, elle fonctionnera mal. Une machine mal positionnée est souvent en cause, mais le vrai problème est une mauvaise configuration. Il réduit la précision, augmente les rebuts, endommage les outils et fait perdre du temps. Connaître les erreurs les plus fréquentes. Ce manuel met en évidence les problèmes courants et les solutions pratiques. Il met l'accent sur les solutions pratiques plutôt que sur la théorie. Un contrôle et un entretien réguliers permettent de maintenir la machine en bon état.
Défauts courants des presses plieuses

Angle de flexion incohérent
Les problèmes d'angle surviennent surtout dans les presses plieuses : d'un côté, la courbe peut être bonne, de l'autre, elle peut être mauvaise. Cela se produit lorsque le banc ou même les épaulements de la matrice s'usent. Lorsque l'usure dépasse 0,1 mm, l'angle terminal varie, et si le métal n'est pas de la même taille partout, la courbure sera différente. Le métal a tendance à reprendre sa forme initiale lorsqu'il se plie, c'est ce qu'on appelle le retour élastique, et les métaux ont des retours élastiques différents. L'acier inoxydable peut avoir un retour élastique de 6 à 8 degrés, tandis que l'aluminium peut avoir un retour élastique de 2 à 4 degrés.
Vérifiez souvent vos outils et assurez-vous que les angles restent toujours les mêmes ; ils ne sont pas censés varier de plus d'un demi-degré. Mesurez la longueur des pièces aux extrémités et au milieu pour identifier les problèmes, utilisez la bonne largeur de matrice et, dans le cas de l'acier, la matrice doit être environ huit fois plus épaisse que le métal. Vérifiez le capteur d'angle toutes les quarante heures.
Désalignement du curseur
Le coulisseau doit rester à plat sur le banc de la machine, et si les joints internes ne sont pas étanches, il peut se déplacer, ce qui peut se produire lorsque la machine est à l'arrêt. Par exemple, si la pression est inégale, les deux côtés peuvent se plier plus que les autres, ce qui peut entraîner la torsion de vos outils et leur endommagement par le métal. S'il y a trop d'espace dans les pièces mobiles, le coulisseau peut bouger trop, ce qui crée des courbures moins précises sur votre pièce.
Les pièces mobiles du RAM doivent être vérifiées et vous devez vous assurer que les espaces sont conformes aux spécifications du fabricant de la machine. Remplacez rapidement les vieux joints pour éviter d'endommager le RAM, placez des blocs sous le RAM si la machine doit rester à l'arrêt pendant un certain temps et assurez-vous que les cylindres se déplacent ensemble. Vérifiez la température de l'huile, car la chaleur peut entraîner un léger mouvement du vérin.
Dimensions irrégulières de la jauge arrière
La jauge arrière détermine la position de pliage, et si les pièces à l'intérieur sont usées ou si les courroies sont lâches, elle ne sera pas précise. Si l'écart est supérieur à 0,15 mm après 500 courbes, vous devez le corriger. En cas de changement d'alimentation ou de perte de signaux, la jauge arrière peut se déplacer de manière incorrecte. Les vieilles pièces à l'intérieur de l'appareil le rendent moins précis à long terme.
Faites vérifier la jauge arrière tous les mois et assurez-vous qu'elle revient à zéro. Remplacez les vieux écrous et serrez les courroies si elles ont plus de 3 mm de mouvement ; gardez les rails propres et huilés pour qu'ils se déplacent facilement ; et assurez-vous que la matrice et la jauge arrière sont alignées l'une par rapport à l'autre.
Fissures, plis ou usure de la pièce
Des fissures peuvent se produire au niveau du coude s'il est trop aigu ; le coude intérieur doit être aussi large que l'épaisseur du métal. Les métaux durs nécessitent des pliages plus larges et des matrices plus grandes, et si la matrice est trop petite, le métal peut devenir trop fin et se fissurer. Le métal peut se plisser s'il n'est pas correctement soutenu pendant le pliage, et les longues pièces de métal nécessitent un soutien supplémentaire si elles sont beaucoup plus longues que larges.
Gardez les outils propres et polis, et ne laissez pas de saleté ou d'huile sur eux. S'il fait très froid, chauffez le métal à 150 degrés centigrades avant de le plier, utilisez des poinçons lisses et non rugueux, et lorsque vous percez des trous, faites-les à deux ou trois fois l'épaisseur du métal à partir du bord.
Vibrations ou bruits inhabituels de la machine
Des bruits forts ou étranges suggèrent que quelque chose ne va pas, et si la machine est plus bruyante que 85 décibels, il se peut que certaines pièces soient usées. Si les soupapes sont lentes, la machine peut émettre des bruits de claquement, et l'air présent dans l'huile peut également la faire trembler.
Vérifiez l'huile, la lubrification et les rails, éliminez l'air des conduites d'huile et stockez l'huile à une température inférieure à 45 degrés centigrades. Si vous détectez un bruit étrange, arrêtez la machine pour vérifier qu'il n'y a pas de problème.
Usure du moule ou erreurs de positionnement
Si l'outil est cassé, le pliage sera moins précis et le polissage en sera affecté. Lorsque la pointe du poinçon dépasse 0,2 mm, elle doit être changée, et lorsque la matrice est pliée de plus de 0,3 mm, l'angle entraîne une erreur. De mauvais outils créent une charge supplémentaire.
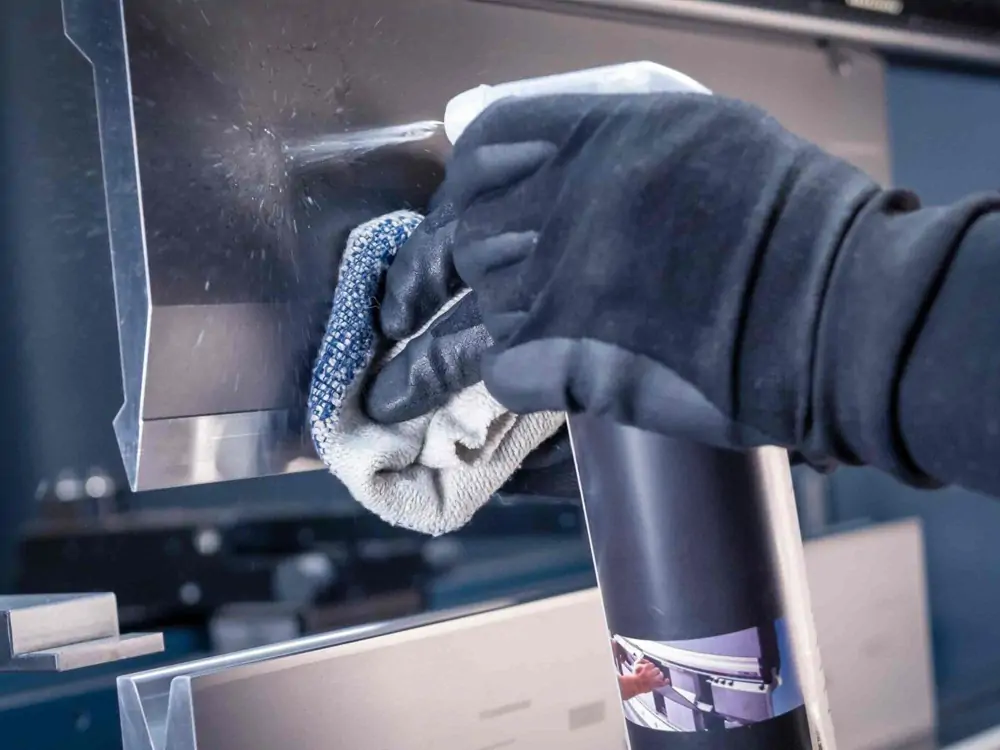
Les matrices solides se situent entre 40 et 42 sur l'échelle de Rockwell, et vous devez les essuyer avant chaque tâche pour éviter de rayer le métal.
Défauts courants des presses plieuses hydrauliques
Fuites d'huile et manque de pression
Pour rester solide, la presse plieuse a besoin d'huile ; si de l'huile s'écoule, la machine devient inopérante. Vérifiez que les joints et les soupapes ne sont pas fissurés et que le brouillard d'huile n'apparaît pas sous la forme d'une fine couche d'huile ou d'une mousse d'huile. La machine fonctionnera mal, la pression étant trop faible.
Incapacité à maintenir la pression
Il y aura une perte de pression dans la machine si les trous d'huile sont obstrués, et la force de flexion pourrait être faible ou variable en raison de vannes défectueuses ou d'une fuite à l'intérieur de la maison. Cela peut modifier les angles et remodeler la pièce. C'est pourquoi il convient de nettoyer les trous d'huile tous les mois et d'inspecter les soupapes.
Effets de la dilatation thermique
L'huile dilate les pièces de la machine lorsque sa température dépasse 50 degrés Celsius, et les outils ou le coulisseau peuvent se déplacer sous l'effet de la chaleur. Des refroidisseurs et des dispositifs de contrôle de la température peuvent aider à prévenir ce problème.
Dérive du bélier due à une fuite du cylindre
En cas de fuite du cylindre, le vérin décélère même au repos, ce qui entraîne un déséquilibre de la machine et un déséquilibre de la pression. Vérifiez les joints internes et remplacez ceux qui sont cassés afin d'éviter de graves dommages.
Huile hydraulique contaminée
La saleté, l'eau et les petits morceaux de métal peuvent endommager la machine ; il faut donc changer l'huile si elle est trop sale ou si elle contient trop d'eau. Testez l'huile une ou deux fois par an.
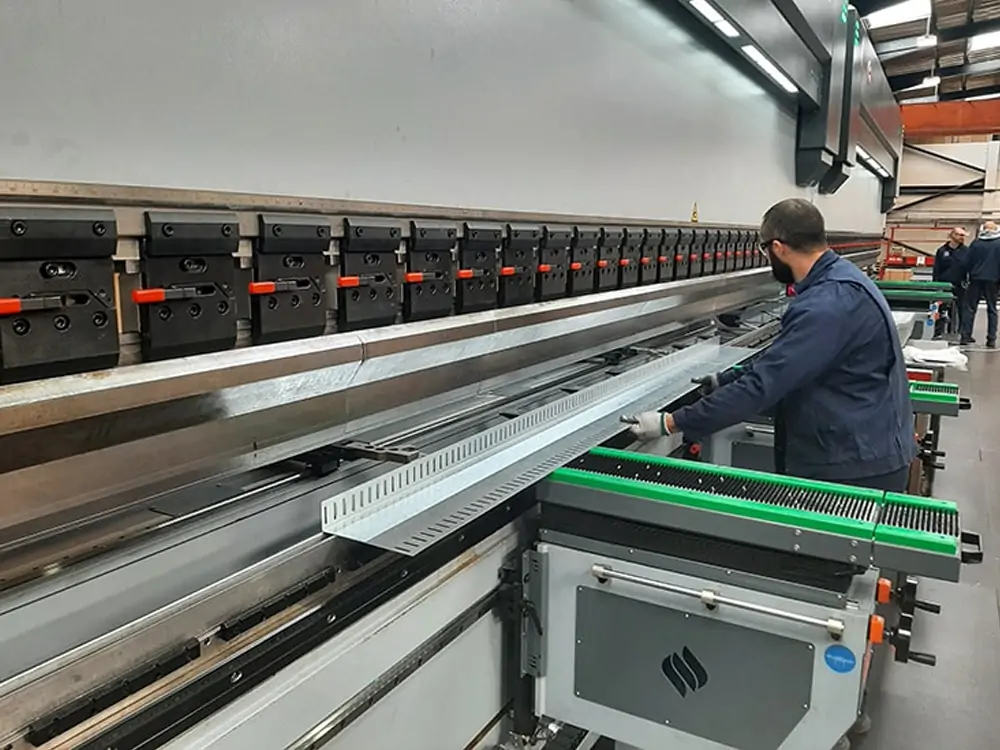
Défauts courants des presses plieuses mécaniques
Charge excessive sur la course inférieure
Les presses plieuses mécaniques peuvent appuyer plus fort qu'en bas de la course, et parfois la machine pousse deux ou trois fois plus fort qu'elle ne le peut normalement. Pour les petites pièces, il convient donc de ne pas appliquer plus de force que la machine ne peut en supporter et de ne pas aller jusqu'au bout de la course.
Rails de guidage et cales usés
La poussière et un huilage insuffisant entraînent un frottement excessif des pièces mobiles, et s'il y a trop d'espace, le coulisseau peut se déplacer dans la mauvaise direction, et les coudes ne seront pas de la même taille. Il est recommandé de réduire l'espace le plus possible et d'huiler les pièces comme l'indique le fabricant.
Désalignement de l'outil
Si la matrice bouge ou n'est pas à plat, les outils ne s'alignent pas, et la jauge arrière utilise la matrice pour déterminer où plier la bride, ce qui est fait avec le poinçon. Si les outils ne sont pas alignés, les pliages seront de mauvaise qualité. Utilisez des outils spéciaux pour vérifier l'alignement lors de la mise en place.
Les béliers sont perturbés par la surcharge de travail
Si vous exercez trop de force au même endroit, le coulisseau ou la table risquent d'être déformés à jamais, et lorsque le coulisseau est déformé, l'angle au milieu des parties longues s'accroît. Répartissez la force et utilisez-en autant que nécessaire pour chaque travail.
Comment entretenir quotidiennement une presse plieuse ?
Nettoyer la machine et l'outillage
La saleté peut rayer les composants métalliques et user les outils, et la poussière de métal peut s'infiltrer à l'intérieur et provoquer des problèmes électriques. Nettoyez la machine tous les jours avant de commencer à travailler et essuyez l'huile pour éviter que la poussière ne s'y incruste.
Vérifier les points de lubrification
Les pièces mobiles ont besoin d'huile pour bien fonctionner et, sans huile, elles chauffent et s'usent rapidement.
Vérifier l'état de l'outillage
Vérifiez que l'outillage est en bon état. Inspectez les poinçons quotidiennement et remplacez-les ou réparez-les lorsqu'ils sont trop usés pour être réparés. Un bon outillage permet de maintenir la régularité des pliages.
Vérifier les niveaux hydrauliques et les fuites
Vérifiez le niveau d'huile, sa couleur, si elle est mousseuse et si elle fuit par les tuyaux ou les joints. Une bonne huile garantit un fonctionnement régulier de la machine.
Confirmer la précision de la jauge arrière
Effectuez un essai rapide pour vérifier l'emplacement de la jauge. Écoutez les bruits inhabituels ou surveillez la première jauge pour vous assurer qu'elle se déplace dans la bonne direction.
Détecter les problèmes à temps pour éviter les pertes de temps et de ressources. Les contrôles quotidiens réduisent les pannes soudaines, permettent de planifier la production et protègent la machine, l'outillage et les tuyaux. De petites habitudes peuvent grandement contribuer à améliorer la fiabilité de la presse plieuse.