

لماذا يُعد التجميع الدقيق أمرًا بالغ الأهمية بالنسبة لمكبس الثني الترادفي الكبير؟
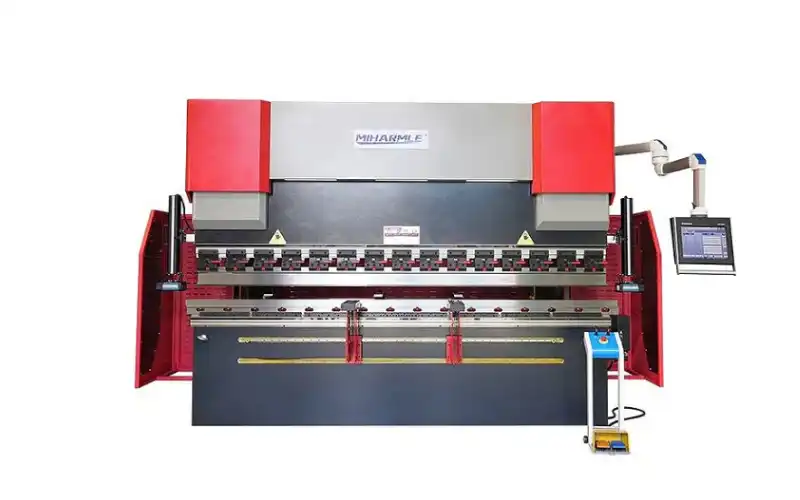
A آلة ثني الصفائح الترادفية تجمع بين مكابح ثني تعمل بالتحكم الرقمي (CNC) لتثني قطع العمل الطويلة جدًّا والثقيلة كنظام واحد متناسق.
وهذا يشكل تحديًا أكبر بكثير في مجال التركيب والمعايرة مقارنةً بآلة ثني الصفائح التقليدية ذات المكبس الواحد.
على سبيل المثال، عندما تشكل آلتان خط ثني ممتدًا واحدًا، فإن الاختلافات الطفيفة في مستوى الآلة، أو موضع المكبس، أو ارتفاع الأدوات، أو محاذاة القاعدة، أو تعويض الانحراف، يمكن أن تتراكم على طول مسار الثني بأكمله.
قد تكون النتيجة:
- زوايا انحناء غير متساوية
- اختلاف الزوايا بين القسمين الأيمن والأيسر
- الانحراف المفرط عن المركز
- التواء القطع الطويلة
- ضعف اتساق الأبعاد
- زيادة عمليات التصحيح وإعادة العمل
ولهذا السبب، تبدأ دقة مكبس الثني الترادفي الكبير قبل وقت طويل من ثني أول قطعة إنتاجية.
يبدأ الأمر بـ التجميع الدقيق والمحاذاة الهندسية.

الخطوة 1: إنشاء أساس دقيق للآلة
يتطلب نظام الترادف عالي التحمل بيئة تركيب مستقرة.
قبل إجراء المحاذاة النهائية للآلة، يجب فحص الأساس ومنطقة التركيب وفقًا لمتطلبات الشركة المصنعة للآلة.
ويجب بعد ذلك ضبط موضع آلتَي الثني بحيث تشكل مناطق عملهما مرجعًا موحدًا للثني.
بالنسبة للأنظمة الترادفية، يتعين على المُركِّبين مراعاة ليس فقط مستوى كل جهاز على حدة، بل أيضًا العلاقة بين الجهازين.
قد تتسبب الآلة التي تم تسويتها بشكل صحيح على حدة في حدوث مشاكل في الانحناء إذا لم يتوافق مرجع عملها مع آلة الثني المجاورة.
الخطوة 2: محاذاة قاعدتي آلة الثني
يُعد محاذاة السرير إحدى أهم مراحل تجميع المحرك الترادفي.
يجب أن تشكل الأسطح السفلية للعمل في آلة الثني A وآلة الثني B خطًا مرجعيًّا متسقًا على طول مسافة الثني الإجمالية.
قد يستخدم الفنيون أجهزة قياس دقيقة مثل:
مستويات الدقة، والمساطر المستقيمة، وأنظمة القياس بالليزر، ومؤشرات القياس الدوارة، وأدوات المحاذاة الأخرى.
الهدف هو تقليل الفروق النسبية في الارتفاع والمحاذاة بين الآلتين إلى أدنى حد ممكن.
بالنسبة للقطع الطويلة، قد تظهر حتى الانحرافات الطفيفة في النتيجة النهائية لعملية الثني.
الخطوة 3: التحقق من محاذاة الرام والأدوات
بعد محاذاة قواعد الآلات، يتجه الاهتمام إلى نظام العمل العلوي.
يجب أن تعمل المكبس وحاملات المثاقب والمثاقب والقوالب السفلية ونظام التثبيت معًا كخط ثني متواصل.
يجب على الفنيين التحقق مما يلي:
- التوازي في ذاكرة الوصول العشوائي (RAM)
- اتساق ارتفاع الثقب
- اتساق ارتفاع القالب
- خط الوسط للأداة
- دقة التثبيت
- الانتقال بين الجهازين
وهذا أمر مهم بشكل خاص في منطقة منطقة التقاطع بين مكبس الثني «أ» ومكبس الثني «ب».
إذا تغيرت معايير الأدوات في هذه المرحلة، فقد تظهر نتائج انحناء مختلفة على جانبي قطعة العمل الطويلة.
الخطوة 4: معايرة التزامن متعدد المحاور
يحدد المحاذاة الميكانيكية المرجع المادي، بينما تحافظ التزامن باستخدام التحكم الرقمي بالكمبيوتر (CNC) على هذه العلاقة أثناء الحركة.
يمكن لمكبس ثني ترادفي كبير يعمل بنظام التحكم الرقمي (CNC) أن ينسق بين محاور ثني متعددة عبر الجهازين.
في التكوين المبسط:
الآلة أ → Y1 + Y2
الآلة ب → Y3 + Y4
تقوم المقاييس الخطية أو أجهزة التغذية الراجعة الأخرى للموضع بمراقبة المواضع الفعلية للذراع وتقوم بإرسال هذه المعلومات إلى نظام التحكم الرقمي (CNC).
تتبع عملية التحكم دورة مستمرة:
الأمر → الحركة → ردود الفعل المتعلقة بالموضع → مقارنة الأخطاء → التصحيح
ويتمثل الهدف في الحفاظ على جميع محاور الثني ذات الصلة ضمن حدود التفاوت المحددة للتزامن الخاصة بالآلة طوال مراحل الاقتراب، والثني، وإزالة الضغط، والعودة.
يجب إتمام عملية المعايرة هذه قبل تقييم دقة الانحناء النهائية.
لماذا تحتاج مكبس الثني الترادفي إلى عملية تقويس؟
حتى عندما تكون الآلات محاذاة بشكل مثالي، تظهر مشكلة أخرى عند ثني قطع العمل الطويلة: الانحراف.
تحت تأثير الحمل الانحنائي، يتعرض المكبس، والقاعدة، والأدوات، وهيكل الآلة إلى تشوه مرن.
بدون التعويض المناسب، قد تختلف زاوية الانحناء في منتصف قطعة العمل الطويلة عن زاوية الانحناء بالقرب من الأطراف.
وهنا يأتي دور نظام تقويس الألواح في آلة الثني بالضغط يصبح الأمر مهمًا.
يُطبق نظام «التتويج» تعويضًا محسوبًا على طول مسار الانحناء لمواجهة التشوه الناتج عن الحمل.
الهدف ليس مجرد جعل قاعدة الآلة “منحنية”.”
الهدف هو:
لتحقيق زاوية انحناء أكثر اتساقًا عبر قطعة العمل بأكملها تحت حمل الانحناء الفعلي.
التقوس الميكانيكي مقابل التقوس بالتحكم الرقمي (CNC)
قد تستخدم آلات ثني الصفائح الكبيرة هياكل تعويض مختلفة.
التقويس الميكانيكي
يستخدم نظام التتويج الميكانيكي عادةً أسافين موزعة على طول قاعدة الآلة.
يؤدي تعديل مواقعها النسبية إلى تغيير منحنى التعويض على طول مسافة الانحناء.
يمكن أن يكون هذا الحل موثوقًا وفعالًا عند معايرته بشكل صحيح.
التقويس بالتحكم الرقمي (CNC)
بفضل ميزة تقويس الأسطح التي يتم التحكم فيها بواسطة نظام CNC، يمكن لوحدة التحكم حساب أو إصدار أوامر بالتعويض وفقًا لمعلمات الانحناء.
اعتمادًا على تصميم الآلة، قد تشمل المدخلات ما يلي:
- المواد
- السماكة
- طول الانحناء
- قوة الانحناء
- فتحة القالب على شكل حرف V
- تكوين الأدوات
وبعد ذلك، يمكن للمشغل ضبط التعويض بدقة استنادًا إلى النتائج الفعلية لاختبار الانحناء.
في حالة التطبيقات الترادفية الكبيرة التي تتطلب تغيير المهام بشكل متكرر، يمكن أن يجعل الضبط الذي يتم التحكم فيه بواسطة نظام CNC عملية الإعداد أكثر سهولة.
كيف تتم معايرة عملية التوجيه في مكبس الثني الترادفي؟
ينبغي التعامل مع معايرة التاج على أنها معايرة كاملة لنظام الانحناء، وليس كإعداد منفصل.
1. التحقق من الهندسة الميكانيكية
يجب التأكد أولاً من مستوى الآلة، ومحاذاة المنضدة، وتوازي الأذرع، والأدوات، والتزامن.
لا ينبغي استخدام التاج لإخفاء مشكلة ميكانيكية كامنة في محاذاة الأسنان.