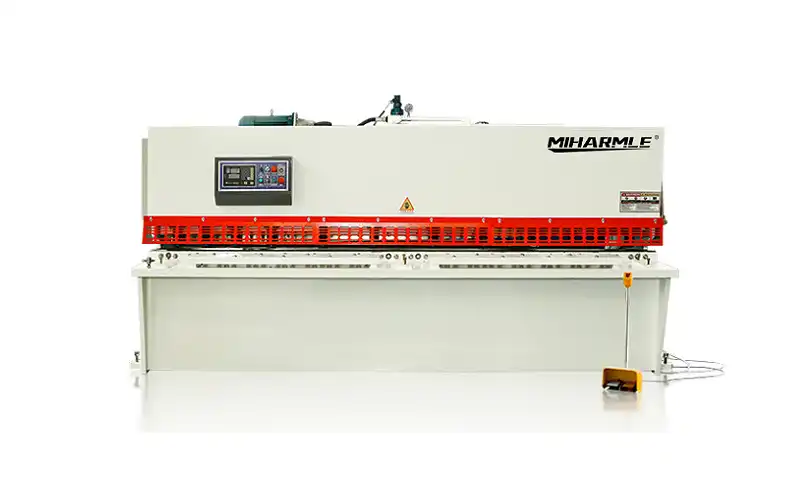


Wykonanie wstępnego cięcia próbnego na hydrauliczna gilotyna do cięcia blach pozwala sprawdzić, czy sprzęt spełnia wymagania produkcyjne, gwarantując precyzyjne wymiary cięcia i czyste krawędzie. W niniejszym artykule przedstawiono szczegółowy przewodnik dotyczący tego, co należy sprawdzić i odnotować przed rozpoczęciem produkcji na pełną skalę.
1. Dlaczego kontrola pierwszej partii jest ważna?
Znamionowa wydajność cięcia maszyny nie gwarantuje w sposób bezwzględny, że obrabiane elementy osiągną precyzyjną dokładność wymiarową.
Na wyniki cięcia wpływają takie czynniki, jak wytrzymałość materiału, grubość blachy, luz ostrza oraz kąt cięcia.
Wykonanie cięcia próbnego może pomóc w rozwiązaniu czterech głównych problemów, które mogą się pojawić:
- Czy maszyna może ciąć wybrany przez Ciebie materiał o tej grubości?
- Czy rzeczywista długość cięcia jest zgodna z rysunkiem?
- Czy krawędzie cięcia są proste i wystarczająco czyste?
- Czy gotowe półfabrykaty spełniają Państwa wymagania dotyczące tolerancji wymiarowych?
Ma to ogromne znaczenie w obróbce blach, z których wytwarzane są m.in. obudowy szaf elektrycznych, elementy wind oraz części samochodowe.
2. Przed rozpoczęciem cięcia należy zapisać specyfikacje materiału
Podczas przeprowadzania wstępnej próby cięcia należy odnotować następujące informacje:
Protokół kontroli wstępnej
| Parametr | Dane z badań klinicznych |
|---|---|
| Model maszyny | [Wstaw model] |
| Gatunek materiału | [Wpisać ocenę] |
| Grubość nominalna | [Wprowadź mm] |
| Rzeczywista grubość | [Wprowadź mm] |
| Szerokość płyty | [Wprowadź mm] |
| Wymagana długość cięcia | [Wprowadź mm] |
| Ustawienie tylnego ogranicznika | [Wprowadź mm] |
| Ustawienie kąta cięcia | [Wstaw wartość] |
| Prześwit ostrza | [Wprowadź mm] |
| Wymagana tolerancja | [Wprowadź mm] |
Na przykład stal S235 i stal S355 nie mają takiej samej nośności; należy sprawdzić wytrzymałość materiału, grubość oraz dokładną długość cięcia w oparciu o nośność znamionową wybranego sprzętu.
3. Sprawdź maszynę przed pierwszym cięciem
Przed przystąpieniem do testów należy sprawdzić urządzenie zgodnie z instrukcją obsługi.
Zwróć uwagę na następujące ważne kwestie:
- Układ hydrauliczny: Należy sprawdzić, czy nie ma widocznych wycieków oleju oraz nieprawidłowości w działaniu.
- Ostrza tnące: Należy sprawdzić stan ostrza, mocowanie oraz widoczne uszkodzenia.
- Prześwit ostrza: Należy sprawdzić, czy podany luz jest odpowiedni dla danego materiału i grubości.
- System tylnego ogranicznika: Należy sprawdzić położenie i przesuw pod kątem zgodności z wymaganymi wymiarami cięcia.
- System mocujący: Upewnij się, że arkusz można stabilnie przytrzymać podczas cięcia.
- Urządzenia zabezpieczające: Należy sprawdzić wyłączniki awaryjne, osłony oraz inne zainstalowane urządzenia zabezpieczające.
Należy pamiętać, że regulacje i przeglądy mogą wykonywać wyłącznie wykwalifikowani pracownicy. Ponadto przed dotknięciem łopatek lub elementów hydraulicznych należy przestrzegać ustalonych procedur bezpieczeństwa.
4. Sprawdź luz ostrza i kąt cięcia
Luz ostrza jest kluczowym czynnikiem wpływającym na jakość cięcia. Jeśli luz jest zbyt duży, na krawędzi cięcia mogą pojawić się nadmierne zadziory lub może dojść do jej odkształcenia. Z kolei zbyt mały luz powoduje wzrost zarówno wymaganej siły ścinającej, jak i obciążenia noży. Dlatego luz noży należy odpowiednio ustawić w oparciu o takie czynniki, jak właściwości materiału i jego grubość.
Ponadto istotny jest również kąt cięcia. Niewłaściwy kąt — zarówno zbyt duży, jak i zbyt mały — może negatywnie wpłynąć na ostateczną jakość obrabianego elementu. Optymalny kąt cięcia pomaga zrównoważyć siły ścinające, zapewniając, że blacha pozostaje wolna od odkształceń.
Należy zawsze stosować się do ustawień parametrów zalecanych przez producenta dla konkretnego sprzętu i materiałów. Podczas cięcia próbnego należy koniecznie zapisać rzeczywisty prześwit oraz zastosowany kąt ścinania.
5. Przeprowadź próbę wstępną
Po sprawdzeniu maszyny należy przygotować się do wykonania cięcia próbnego na blachie, sprawdzając wymaganą długość cięcia oraz położenie tylnego ogranicznika. Należy upewnić się, że blacha jest odpowiednio podparta i mocno przyłożona do wybranej prowadnicy odniesienia.
Cięcie próbne należy wykonać zgodnie z procedurami eksploatacyjnymi określonymi dla danego urządzenia. W przypadku dużych arkuszy można wykonać wstępne przycięcie w celu uzyskania prostej, prostopadłej krawędzi odniesienia. Nie należy oceniać precyzji maszyny na podstawie pojedynczego cięcia; reprezentatywne cięcie próbne powinno być wykonane na rzeczywistych materiałach i w wymiarach przewidzianych do produkcji.
Proszę zapisać następujące informacje:
- Gatunek i grubość materiału
- Ustawienie tylnego ogranicznika
- Długość cięcia
- Prześwit ostrza
- Kąt cięcia
- Rzeczywisty czas cyklu
- Warunek widocznej krawędzi
Ten zapis ułatwia wykrycie różnic między ustawieniami maszyny a gotową częścią.
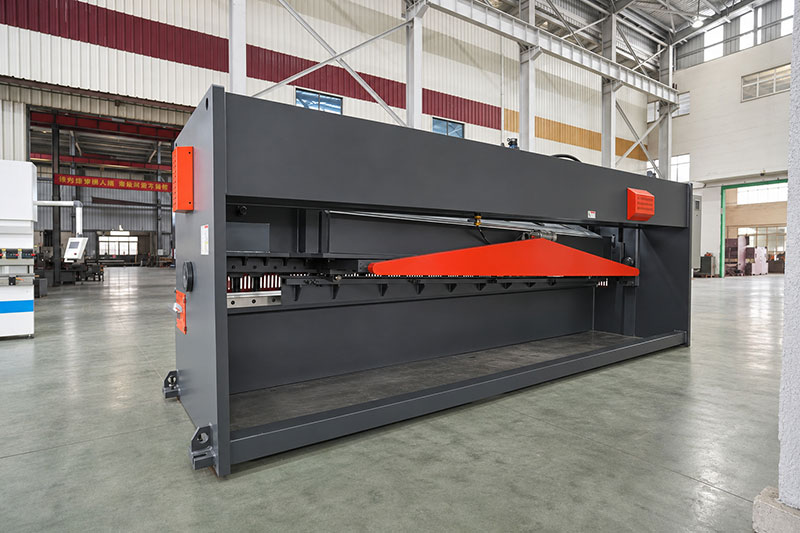
6. Jak sprawdzić wymiary pierwszego cięcia
Po bezpiecznym wyjęciu próbki pomiarowej należy zmierzyć jej rzeczywiste wymiary i porównać wyniki z rysunkami technicznymi.
Zalecane punkty kontroli
| Punkt kontroli | Co należy sprawdzić |
|---|---|
| Długość cięcia | Rzeczywista długość a rysunek |
| Szerokość cięcia | Szerokość gotowego półfabrykatu |
| Prostopadłość | Kąt narożny i różnica przekątnych |
| Prostoliniowość | Odchylenie wzdłuż krawędzi cięcia |
| Płaskość | Wygięcie, skręcenie lub lokalne odkształcenie |
| Wysokość zadzioru | Stan zadziorów wzdłuż krawędzi cięcia |
| Jakość krawędzi | Przewrócenie, złamanie i rozerwanie |
W przypadku materiałów o kształcie prostokąta należy porównać długości obu przekątnych. Znaczna różnica między nimi może wskazywać na nieprawidłową prostopadłość, nieprawidłowe ułożenie lub odkształcenie materiału.
Ponadto należy sprawdzić krawędzie cięcia — w tym te po stronie operatora, pośrodku oraz po przeciwnej stronie. Pozwala to ustalić, czy wzdłuż całej długości narzędzia występują jakiekolwiek nierówności cięcia.
7. Typowe wady powstałe podczas pierwszego cięcia i ich przyczyny
Różne wady cięcia wymagają różnych badań.
| Problem | Możliwe przyczyny | Główne obszary kontroli |
|---|---|---|
| Nadmierne zadziory | Prześwit, zużycie ostrza | Stan ostrza i szczelina |
| Nieprawidłowa długość cięcia | Ustawianie tylnego ogranicznika | Pomiar za pomocą manometru |
| Nierówna krawędź cięcia | Ustawienie lub stan ostrza | Kontrola ostrzy |
| Niewłaściwa prostopadłość | Ustawianie płyty | Pomiar boczny i wyrównanie |
| Odkształcenie blachy | Kąt cięcia i podparcie | Wsparcie materialne |
| Niekompletne rozdzielenie | Wydajność lub warunki cięcia | Parametry techniczne i konfiguracja maszyny |
Nie należy zmieniać kilku ustawień maszyny jednocześnie. Najpierw należy ustalić przyczynę, a następnie postępować zgodnie z procedurą regulacji zatwierdzoną przez producenta.
8. Jak sprawdzić dokładność cięcia przed rozpoczęciem produkcji
Pojedyncza próbka spełniająca wymagania nie wystarcza do wykazania stabilności działania maszyny; konieczne jest przeprowadzenie wielokrotnych badań w celu uzyskania bardziej wiarygodnych danych odniesienia.
Należy zapisać rzeczywiste wymiary każdej próbki, dbając o to, by zbadano reprezentatywne grubości blach i długości cięcia. Wyniki należy porównać z uzgodnionymi normami tolerancji i metodami kontroli.
Dla producentów zajmujących się wytwarzaniem paneli szafowych lub precyzyjnych półfabrykatów z blachy powtarzalność ma szczególne znaczenie. Spójność wymiarów cięcia pomaga również zminimalizować konieczność wykonywania poprawek na kolejnych etapach, takich jak gięcie, spawanie i montaż.
9. Na co powinni zwrócić uwagę europejscy nabywcy podczas testów FAT?
Przed zakupem hydraulicznej nożycy gilotynowej należy zlecić przeprowadzenie fabrycznego testu odbiorczego (FAT) i uzyskać odpowiednią dokumentację pisemną. Materiały wykorzystane do przeprowadzenia testu powinny być reprezentatywne dla tych, które będą stosowane w rzeczywistym procesie produkcyjnym.
Proszę zwrócić się do producenta z prośbą o dostarczenie:
- Model maszyny i specyfikacja techniczna.
- Gatunek materiału i zmierzona grubość.
- Ustawienia luzu ostrza i kąta cięcia.
- Ustawienie tylnego ogranicznika i rzeczywista długość cięcia.
- Wymiary próbki po pierwszym cięciu.
- Wyniki kontroli prostopadłości i jakości krawędzi.
- Zdjęcia i filmy z próby cięcia.
- Protokoły kontroli końcowej.
Przed rozpoczęciem testów należy ustalić kryteria akceptacji, aby uniknąć nieporozumień dotyczących precyzji cięcia, możliwości obróbki materiału oraz jakości gotowego produktu.
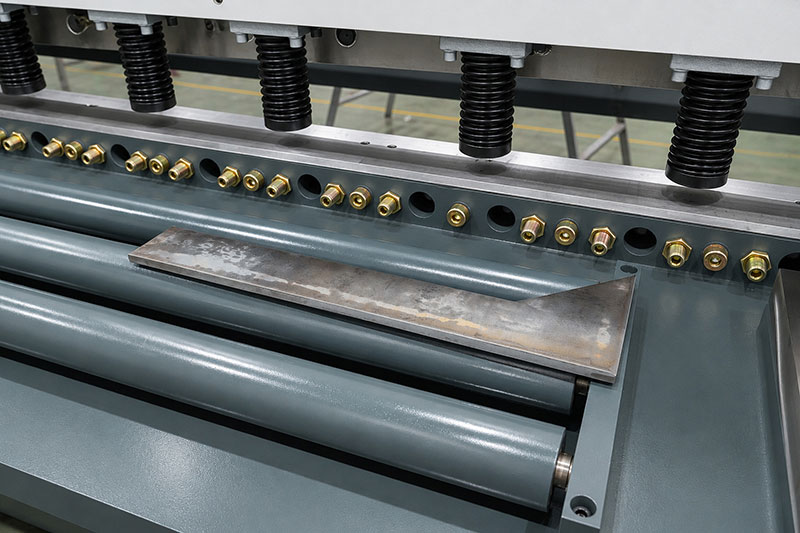
10. Kontrola końcowa: Czy maszyna jest gotowa do produkcji?
Pomyślny wynik kontroli pierwszego cięcia powinien wykazać coś więcej niż tylko podstawową zdolność cięcia. Potrzebne są dowody na to, że maszyna jest w stanie obrabiać dany materiał zgodnie z uzgodnionymi wymaganiami wymiarowymi i jakościowymi.
Przed wydaniem wersji produkcyjnej należy sprawdzić:
- Pojemność materiałowa jest odpowiednia.
- Długość cięcia jest zgodna z rysunkiem.
- Pozycjonowanie tylnego ogranicznika jest spójne.
- Cięte krawędzie spełniają uzgodnione wymagania.
- Dopuszczalne są odchylenia od prostopadłości i płaskości.
- Urządzenia zabezpieczające działają prawidłowo.
- Dokumentacja z kontroli jest kompletna.
Ostateczna decyzja powinna być zgodna z zatwierdzonymi kryteriami odbioru oraz procedurą uruchomienia określoną przez producenta.
Wybierz hydrauliczną gilotynę do cięcia w oparciu o konkretne elementy
Przy wyborze hydraulicznej nożycy gilotynowej nie wystarczy jedynie porównać maksymalną grubość i długość cięcia. Należy również wziąć pod uwagę takie czynniki, jak gatunek materiału, wymiary obrabianego elementu, wymagana jakość cięcia oraz częstotliwość operacji cięcia.
Firma MIHARMLE może pomóc Państwu w ocenie i doborze idealnej konfiguracji Państwa maszyny do cięcia w oparciu o konkretne wymagania produkcyjne.
Prosimy o podanie szczegółowych informacji dotyczących gatunku materiału, grubości blachy, długości cięcia, rysunków technicznych oraz wszelkich wymaganych tolerancji.
Nasz zespół inżynierów zaproponuje Państwu maszynę do cięcia gilotynowego, która najlepiej odpowiada Państwa potrzebom, oraz omówi z Państwem wymagania dotyczące wstępnych cięć próbnych.
Hydrauliczne nożyce gilotynowe MIHARMLE — Poproś o ofertę techniczną.