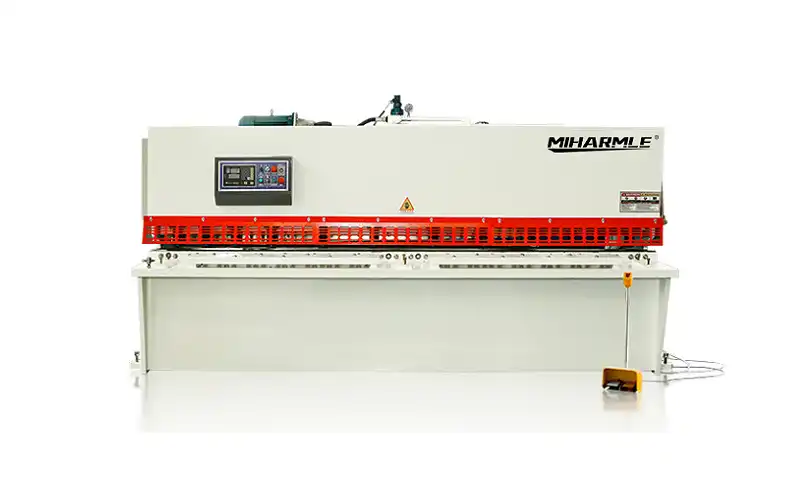


Effectuer une première coupe d'essai sur une cisaille hydraulique à guillotine vous permet de vérifier si l'équipement répond à vos exigences de production, en garantissant des dimensions de découpe précises et des bords nets. Cet article vous propose un guide détaillé sur les points à vérifier et à consigner avant de lancer la production à grande échelle.
1. Pourquoi l'inspection de première coupe est-elle importante ?
La capacité de découpe nominale d'une machine ne garantit pas à proprement parler que les pièces usinées présenteront une précision dimensionnelle optimale.
Les résultats de découpe dépendent de facteurs tels que la résistance du matériau, l'épaisseur de la tôle, le jeu de la lame et l'angle de coupe.
Effectuer une coupe d'essai peut vous aider à répondre aux quatre principales préoccupations que vous pourriez avoir :
- La machine est-elle capable de découper le matériau et l'épaisseur que vous souhaitez ?
- La longueur de coupe réelle correspond-elle à celle indiquée sur votre plan ?
- Les bords de coupe sont-ils droits et suffisamment nets ?
- Les pièces brutes finies respectent-elles vos tolérances dimensionnelles ?
Cela revêt une importance capitale pour l'usinage de la tôle dans la fabrication d'éléments tels que les armoires électriques, les composants d'ascenseurs et les pièces automobiles.
2. Noter les caractéristiques du matériau avant la découpe
Lors de la réalisation de l'essai de découpe initial, les informations suivantes doivent être consignées :
Procès-verbal d'inspection de première coupe
| Paramètres | Données issues des essais cliniques |
|---|---|
| Modèle de la machine | [Insérer le modèle] |
| Nuance de matériau | [Insérer la classe] |
| Épaisseur nominale | [Insérer mm] |
| Épaisseur réelle | [Insérer mm] |
| Largeur de la plaque | [Insérer mm] |
| Longueur de coupe requise | [Insérer mm] |
| Réglage de la butée arrière | [Insérer mm] |
| Réglage de l'angle de coupe | [Insérer une valeur] |
| Jeu des lames | [Insérer mm] |
| Tolérance requise | [Insérer mm] |
Par exemple, l'acier S235 et l'acier S355 n'ont pas la même capacité de charge ; vous devez vérifier la résistance du matériau, son épaisseur et la longueur de coupe exacte en fonction de la capacité nominale de l'équipement que vous avez choisi.
3. Vérifiez la machine avant la première coupe
Avant de procéder aux essais, inspectez la machine conformément à son manuel d'utilisation.
Prêtez attention aux points importants suivants :
- Système hydraulique : Vérifiez s'il y a des fuites d'huile visibles et si le fonctionnement présente des anomalies.
- Lames de coupe : Vérifiez l'état de la lame, sa fixation et la présence éventuelle de dommages visibles.
- Jeu des lames : Vérifiez que le jeu spécifié correspond bien au matériau et à l'épaisseur réels.
- Système de butée arrière : Vérifiez le positionnement et le déplacement par rapport aux cotes de découpe requises.
- Système de fixation : Vérifiez que la tôle peut être maintenue solidement pendant la découpe.
- Dispositifs de sécurité : Vérifiez les arrêts d'urgence, les protecteurs et les autres dispositifs de protection installés.
Il convient de noter que seul le personnel qualifié est autorisé à effectuer des réglages et des inspections. De plus, les protocoles de sécurité en vigueur doivent être respectés avant tout contact avec les pales ou les composants hydrauliques.
4. Vérifier le jeu de la lame et l'angle de coupe
Le jeu des lames est un facteur déterminant qui influe sur la qualité de la coupe. Si ce jeu est trop important, le bord de coupe peut présenter des bavures excessives ou subir une déformation. À l'inverse, si le jeu est trop faible, cela entraîne une augmentation à la fois de la force de cisaillement requise et de la charge exercée sur les lames. Par conséquent, le jeu des lames doit être réglé de manière appropriée en fonction de facteurs tels que les propriétés et l'épaisseur du matériau.
De plus, l'angle de cisaillement joue également un rôle important. Un angle inadapté — qu'il soit trop grand ou trop petit — peut nuire à la qualité finale de la pièce. Un angle de cisaillement optimal permet d'équilibrer les forces de cisaillement, garantissant ainsi que la tôle ne subisse aucune déformation.
Respectez toujours les réglages recommandés par le fabricant pour votre équipement et vos matériaux spécifiques. Lors des essais de découpe, veillez à noter le jeu et l'angle de cisaillement effectivement utilisés.
5. Réaliser l'essai de première sélection
Après avoir inspecté la machine, préparez-vous à effectuer une coupe d'essai sur une tôle afin de vérifier la longueur de coupe requise et la position de la butée arrière. Assurez-vous que la tôle est correctement soutenue et fermement positionnée contre le guide de référence sélectionné.
Effectuez la découpe d'essai conformément aux procédures d'utilisation spécifiées pour l'équipement. Pour les grandes feuilles, une première découpe de rognage peut être effectuée afin d'obtenir un bord de référence droit et d'équerre. Ne jugez pas de la précision de la machine sur la base d'une seule découpe ; une découpe d'essai représentative doit être réalisée avec les matériaux et les dimensions réels prévus pour la production.
Notez les informations suivantes :
- Type et épaisseur du matériau
- Réglage de la butée arrière
- Longueur de coupe
- Jeu des lames
- Angle de coupe
- Durée réelle du cycle
- Condition de bord visible
Ce relevé permet d'identifier plus facilement les écarts entre les réglages de la machine et la pièce finie.
6. Comment contrôler les dimensions de la première coupe
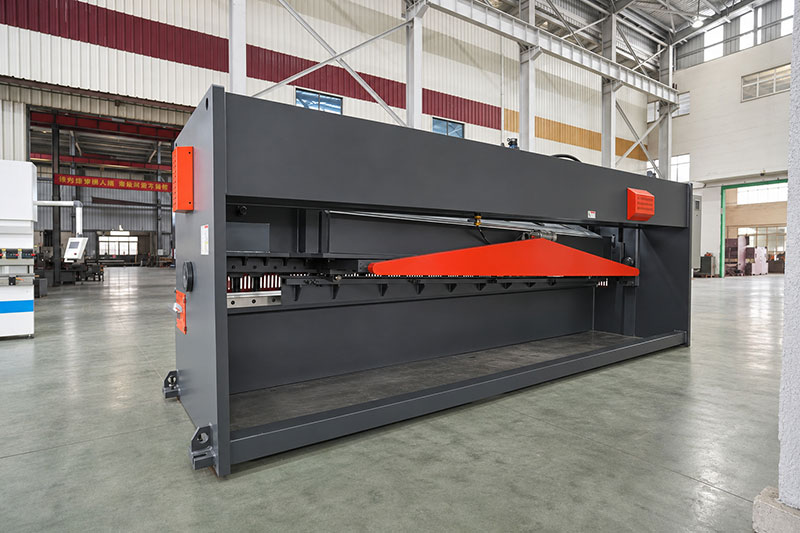
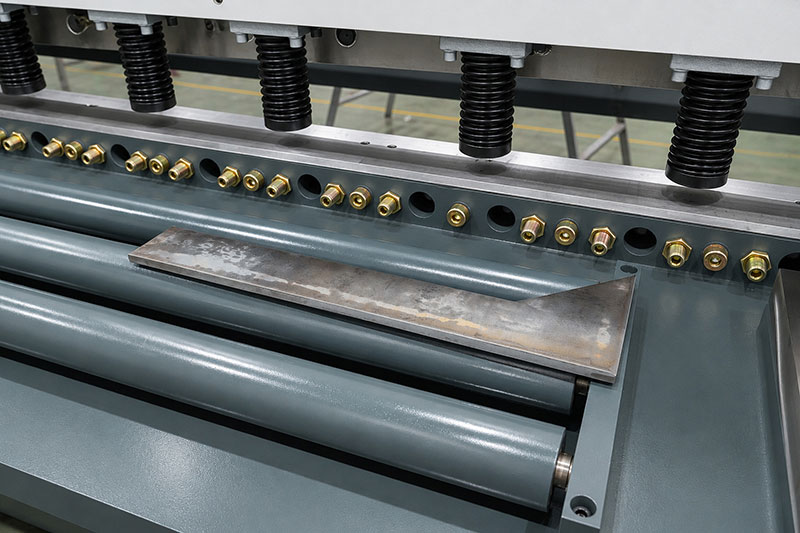
Après avoir retiré la pièce d'essai en toute sécurité, mesurez ses dimensions réelles et comparez les résultats avec les plans techniques.
Points d'inspection recommandés
| Élément d'inspection | Ce qu'il faut vérifier |
|---|---|
| Longueur de coupe | Longueur réelle par rapport au plan |
| Largeur de coupe | Largeur de l'ébauche finie |
| Perpendicularité | Angle de coin et différence de diagonale |
| Rectitude | Écart le long du bord de coupe |
| Planéité | Courbure, torsion ou déformation locale |
| Hauteur de la fraise | Présence de bavures le long du bord de coupe |
| Qualité des bords | Retournement, fracture et déchirure |
Pour les pièces rectangulaires, il convient de comparer les longueurs des deux diagonales. Une différence significative entre celles-ci peut indiquer un mauvais équerrage, un mauvais positionnement ou une déformation de la pièce.
De plus, il convient d'inspecter les arêtes de coupe, notamment celles situées du côté de l'opérateur, au milieu et du côté opposé. Cela permet de déterminer s'il existe des irrégularités dans la coupe sur toute la longueur de l'outil.
7. Défauts courants de la première coupe et leurs causes
Les différents défauts de découpe nécessitent des analyses différentes.
| Problème | Causes possibles | Axes prioritaires de l'inspection |
|---|---|---|
| Bavures excessives | Jeu, usure des lames | État de la lame et jeu |
| Longueur de coupe incorrecte | Positionnement de la butée arrière | Mesure de calibre |
| Bord de coupe irrégulier | Alignement ou état des lames | Inspection des pales |
| Mauvaise perpendicularité | Positionnement des plaques | Jauge latérale et alignement |
| Déformation de la tôle | Angle de coupe et support | Soutien matériel |
| Séparation incomplète | Capacité ou conditions de coupe | Caractéristiques techniques et configuration de la machine |
Ne modifiez pas plusieurs réglages de la machine en même temps. Commencez par en déterminer la cause, puis suivez la procédure de réglage recommandée par le fabricant.
8. Comment vérifier la précision de découpe avant la production
Un seul échantillon conforme ne suffit pas à démontrer la stabilité des performances d'une machine ; des essais répétés sont nécessaires pour obtenir une référence plus fiable.
Enregistrez les dimensions réelles de chaque échantillon, en veillant à examiner des épaisseurs de tôle et des longueurs de découpe représentatives. Comparez les résultats aux normes de tolérance et aux méthodes d'inspection convenues.
Pour les fabricants de panneaux d'armoires ou de pièces découpées de précision en tôle, la répétabilité revêt une importance cruciale. La régularité des dimensions de découpe contribue également à réduire au minimum les retouches nécessaires lors des étapes suivantes, telles que le pliage, le soudage et l'assemblage.
9. Que doivent vérifier les acheteurs européens lors d'un essai sur site (FAT) ?
Avant d'acheter une cisaille à guillotine hydraulique, demandez qu'un essai de réception en usine (FAT) soit effectué et veillez à obtenir la documentation écrite correspondante. Les matériaux utilisés pour l'essai doivent être représentatifs de ceux que vous utiliserez dans votre processus de production réel.
Veuillez demander au fabricant de vous fournir :
- Modèle de la machine et configuration technique.
- Nature du matériau et épaisseur mesurée.
- Réglages du jeu de la lame et de l'angle de coupe.
- Réglage de la butée arrière et longueur de coupe réelle.
- Dimensions des échantillons de première découpe.
- Résultats du contrôle de la perpendicularité et de la qualité des arêtes.
- Photos et vidéos de l'essai de coupe.
- Procès-verbaux d'inspection finale.
Définissez les critères d'acceptation avant de procéder aux essais afin d'éviter tout malentendu concernant la précision de découpe, les capacités d'usinage des matériaux et la qualité du produit fini.
10. Inspection finale : la machine est-elle prête pour la production ?
Une inspection de première découpe réussie doit démontrer bien plus que de simples capacités de découpe. Vous devez disposer de preuves attestant que la machine est capable d'usiner votre matériau dans le respect des exigences dimensionnelles et qualitatives convenues.
Avant la mise en production, vérifiez les points suivants :
- La capacité de stockage est suffisante.
- La longueur de coupe est conforme au plan.
- Le positionnement de la butée arrière est constant.
- Les bords de coupe répondent aux exigences convenues.
- L'équerrage et la planéité sont acceptables.
- Les dispositifs de sécurité fonctionnent correctement.
- Les registres d'inspection sont complets.
La décision finale doit respecter les critères d'acceptation approuvés et la procédure de mise en service du fabricant.
Choisissez une cisaille à guillotine hydraulique en fonction de vos pièces concrètes
Lors du choix d'une cisaille hydraulique à guillotine, il ne suffit pas de se contenter de comparer l'épaisseur et la longueur maximales de coupe. Il faut également tenir compte de facteurs tels que la nuance du matériau, les dimensions de la pièce à usiner, la qualité de coupe requise et la fréquence des opérations de cisaillage.
MIHARMLE peut vous aider à évaluer et à déterminer la configuration idéale pour votre cisaille en fonction de vos besoins de production spécifiques.
Veuillez nous fournir des informations détaillées concernant la nuance de votre matériau, l'épaisseur de la tôle, la longueur de coupe, les plans d'usinage et les tolérances requises.
Notre équipe d'ingénieurs vous recommandera la cisaille hydraulique à guillotine la mieux adaptée à vos besoins et discutera avec vous des conditions requises pour vos premières coupes d'essai.
Cisailles à guillotine hydrauliques MIHARMLE — Demander une proposition technique.