








Einführung
Ein Faserlaserschneider ist ein hocheffizientes und präzises Schneidsystem. Mit seiner CNC-Steuerung, die den Laserschneidkopf antreibt, kann er saubere, enge Schnittfugenbreiten und Hochgeschwindigkeitsschnitte erzeugen. Wenn Sie jedoch nicht wissen, wie dick Ihr Faserlaser mit einer bestimmten Leistung schneiden kann, kann dies Ihre Effizienz einschränken.
Wenn Sie nur raten, riskieren Sie Ausschuss, raue Kanten, Hitzeverformung und kostspielige Ausfallzeiten. Die Faserlaserschneidmaschine kann je nach Leistung unterschiedliche Dicken schneiden. Sie kann problemlos Edelstahlbleche von 1 mm bis 50 mm Dicke schneiden. Sie kann eine Reihe von Materialien bearbeiten und verschiedene Gase wie Druckluft, Sauerstoff, Stickstoff usw. verwenden, um glatte, saubere Schnitte zu erzielen.
Bei all dem bleibt die Frage bestehen: Wie dick kann ein Faserlaser schneiden? Die Antwort ist nicht so einfach; sie hängt von verschiedenen Faktoren ab.
In diesem Leitfaden finden Sie eine umfassende Antwort auf Ihre Frage, mit allen Informationen, die Sie benötigen.
Lassen Sie uns die Dicke des Faserlaserschneiders bei verschiedenen Leistungen und die Schlüsselfaktoren, die sie bestimmen, untersuchen.
Was ist Faserlaserschneiden?

Das für seine Effizienz bekannte Faserlaserschneiden ist ein thermisches Schneidverfahren, das sich fortschrittlicher Technologien bedient. Es schneidet Materialien sauber durch seinen hochintensiven, konzentrierten Laserstrahl. Eine CNC-Steuerung steuert den von der fokussierten faseroptischen Laserquelle erzeugten Strahl. Der Strahl mit Hochgeschwindigkeitsschneidleistung schneidet das Material mit perfekter Genauigkeit, wenn er darauf gerichtet ist, und erzeugt glatte Kanten und geringere Ausschussraten.
Sie eignet sich hervorragend für die Bearbeitung einer Vielzahl von Materialien, darunter Edelstahl, Kohlenstoffstahl, Messing, Gold, Silber, Kupfer und verschiedene Legierungen. Aus diesem Grund findet diese fortschrittliche Technologie in der Luft- und Raumfahrt, der Elektronik, der Metallverarbeitung und vielen anderen Bereichen Anwendung.
Wie dick kann ein Faserlaser schneiden?
Kurz gesagt, die maximale Dicke, die ein leistungsstarker Laserschneider verarbeiten kann, beträgt 50 mm für ein bestimmtes Material.
Allerdings gibt es, wie bereits erwähnt, keine absolute Antwort. Die erreichbare Dicke hängt von ein paar entscheidenden Faktoren ab. Wattleistung und Materialwahl bestimmen die maximale Tiefe, die Sie erreichen können.
Es gibt verschiedene Arten von Faserlaserschneidern. Wir haben zum Beispiel:
Faserlaserschneider der Einstiegsklasse können dünne, weiche Metallbleche wie Aluminium oder Messing bearbeiten. Gleichzeitig können Hochleistungs-Faserschneidmaschinen auch rostfreien Stahl gut bearbeiten. Dann gibt es noch die Ultra-Hochleistungs-Faserlaserschneider. Mit dieser hohen Leistung können sie dickere Metalle und Kohlenstoffstähle mit optimierten Prozessfenstern schneiden. Zusätzlich zu diesen Faktoren kommen verschiedene andere Faktoren ins Spiel.
Schlüsselfaktoren für die Schnittdicke
Neben der Laserleistung und dem Materialtyp hängt die Schnittdicke von mehreren Variablen ab, die sich gegenseitig beeinflussen. Dazu gehören unterstützende Gase, Fokusposition, Laserschneidgeschwindigkeit, Bohnenqualität und andere. Wenn Sie die einzelnen Faktoren kennen, können Sie die Grenzen sicher überschreiten und gleichzeitig die Kantenqualität und die Produktionsgeschwindigkeit aufrechterhalten. Lassen Sie uns alle diese Variablen im Detail besprechen.
Laserleistung
Die Leistung ist der direkteste Faktor. Hier bezieht sich die Leistung auf die Wärmeenergie, die zum Schmelzen oder Verdampfen des Materials verwendet wird. Eine höhere Wattzahl liefert daher mehr Energie in die Schnittfuge und ermöglicht das Eindringen in dickere Bereiche.
Hier ist ein Beispiel. Eine 1000-W-Maschine ist für dünne Bleche gut geeignet. Aber wenn Sie auf 6000 W oder 12.000 W aufsteigen, können Sie Bleche mit einer Dicke von 25 mm oder mehr bearbeiten. Eine höhere Leistung kostet auch mehr Geld und verbraucht mehr Strom, also wählen Sie die Wattzahl, die Ihren typischen Aufgaben entspricht.
Materialtyp und Eigenschaften
Nicht alle Metalle verhalten sich unter dem Lichtstrahl gleich. Es gibt verschiedene Arten von Metallen, zum Beispiel weichere und härtere. Natürlich absorbieren die härteren Metalle, wie z. B. Kohlenstoffstahl, die Laserenergie leicht und arbeiten gut mit Sauerstoffunterstützung. Aus diesem Grund erreicht es bei einer bestimmten Leistung die größte Dicke. Aluminium und Kupfer hingegen lassen viel Licht zurückprallen, weil sie reflektieren und Wärme schnell leiten. Man braucht also mehr Watt - und manchmal eine spezielle Optik -, um sie genauso tief zu schneiden.
Neben dem Typ sind auch die Materialeigenschaften wichtig. Schmelzpunkt, Wärmeleitfähigkeit und Reflexionseigenschaften sind entscheidend dafür, wie der Laser mit dem Metall zusammenarbeitet.
Unterstützte Gasart und Druck
Die Wahl des Gases ändert alles. Als Gase werden Sauerstoff, Stickstoff und Druckluft verwendet. Das verwendete Hilfsgas wirkt sich auf die Schnittstärke aus. Auch der Druck und die Reinheit des Hilfsgases spielen eine Rolle. Höherer Druck und reineres Gas sorgen für glatte Schnittkanten. Sauerstoff eignet sich am besten für Kohlenstoffstahl, während Stickstoff die Kanten von rostfreiem Stahl und Aluminium sauber und blank hält, indem er die Oxidation verhindert.
Fokusposition, Linsenqualität und Strahlqualität
Durch die Fokussierung wird die gesamte Energie auf einen winzigen, intensiven Punkt konzentriert. Ein gut fokussierter Strahl kann das Material leicht durchdringen. Verschmutzte oder zerkratzte Linsen streuen den Strahl und vergeuden Energie. Daher ist es unerlässlich, die optische Linse sauber zu halten.
Die Strahlqualität (gemessen durch das Strahlparameterprodukt) gibt an, wie stark der Strahl fokussiert ist. Ein qualitativ hochwertiger Strahl liefert eine höhere Intensität und reicht tiefer.
Durchmesser der Düse
Die Düsengröße steuert, wie das Gas den Strahl umströmt, und ist ein wichtiger Faktor, der sich auf die Schnittstärke auswirkt. Während sie den Strahl lenkt, hilft sie, geschmolzenes Material vom Werkstück zu entfernen. Das Ergebnis sind glatte und saubere Schnitte. Ein kleinerer Düsendurchmesser eignet sich am besten für das Schneiden dünnerer Metalle. Für dickere Metalle benötigen Sie jedoch einen größeren Düsendurchmesser.
Schnittgeschwindigkeit und Strategie
Wenn Sie sich der Grenze nähern, haben Sie durch die Verlangsamung mehr Zeit, die Energie in das Material einzukoppeln. Diese zusätzliche Verweilzeit trägt dazu bei, dass dicke Abschnitte vollständig durchdrungen werden und glattere Kanten entstehen. Wer zu schnell oder zu langsam schneidet, verschwendet Zeit, ohne das Ergebnis zu verbessern. Eine ausgewogene Schnittgeschwindigkeit sorgt für gleichbleibende Produktivität, Kantengüte und Gasverbrauch bei jeder Dicke.
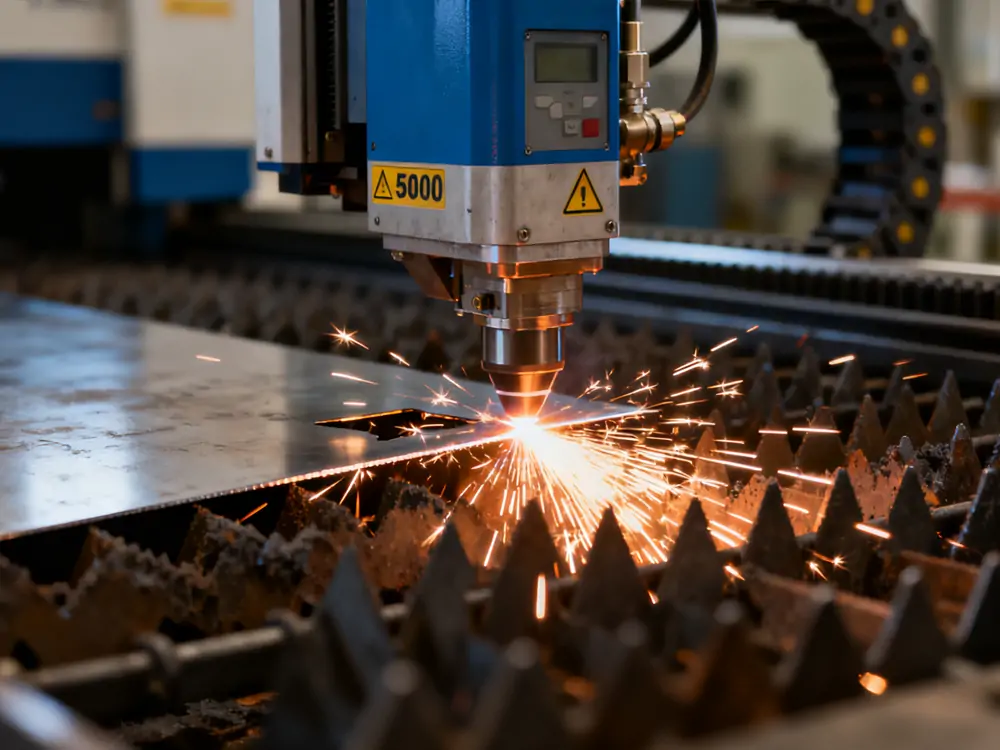
500W Faserlaserschneidemaschine Schnittdicke
Ein 500-W-Faserlaser ist ein Einsteigermodell, das sich für die Bearbeitung dünner Bleche und Präzisionsarbeiten eignet. Er kann Baustahl bis zu einer Stärke von etwa 6 mm effizient bearbeiten. Diese Laserleistung ist ideal für die leichte Fertigung, das Prototyping und das Schneiden feiner Details. Der Stromverbrauch ist gering, aber die Dicke ist im Vergleich zu Systemen mit höherer Leistung begrenzt.
| Material | Maximale Schnittdicke (mm) |
| Kohlenstoffstahl | 6 |
| Rostfreier Stahl | 3 |
| Aluminium | 2 |
| Kupfer | 1 |
| Messing | 1 |
1000W Faser-Laser-Schneidemaschine Schnittdicke
Ein 1000-W-Faserlaser bietet eine höhere Leistung und erreicht bei richtiger Einstellung etwa 10 mm in Kohlenstoffstahl. Dieses Leistungsniveau eignet sich für Werkstätten, die dünne bis leichte Bleche bearbeiten, und bietet ein ausgewogenes Verhältnis zwischen Kosten und Leistung für die allgemeine Fertigung. Beim Schneiden von Aluminium liegt die Obergrenze aufgrund des Reflexionsvermögens und der thermischen Eigenschaften bei etwa 3 mm.
| Material | Maximale Schnittdicke (mm) |
| Kohlenstoffstahl | 10 |
| Rostfreier Stahl | 5 |
| Aluminium | 3 |
| Kupfer | 2 |
| Messing | 2 |
1500W Faser-Laser-Schneidemaschine Schnittdicke
Ein 1500-W-Faserlaser überbrückt den Einstiegs- und den mittleren Leistungsbereich und bearbeitet Kohlenstoffstahl bis zu einer Stärke von etwa 12-14 mm. Diese Wattzahl ermöglicht eine breitere Mischung aus Blech- und leichten Plattenarbeiten und bietet höhere Geschwindigkeiten bei dünnen Materialien und eine akzeptable Leistung bei mittleren Profilen. Die Dicken von rostfreiem Stahl und Aluminium verbessern sich im Vergleich zu 1000-W-Systemen nur mäßig.
| Material | Maximale Schnittdicke (mm) |
| Kohlenstoffstahl | 14 |
| Rostfreier Stahl | 6 |
| Aluminium | 4 |
| Kupfer | 3 |
| Messing | 3 |
2000W Faserlaserschneidemaschine Schnittdicke
Ein 2000-W-Faserlaser ist ein äußerst flexibles Arbeitspferd für die meisten Fertigungsbetriebe, da er unlegierten Stahl bis etwa 16 mm und Edelstahl bis etwa 6 mm mit hoher Qualität und Geschwindigkeit schneiden kann. Dieses Leistungsniveau bietet ein ausgewogenes Verhältnis zwischen Anschaffungskosten, Betriebskosten und Durchsatz bei gemischten Produktionsarbeiten. Aluminium ist bis zu einer Dicke von etwa 5 mm erhältlich, während reflektierende Metalle wie Kupfer schwer zu bearbeiten sind.
| Material | Maximale Schnittdicke (mm) |
| Kohlenstoffstahl | 16 |
| Rostfreier Stahl | 6 |
| Aluminium | 5 |
| Kupfer | 3 |
| Messing | 3 |
4000W Faserlaserschneidemaschine Schnittdicke
Ein 4000-W-Faserlaser liefert eine beachtliche Schneidleistung, bis zu 30 mm in Kohlenstoffstahl, 12 mm in Edelstahl und 10 mm in Aluminium. Diese Leistungskategorie eignet sich für die Schwerindustrie, die Automobilindustrie und den Hochbau, wo die Geschwindigkeiten höher sind und die Schnittkanten der Grobbleche sauberer sind. Die Betriebskosten steigen, aber die höhere Produktivität gleicht die Investition in der Regel aus.
| Material | Maximale Schnittdicke (mm) |
| Kohlenstoffstahl | 30 |
| Rostfreier Stahl | 12 |
| Aluminium | 10 |
| Kupfer | 6 |
| Messing | 6 |
5000W Faserlaserschneidemaschine Schnittdicke
Ein Faserlaser mit einer Leistung von 5000 W kann sogar noch extremere Schnitte durchführen und Kohlenstoffstahl bis 35 mm, Edelstahl bis 14 mm und Aluminium bis 12 mm schneiden. Diese Leistung eignet sich für Betriebe mit hohem Produktionsaufkommen, die häufig dicke Bleche verwenden und hohe Taktzeiten benötigen. Das Schneiden von Kupfer und Messing wird auf ca. 8 mm aufgerüstet, um die Vielseitigkeit der für spezielle Zwecke verwendeten Materialien zu erhöhen.
| Material | Maximale Schnittdicke (mm) |
| Kohlenstoffstahl | 35 |
| Rostfreier Stahl | 14 |
| Aluminium | 12 |
| Kupfer | 8 |
| Messing | 8 |
Maximale Schnittdicke verschiedener Materialien
Faserlaser eignen sich am besten für Metalle, aber die Dicke ist je nach Material sehr unterschiedlich. Kohlenstoffstahl schneidet am tiefsten, da er die Energie gut absorbiert und mit Sauerstoff reagiert. Edelstahl, Aluminium und Kupfer benötigen aufgrund ihres Reflexionsvermögens und ihrer thermischen Eigenschaften mehr Leistung.
Kohlenstoffstahl
Kohlenstoffstahl ist das am leichtesten zu schneidende Metall. Die Sauerstoffunterstützung führt durch eine chemische Reaktion Wärme zu, wodurch sich die Dicke erhöht. Die meisten Maschinen erreichen bei mittlerer Leistung 25-30 mm, während Ultra-High-Systeme über 100 mm erreichen. Die Kantenqualität bleibt bis etwa 25 mm sauber; darüber hinaus nimmt die Geschwindigkeit ab und die Verjüngung zu.
Rostfreier Stahl
Rostfreier Stahl benötigt Stickstoff, um Oxidation zu verhindern und die Kanten blank zu halten. Die maximale Dicke liegt bei 60-70% von Kohlenstoffstahl bei gleicher Leistung. Eine 6000-W-Maschine schneidet etwa 15-20 mm, während eine 20.000-W-Maschine 60 mm erreicht. Die Schnittgeschwindigkeit ist aufgrund der höheren Festigkeit langsamer als die von Kohlenstoffstahl.
Aluminium
Aluminium reflektiert das Licht und leitet die Wärme schnell, was eine sorgfältige Einstellung erfordert. Die Dicke der Kappen ist bei gleicher Leistung geringer als bei Edelstahl. Erwarten Sie etwa 10-12 mm bei 4000-5000W, 40-50 mm bei 15.000-20.000W. Stickstoffunterstützung ist Standard, um saubere, oxidfreie Schnitte zu gewährleisten.
Kupfer und Messing
Kupfer und Messing sind aufgrund ihrer extremen Reflektivität und Leitfähigkeit die größten Herausforderungen. Maschinen mit geringer Leistung haben es schwer; Systeme mit 500-1000 W schneiden nur 1-2 mm Kupfer. Systeme mit hoher Leistung erreichen 20-25 mm bei 15.000-20.000 W und 30-40
mm bei 30.000-40.000W. Spezielle Beschichtungen oder Faser-Wellenlängen verbessern die Absorption.
Vergleichstabelle
| Material | 1000W | 4000W | 6000W | 15,000W | 30,000W |
| Kohlenstoffstahl | 10 mm | 20 mm | 25 mm | 50-60 mm | 80-100 mm |
| Rostfreier Stahl | 5 mm | 10-12 mm | 15-16 mm | 40-50 mm | 60-70 mm |
| Aluminium | 3 mm | 8-10 mm | 16-20 mm | 30-40 mm | 50-60 mm |
| Kupfer | 2 mm | 5-6 mm | 8-10 mm | 15-20 mm | 25-30 mm |
| Messing | 2 mm | 5-6 mm | 8-10 mm | 15-20 mm | 25-30 mm |
Schlussfolgerung
Ein Faserlaserschneider ist eine fortschrittliche Maschine, die je nach den verschiedenen Faktoren unterschiedliche Dicken schneiden kann. Zu diesen Faktoren gehören Laserleistung, Material, Schneidgeschwindigkeit, Hilfsgas, Qualität des Laserstrahls, Linse und mehr. Wenn wir über die maximale Dicke sprechen, die ein Laserschneider schneiden kann, können wir im Allgemeinen feststellen, dass sie bei bestimmten Metallen 50 mm beträgt, abhängig von der Laserleistung. Es ist sehr wichtig, die tatsächliche Schnittdicke zu kennen, die Ihre Faserlaser-Maschine schneiden kann. So können Sie Ihr Ziel erreichen und bei Bedarf präzise, saubere Schnitte und glatte Kanten erzielen. Vor dem nächsten Kauf sollten Sie die Laserleistung auf Ihre typische Materialmischung und -dicke abstimmen, um optimale Ergebnisse zu erzielen.