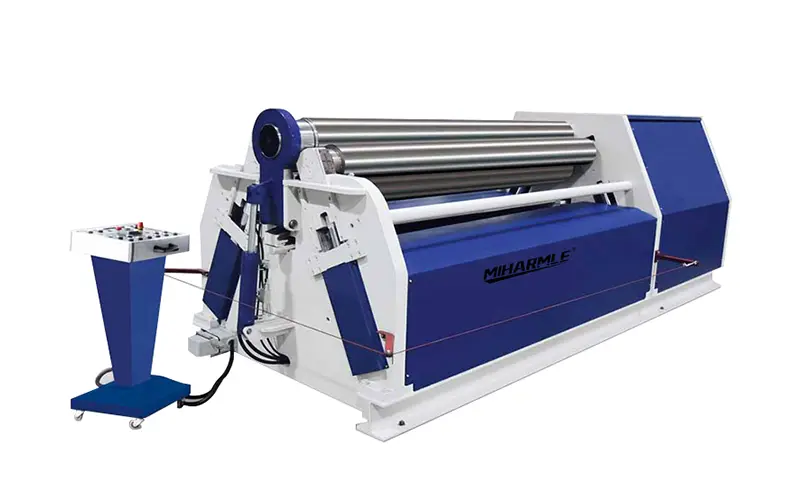


При использовании 3-валковый листогибочный станок Чтобы сформировать стальную пластину в цилиндр, необходимо обеспечить требуемый диаметр и стабильную округлость.
Краткий ответ
В ходе испытаний 3-валкового листогибочного станка проверяется, способен ли станок изготавливать цилиндры с требуемыми вами размерами. Необходимо зафиксировать характеристики материала, количество прокаток, результаты измерения диаметра и округлости. Эти проверки помогут вам оценить рабочие характеристики станка до его приемочных испытаний на заводе.
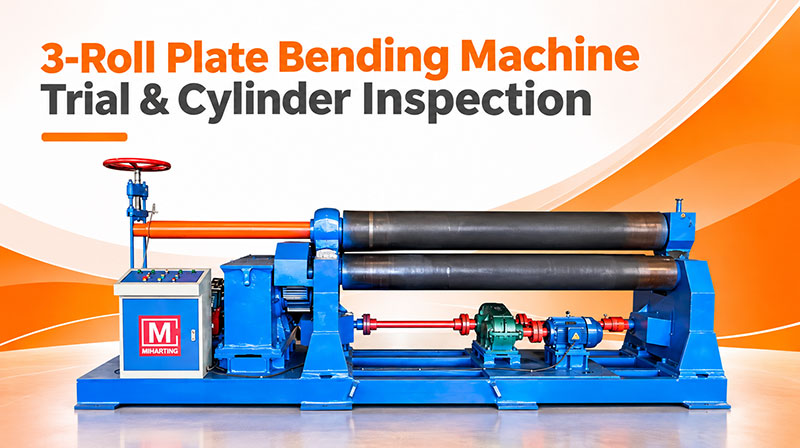
I. Зачем проводить пробную прокатку на трёхвалковом станке для гибки листов?
Номинальная производительность листогибочного станка не всегда соответствует конкретным размерам цилиндров, которые вы планируете изготовить. Проведение стандартного пробного запуска помогает ответить на следующие три вопроса:
1. Может ли оборудование раскатывать материал до требуемого диаметра?
2. Сколько рабочих проходов требуется для завершения процесса прокатки?
3. Соответствуют ли размеры и округлость готового цилиндра техническим условиям, указанным в чертежах?
II. Технические характеристики записывающих пластин и размеры мишеней
Записывайте данные по каждому пробному прогону на листопрокатном станке. Перед началом работы проверьте марку материала, толщину, ширину и длину отреза листа, а также заданный диаметр цилиндра.
Необходимо зафиксировать следующие параметры (в мм):
| Параметр | Данные клинических испытаний |
|---|---|
| Модель машины | [Вставить модель] |
| Марка материала | [Укажите класс] |
| Номинальная толщина листа | [Вставить мм] |
| Фактическая измеренная толщина | [Вставить мм] |
| Ширина пластины | [Вставить мм] |
| Длина заготовки | [Вставить мм] |
| Целевой диаметр цилиндра | [Указать мм, внутренний диаметр или наружный диаметр] |
| Требуемый допуск по диаметру | [Вставить мм] |
| Требуемый допуск на округлость | [Вставить мм] |
Значение марки материала заключается в следующем:
1. Более высокий предел текучести требует большей силы формовки.
2. Ширина заготовки также влияет на фактическую прокатную производительность оборудования.
3. Необходимо комплексно учитывать прочность листа, его ширину и минимальный диаметр прокатки.
III. Подготовка к прокатке
1. Осмотрите три ролика на наличие видимых признаков износа или загрязнения.
2. Проверить системы смазки, гидравлики и управления оборудования, а также его устройства безопасности.
3. Измерьте толщину пластины в нескольких местах.
4. Проверьте края пластины на наличие заусенцев или деформаций.
5. Установите пластину и убедитесь в правильном направлении подачи.
6. Убедитесь, что используемый материал, целевой диаметр и ширина пластины находятся в пределах указанного диапазона обработки данного оборудования.
Следите за тем, чтобы пластина не перекосилась во время подачи; это крайне важно для обеспечения одинакового диаметра на обоих концах прокатного цилиндра.
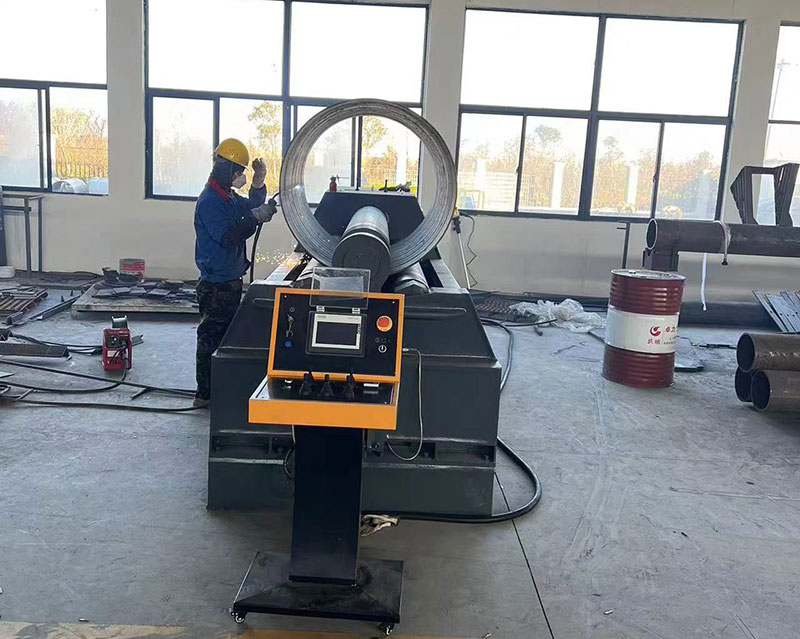
IV. Предварительная гибка листа: уменьшение прямых краев на концах цилиндра
Предварительная гибка листов является важнейшим этапом; конкретный метод предварительной гибки следует определять с учетом особенностей конкретной конструкции. Цели этого этапа заключаются в следующем:
1. Это позволяет эффективно сократить длину прямых, развернутых участков, которые неизбежно остаются на переднем и заднем концах листа.
2. Недостаточная предварительная гибка может увеличить трудозатраты на последующие этапы: расстановку деталей, сварку и корректировку.
В отношении процесса предварительной гибки необходимо регистрировать следующие данные:
Метод предварительной гибки, применяемый для передней кромки пластины
Метод предварительной гибки, применяемый для задней кромки пластины
Длина оставшейся прямой кромки после предварительной гибки
Произошла ли какая-либо значительная деформация по краям пластины
V. Документальное оформление каждого этапа формования
Процесс прокатки цилиндров необходимо определять с учетом толщины листа, прочности материала и требуемого диаметра; тщательно спланированная технология прокатки помогает свести к минимуму ненужные риски.
Таблица записей о прокаточных проходах цилиндров:
| Этап | Операция | Проверка |
|---|---|---|
| Подготовка | Выравнивание пластин | Убедитесь, что ребенок находится в правильном положении для кормления |
| Предварительная гибка | Края формовой пластины | Проверьте, чтобы концы были ровными |
| Проход 1 | Первоначальная формовка цилиндра | Проверить кривизну |
| Проход 2 | Увеличить кривизну | Проверить диаметр |
| Проход 3 | Исправить оставшееся отклонение | Просмотреть профиль |
| Заключительная проверка | Калибровка (при необходимости) | Проверить размеры |
Примечание: Приведенное выше служит примером технологического процесса. Фактическое количество проходов и параметры настройки оборудования должны определяться на основе данных, полученных в ходе пробной прокатки на месте.
VI. Как определить, соответствуют ли размеры цилиндра техническим требованиям?
1. Уточните, указан ли на чертеже внутренний или внешний диаметр цилиндра.
Наружный диаметр = внутренний диаметр + 2 × толщина стенки материала.
Рекомендуется выбрать несколько точек контроля по всей длине цилиндра, использовать соответствующие измерительные приборы и проводить измерения в разных направлениях на каждом поперечном сечении.
VII. Как определить, подвергся ли цилиндр эллиптической деформации
Проверку диаметра и проверку округлости следует проводить отдельно; для любого данного поперечного сечения диаметр можно измерять в нескольких направлениях.
Диапазон диаметров = максимальный измеренный диаметр − минимальный измеренный диаметр
Пример контроля диаметра цилиндра
Максимальный диаметр: 1502 мм
Минимальный диаметр: 1498 мм
Диапазон диаметров = 1502 − 1498 = 4 мм
Примечание: Приведенные выше данные приведены исключительно для наглядности метода расчета.
VIII. Проверка прямолинейности, зазоров в швах и качества поверхности
1. Проверить, насколько ровными остались края пластины с обоих концов, а также выровненность в месте шва (соединения) цилиндра.
2. Кроме того, поверхность цилиндра следует осмотреть на наличие следующих дефектов:
- Следы от роликов
- Царапины на поверхности
- Локальное уплощение
- Деформация кромки
- Ненормальные локализованные выпуклости или впадины
Если заготовка подлежит сварке, её размеры до сварки следует зафиксировать отдельно, поскольку в процессе сварки может произойти усадка и дополнительная деформация.
IX. Как провести приемочные испытания трехвалкового стана для гибки листов
Если вы планируете приобрести гибочный станок для листов из Китая, наш завод организует заводские приемочные испытания (FAT) до отгрузки оборудования. Перед проведением испытаний обе стороны должны четко определить испытательные материалы, заданные размеры, допустимые допуски и методы контроля.
Вам необходимо будет предоставить следующую информацию:
Марка материала и данные о фактической толщине листа.
1. Технические характеристики модели и конфигурации станка для гибки листов.
2. Диаметр заготовки и чертежи детали.
3. Фактическое количество прокаток и время обработки.
4. Измерения диаметра, выполненные в различных точках по длине цилиндра.
5. Данные об отклонениях от округлости или диаметра (диапазон).
6. Результаты проверки оставшейся прямой кромки (плоского конца) и качества поверхности.
7. Фотографии, видеозаписи и протоколы осмотра заготовки, прошедшей пробную прокатку.
Если в ходе тестирования будут выявлены какие-либо отклонения, просим вас связаться с нами, чтобы мы могли своевременно внести необходимые корректировки.
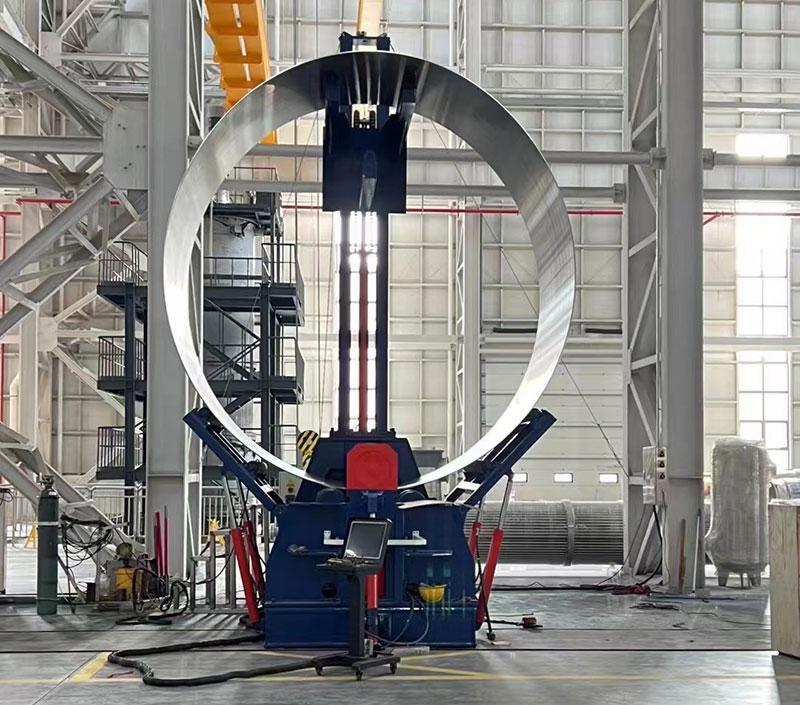
X. Как устранять несоответствия в цилиндрах, прошедших испытательное прокатывание
1. Диаметр цилиндра слишком велик:
Проверьте наличие упругой деформации материала, убедитесь в правильном расположении валков и определите, требуется ли дополнительная калибровка.
2. Цилиндр имеет значительную овальность (эллиптичность):
Убедитесь, что процесс прокатки происходит равномерно, следите за правильным расположением листа и проверьте, чтобы заготовка была надлежащим образом закреплена.
3. Прямые края на концах слишком длинные:
Переоценить возможности оборудования по предварительной гибке и метод обработки торцов листов.
4. Цилиндр принимает коническую форму:
Проверьте направление подачи материала, перепады толщины материала и параллельность валков.
5. На поверхности цилиндра появляются вмятины:
Оцените состояние поверхностей валиков, проверьте их на наличие загрязнений и проанализируйте методы обращения с пластинами.
Резюме
Успешный процесс пробной прокатки на трёхвалковом станке для гибки листов должен обеспечить получение данных о качестве формовки, которые можно измерить, зафиксировать и проверить. Эти данные включают технические характеристики материала, заданный диаметр, количество прокаточных проходов, размеры валков, отклонение диаметра и результаты окончательного контроля. Такие данные помогают свести к минимуму неопределённость в ходе приёмки продукции на заводе.
Если вы планируете приобрести трехвалковый листогибочный станок, пожалуйста, предоставьте следующую информацию:
Марка материала + толщина листа + ширина листа + целевой диаметр цилиндра + чертежи заготовки + требования к допуску на размеры.
Команда MIHARMLE поможет вам определить подходящее оборудование и разработать план проверки в процессе пробного проката с учетом конкретных потребностей вашего производства.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Сколько проходов требуется для гибочного станка с тремя валками?
Конкретное количество проходов при формовке не является фиксированным; его необходимо определять с учётом таких факторов, как толщина листа, прочность материала и заданный диаметр.
Может ли трехвалковый листогибочный станок сгибать цилиндр без прямых торцов?
Нет необходимости полностью устранять прямые участки для всех компонентов. Конечный результат зависит от возможности предварительной гибки и заданного диаметра материала.
Что нужно отправить производителю перед тем, как заказать пробную прокатку листа?
Пожалуйста, предоставьте такие сведения, как марка материала, толщина листа, ширина, требуемый диаметр и чертежи заготовки; это поможет нам определить подходящие условия испытаний.
Получите предложение и расценки на станок для прокатки листов