








Точность оборудования - основа производственного процесса. Даже небольшая неточность в работе таких станков, как листогибочные прессы, может обернуться для вашего предприятия потерями в тысячи долларов.
Точность листогибочных прессов определяется тем, насколько точно эта промышленная машина может создавать необходимые изгибы, углы и формы в листовом металле. Каждый день производители в значительной степени полагаются на то, что листогибочные прессы обеспечивают стабильные и точные результаты. Ведь это влияет на производство и качество продукции. И помните, что точность - это не только внешний вид конечного продукта. Поскольку на рынке представлено множество производителей точных деталей, это может повлиять на вашу конкурентоспособность на рынке и имидж бренда.
Однако для достижения высокого качества гибки необходимо учитывать несколько ключевых факторов. Сегодня в этой статье мы обсудим все те факторы, которые влияют на точность листогибочного пресса, различные типы листогибочных прессов и их точность, а также способы ее измерения. Далее мы рассмотрим методы повышения точности листогибочного пресса. Итак, давайте сначала погрузимся в основы.
Что такое точность листогибочного пресса?

Точность листогибочного станка определяется как мера того, насколько точно сгибы и углы формируются в соответствии с заданными спецификациями. Это понятие выходит за рамки конечного угла изгиба. Оно также включает в себя позиционирование, равномерность радиуса изгиба и повторяемость изгибов в течение нескольких циклов.
Повышенная точность листогибочного пресса снижает отходы материала и необходимость дорогостоящей доработки. Она обеспечивает надежную посадку при сборке, что имеет решающее значение в современном производстве. Практически, листогибочный станок может обеспечить точность угла изгиба в пределах ±0,5°. При линейном позиционировании обычно поддерживается допуск ±0,1-0,2 мм для заднего калибра и перемещения плунжера.
На точность листогибочного пресса влияют два основных элемента: внутренние (машинные) параметры и внешние воздействия.
Параметры станка включают в себя несоосность инструмента, неточность заднего калибра и контроль тоннажа. Износ инструмента и пружинение материала - это внешние факторы, которые приводят к неточным размерам гиба.
Разница между точностью и прецизионностью
Когда мы говорим о листогибочных прессах, некоторые люди могут путать точность с точностью. Хотя эти термины и связаны друг с другом, они имеют разное значение.
Точность измеряет, насколько точно сгибы соответствуют требуемым спецификациям. Точность связана со способностью станка последовательно повторять эти изгибы. Высокоточный листогибочный станок производит изгибы, которые точно соответствуют запрограммированному углу. В то же время точный станок изготовит несколько деталей с почти одинаковыми размерами. Возьмем пример листогибочного станка, который постоянно производит изгибы на 89,8°, когда запрограммирован на 90°. Это говорит о высокой точности, но о низкой точности.
Ключевые факторы, влияющие на точность листогибочного пресса
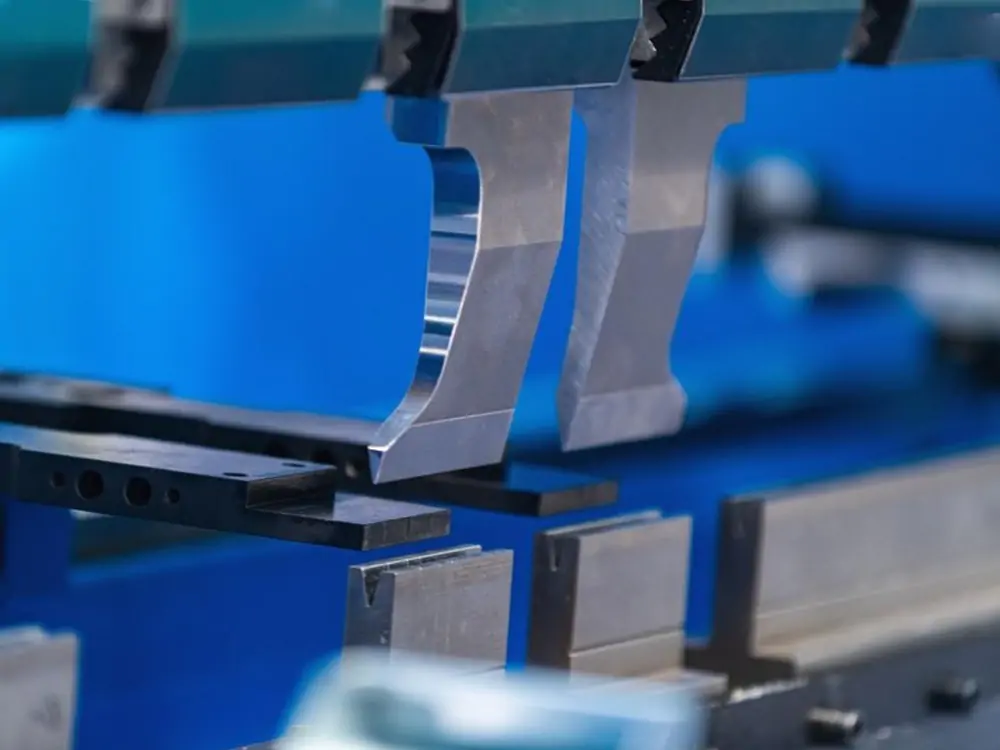
Качество и обслуживание оборудования
Качество станка и его обслуживание являются основными факторами, влияющими на точность. Общие условия включают в себя прочное основание, жесткую раму и выравнивание плунжера; все это способствует точности листогибочных прессов. Кроме того, ежедневный осмотр и правильная калибровка станка поддерживают точность позиционирования.
Качество инструмента
Материал инструментов, таких как пуансоны и матрицы, влияет на постоянство радиуса изгиба и точность углов при производстве. Качественные материалы для изготовления инструментов и правильная термообработка продлевают срок службы инструментов, сохраняя стабильность размеров. Изношенные инструменты могут привести к неточностям.
Типы материалов
Различные материалы по-разному реагируют на операции гибки. Различия в толщине, составе и прочности влияют на точность работы листогибочных прессов. При использовании однородных материалов достигается точность конечных углов гибки.
Навыки оператора
Опыт и навыки операторов имеют большое значение. Операторы должны хорошо разбираться в процедурах правильной настройки. Кроме того, освоение техники обработки материалов и методов устранения неполадок может привести к повышению точности.
Экологические факторы
Колебания температуры влияют как на размеры станка, так и на свойства материала во время гибки. Вибрация от расположенного рядом оборудования может нарушить точность измерений и работу системы ЧПУ.
Типы листогибочных прессов - и их точность
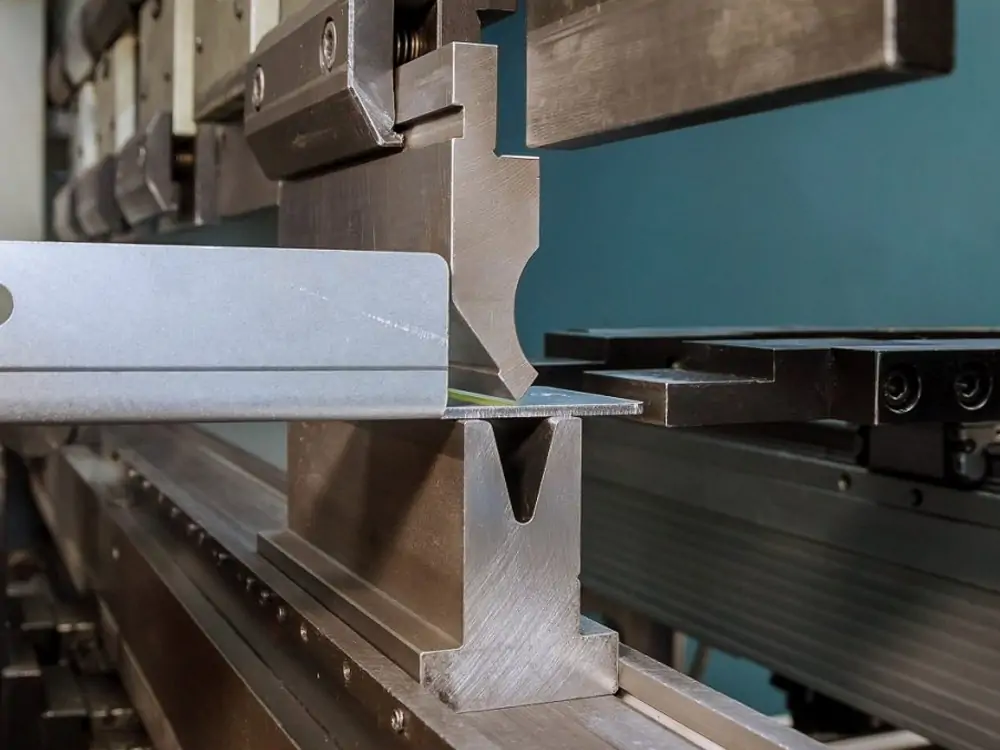
Листогибочные прессы бывают нескольких типов. Каждый тип обеспечивает различную точность. Способ их работы влияет на точность изгибов.
Листогибочные прессы с ЧПУ
Листогибочные прессы с ЧПУ являются одной из самых современных версий листогибочных машин. В них используются системы с компьютерным управлением для программирования операций гибки. Поэтому они могут достигать точности до нескольких тысячных долей дюйма. Автоматизация процесса помогает добиться постоянства углов гибки на протяжении всего производственного процесса. Эти станки могут регулировать глубину плунжера и многоосевые задние датчики для позиционирования заготовок с исключительной повторяемостью.
Листогибочные прессы с ЧПУ обладают более совершенными функциями. К ним относятся автоматическая система коронки и функция регулировки угла в процессе производства. Это улучшает согласованность при работе с различными материалами и разной толщиной.
Интегрированные системы ЧПУ снижают вероятность человеческих ошибок, поскольку оснащены цифровыми системами обратной связи. Обнаружив отклонения, система мгновенно вносит коррективы. Это обеспечивает последовательность и точность, необходимые для сложных операций гибки.
Гидравлический пресс для тормозов
Для тяжелых гибочных работ, гидравлические листогибочные прессы являются оптимальным выбором. Они способны обеспечить точные изгибы толстых материалов и больших партий. В гидравлических листогибочных станках используются системы подачи жидкости под давлением. Они включают в себя синхронизированные цилиндры, которые обеспечивают равномерное распределение давления вдоль линии гибки.
Они интегрированы с системами ЧПУ. Они точно управляют движением плунжера. Электронный контроль давления поддерживает постоянный тоннаж на протяжении всего цикла гибки.
Этим типам листогибочных машин требуется регулярное обслуживание гидравлических жидкостей. Правильная калибровка обеспечивает длительную точность.
Сервоприводные тормоза
Сервосистемы устраняют проблемы люфта, связанные с традиционными зубчатыми передачами. Технология прямого соединения обеспечивает точное позиционирование без ошибок. В этих системах предусмотрен контроль скорости. Она плавно изменяется, помогая материалам легче проходить во время изгиба.
Серводвигатели реагируют на сигналы управления. Во время гибки система автоматически фиксирует положение в режиме реального времени. Высококачественные датчики положения обеспечивают точную обратную связь для оптимальной повторяемости. Интеллектуальные сервоконтроллеры обычно оснащены встроенной системой контроля вибрации. Это помогает добиться точности конечных изгибов.
Электрические листогибочные прессы
Серводвигатели приводят в движение плунжер в электрических листогибочных прессах. Эти двигатели обеспечивают чрезвычайно точное управление позиционированием. Система мгновенно реагирует на команды контроллера. Такая конструкция исключает переменные параметры, которые может вносить гидравлическая жидкость.
Электрические системы обеспечивают исключительную точность позиционирования. Серводвигатели потребляют энергию только в процессе гибки. Это снижает потребление энергии до 50% по сравнению с гидравлическими системами. Двигатели обеспечивают стабильную работу независимо от изменений температуры в помещении.
К основным преимуществам относятся высокая точность и отличная повторяемость. Эксплуатационные расходы остаются низкими благодаря отсутствию необходимости в обслуживании гидравлических жидкостей. Во время работы в рабочей среде сохраняется низкий уровень шума. Быстрое время отклика повышает скорость производства без потери точности.
Ручные прессовые тормоза
Для правильной работы ручных листогибочных станков требуются квалифицированные операторы. От мастерства работника зависит, насколько точными получатся сгибы. Эти станки лучше всего подходят для небольших работ и простых изгибов. При ручных операциях для их настройки используются основные инструменты и измерительные приборы.
Результаты зависят от умения оператора станка позиционировать и изменять положение заготовки. Для точной гибки требуются обученные операторы, понимающие особенности поведения металлов.
С этими машинами связаны некоторые трудности, поскольку они управляются вручную. Они занимают больше времени, чем автоматические станки. Кроме того, создание жестких изгибов с высокой точностью становится более сложной задачей. Ручное управление может каждый раз давать разные результаты. Рабочие должны поддерживать качество за счет собственных навыков. Этим станкам требуется больше времени для выполнения сложных работ, чем автоматическим.
Измерение точности листогибочного пресса
Измерение угла
Измерение угла проверяет соответствие изгибов запрограммированным спецификациям. Это один из самых популярных методов проверки точности согнутой заготовки. Проверить измерение угла можно с помощью нескольких инструментов:
- Цифровые угломеры обеспечивают быстрые и точные показания.
- Для ручной проверки углов изгиба хорошо подходят точные транспортиры.
- Лазерные системы измерения углов обеспечивают обратную связь в режиме реального времени во время гибки.
Система позволяет обнаруживать отклонения до 0,1 градуса. Промышленные стандарты обычно допускают диапазоны от ±0,5° до ±1°.
Измерение размеров
Точность размеров проверяет длина фланцев и линейные размеры. Инструментами для измерения размеров являются:
- Штангенциркули обеспечивают базовые возможности измерения для большинства применений.
- Координатно-измерительные машины (КИМ) обеспечивают точное и стабильное измерение размеров.
Проверка плоскостности рабочего стола
Плоскостность стола оказывает значительное влияние на точность изгиба длинных заготовок. Прямая линейка и щуп помогут обнаружить проблемы с прогибом. Небольшие отклонения могут привести к изменению угла.
Национальные стандарты определяют допуски на плоскостность для столов разной длины. Согласно GB/T14349-2011 для стола длиной 3200 мм плоскостность должна находиться в пределах 0,08 мм. Продольное отклонение в 0,06 мм на 3200 мм может привести к изменению угла примерно на 0,17°.
Измерение повторяемости
Испытания на повторяемость подтверждают стабильность работы в одинаковых условиях. Многократные изгибы на идентичных материалах показывают согласованность работы станка. Листогибочные прессы с ЧПУ определяют эти измерения автоматически с помощью усовершенствованной системы.
Тестирование включает в себя выполнение нескольких изгибов и измерение каждого результата. Отклонения между идентичными установками указывают на проблемы с повторяемостью. Высокая повторяемость снижает количество брака и повышает производительность.
Как повысить точность листогибочного пресса?
Настройка и калибровка оборудования
- Начните с тщательной настройки. Проверьте раму, выравнивание плунжера и положение заднего манометра. Следите за их соответствием, чтобы избежать смещения.
- Затем убедитесь, что стол ровный, чтобы избежать изменения угла наклона длинных деталей. Откалибруйте гидравлику для обеспечения стабильного давления.
- Наконец, используйте динамическую коронку, чтобы компенсировать прогиб станка. Это обеспечивает равномерные углы изгиба по всей заготовке.
Выбор и обслуживание инструментов
- Выбирайте отверстия в штампе, соответствующие материалу и толщине. Острые инструменты равномерно распределяют нагрузку и формируют чистые радиусы.
- Заменяйте изношенные или некачественные пуансоны и матрицы до снижения качества. Часто проверяйте выравнивание инструмента и регистрируйте его состояние и изменения.
Обработка материалов
- Очищайте листы перед сгибанием. Измерьте толщину в нескольких точках, чтобы выявить отклонения.
- Поддерживайте длинные детали во время позиционирования. Учитывайте направление зерна для уменьшения количества трещин. Поддерживайте стабильную температуру материала для равномерного изгиба.
Передовые технологии
- Используйте измерение угла в реальном времени для мгновенной обратной связи. Позволяет программам ЧПУ устранять ошибки настройки.
- Положитесь на автоматические задние измерительные приборы, чтобы сократить ошибки позиционирования. Добавьте лазерные измерения для быстрой и точной регулировки во время гибки.
Обучение операторов
- Обучите операторов распознавать поведение материала и оперативно выявлять проблемы с точностью. Хорошие навыки настройки снижают необходимость проб и ошибок.
- Научите правильным методам измерения и контролю пружины. Для разных материалов требуются разные регулировки, поэтому практика позволяет добиться надежных результатов.
Заключение
Прочитав эту статью, вы получили представление о точности листогибочного пресса. Она определяет успех в современной отрасли производства металла. На рынке представлены различные типы листогибочных станков. Каждый из них обеспечивает различную точность, что позволяет вам выбрать оборудование, которое наилучшим образом соответствует потребностям вашего бизнеса. Но для стабильной и точной гибки необходимо техническое обслуживание станка и правильное обращение с ним. Поэтому опытные операторы принимают критические решения, которые напрямую влияют на качество гибки. Существуют специальные методы измерения и повышения точности листогибочного пресса. Стратегии улучшения позволят снизить количество брака и повысить удовлетворенность клиентов. Одним словом, успех зависит от отношения к точности как к целостной системе, а не как к отдельным компонентам.