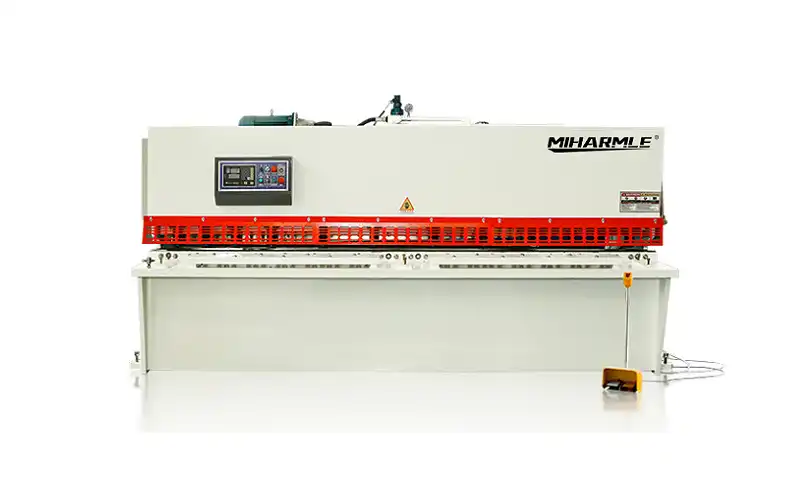


Выполнение пробной резки на гидравлический гильотинный ножничный станок позволяет убедиться в том, что оборудование соответствует вашим производственным требованиям, обеспечивая точность размеров резки и чистоту кромок. В этой статье представлено подробное руководство о том, что необходимо проверить и зафиксировать перед началом полномасштабного производства.
1. Почему так важен первичный контроль качества?
Номинальная режущая способность станка не гарантирует стопроцентно, что обработанные детали будут обладать высокой точностью размеров.
На результаты резки влияют такие факторы, как прочность материала, толщина листа, зазор между лезвием и материалом, а также угол реза.
Выполнение пробной резки поможет устранить четыре основных сомнения, которые могут у вас возникнуть:
- Может ли станок резать нужный вам материал и нужной толщины?
- Соответствует ли фактическая длина резанию, указанной на чертеже?
- Прямые ли и достаточно ли чистые обрезанные края?
- Соответствуют ли готовые заготовки вашим допускам на размеры?
Это имеет огромное значение для обработки листового металла при изготовлении таких изделий, как корпуса электрических шкафов, детали лифтов и автомобильные детали.
2. Запишите характеристики материала перед резкой
При проведении первоначального испытания на разрез необходимо зафиксировать следующую информацию:
Протокол первичного контроля
| Параметр | Данные клинических испытаний |
|---|---|
| Модель машины | [Вставить модель] |
| Марка материала | [Указать класс] |
| Номинальная толщина | [Вставить мм] |
| Фактическая толщина | [Вставить мм] |
| Ширина пластины | [Вставить мм] |
| Требуемая длина реза | [Вставить мм] |
| Настройка заднего упора | [Вставить мм] |
| Настройка угла реза | [Вставить значение] |
| Зазор лезвия | [Вставить мм] |
| Требуемый допуск | [Вставить мм] |
Например, сталь S235 и сталь S355 имеют разную несущую способность; вам следует уточнить прочность материала, толщину и точную длину реза с учетом номинальной грузоподъемности выбранного вами оборудования.
3. Проверьте станок перед первым резком
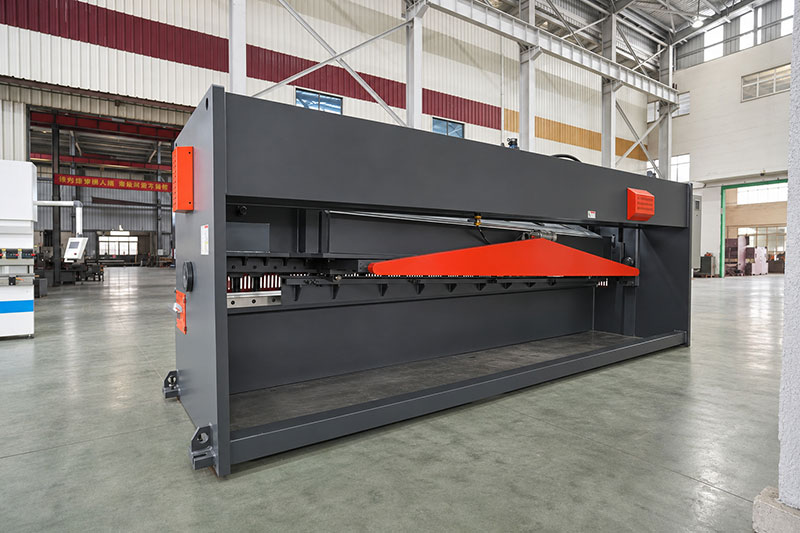
Перед началом испытаний осмотрите машину в соответствии с руководством по эксплуатации.
Обратите внимание на следующие важные аспекты:
- Гидравлическая система: Проверьте, нет ли видимых утечек масла и не наблюдаются ли отклонения в режиме работы.
- Режущие лезвия: Проверьте состояние лопасти, крепление и наличие видимых повреждений.
- Зазор лезвия: Убедитесь, что указанный зазор соответствует фактическому материалу и толщине.
- Система заднего упора: Сверьте расположение и перемещение с требуемыми размерами реза.
- Система фиксации: Убедитесь, что лист можно надежно закрепить во время резки.
- Устройства безопасности: Проверьте аварийные выключатели, ограждения и другие установленные защитные устройства.
Следует отметить, что проводить регулировку и осмотр разрешается только квалифицированному персоналу. Кроме того, перед контактом с лопастями или гидравлическими узлами необходимо соблюдать установленные правила техники безопасности.
4. Проверьте зазор лезвия и угол резания
Зазор между лезвиями является критическим фактором, влияющим на качество реза. Если зазор слишком велик, на кромке реза могут образовываться чрезмерные заусенцы или происходить деформация. И наоборот, если зазор слишком мал, это приводит к увеличению как требуемой силы сдвига, так и нагрузки на лезвия. Поэтому зазор между лезвиями необходимо правильно настраивать с учётом таких факторов, как свойства и толщина материала.
Кроме того, большое значение имеет угол резания. Неправильный угол — будь то слишком большой или слишком маленький — может негативно повлиять на конечное качество заготовки. Оптимальный угол резания помогает сбалансировать силы резания, обеспечивая отсутствие деформаций листового материала.
Всегда придерживайтесь настроек параметров, рекомендованных производителем для вашего конкретного оборудования и материалов. В ходе пробной резки обязательно фиксируйте фактические значения зазора и угла среза.
5. Провести пробный отбор
После осмотра станка подготовьтесь к выполнению пробной резки листа, проверив требуемую длину реза и положение заднего упора. Убедитесь, что лист надлежащим образом закреплён и плотно прижат к выбранной опорной направляющей.
Проведите пробную резку в соответствии с установленными процедурами эксплуатации оборудования. В случае с листами большого размера можно выполнить предварительную обрезку для получения ровного и перпендикулярного опорного края. Не следует оценивать точность станка на основании одного-единственного пропила; репрезентативная пробная резка должна выполняться с использованием материалов и размеров, которые фактически планируется использовать в производстве.
Запишите следующую информацию:
- Марка и толщина материала
- Настройка заднего упора
- Длина реза
- Зазор лезвия
- Угол резания
- Фактительная продолжительность цикла
- Условие видимой границы
Эта запись упрощает выявление расхождений между настройками станка и готовой деталью.
6. Как проверить размеры первого распила
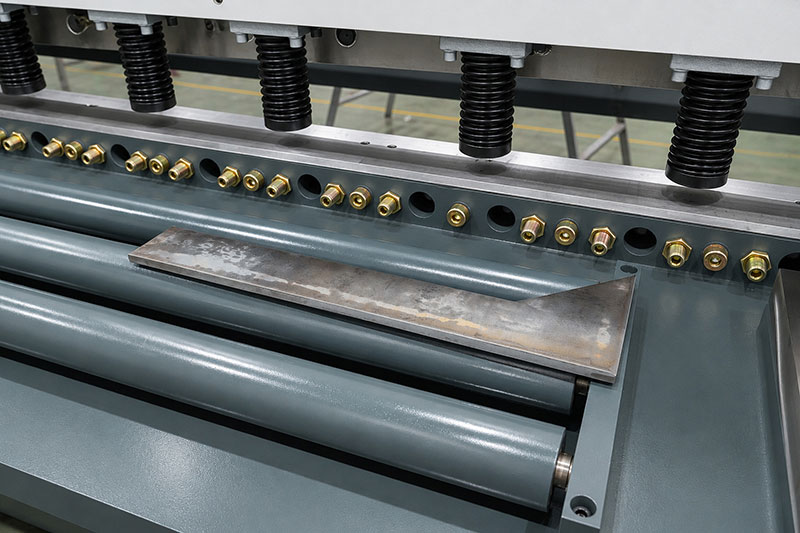
После безопасного извлечения испытательного заготовки измерьте его фактические размеры и сравните полученные результаты с техническими чертежами.
Рекомендуемые пункты проверки
| Пункт проверки | Что нужно проверить |
|---|---|
| Длина резки | Фактическая длина по сравнению с чертежом |
| Ширина реза | Ширина готовой заготовки |
| Прямоугольность | Разница между угловым и диагональным размерами |
| Прямолинейность | Отклонение вдоль кромки разреза |
| Плоскостность | Изгиб, скручивание или локальная деформация |
| Высота заусенца | Состояние заусенцев вдоль кромки реза |
| Качество кромок | Переворачивание, перелом и разрыв |
В случае прямоугольных заготовок следует сравнить длины двух диагоналей. Значительная разница между ними может свидетельствовать о нарушении прямоугольности, неправильном расположении или деформации материала.
Кроме того, следует осмотреть кромки реза — в том числе со стороны оператора, посередине и с противоположной стороны. Это поможет определить, имеются ли неровности реза по всей длине инструмента.
7. Распространённые дефекты при первичной обработке и их причины
Различные дефекты резки требуют проведения различных исследований.
| Задача | Возможные причины | Основные направления проверки |
|---|---|---|
| Чрезмерное образование заусенцев | Зазор, износ лезвия | Состояние лезвия и зазор |
| Неправильная длина отреза | Установка заднего упора | Измерение с помощью измерительного прибора |
| Неровный край разреза | Выравнивание или состояние лезвий | Проверка лопастей |
| Плохая перпендикулярность | Позиционирование пластин | Боковой зазор и выравнивание |
| Деформация листа | Угол реза и опора | Материальная поддержка |
| Неполное разделение | Производительность или условия резки | Технические характеристики и настройка оборудования |
Не изменяйте сразу несколько настроек оборудования. Сначала выясните причину неисправности и следуйте утвержденной производителем процедуре регулировки.
8. Как проверить точность резки перед запуском в производство
Одного образца, соответствующего требованиям, недостаточно для подтверждения стабильности работы оборудования; для получения более достоверных данных необходимо провести повторные испытания.
Зафиксируйте фактические размеры каждого образца, убедившись, что проверке подвергаются образцы с типичной толщиной листа и длиной отреза. Сравните полученные результаты с согласованными нормами допуска и методами контроля.
Для производителей, выпускающих панели для шкафов или прецизионные заготовки из листового металла, повторяемость имеет особое значение. Стабильность размеров вырезов также помогает свести к минимуму необходимость в корректирующих операциях на последующих этапах, таких как гибка, сварка и сборка.
9. На что следует обратить внимание европейским покупателям во время приемочных испытаний (FAT)?
Перед приобретением гидравлических ножниц-гильотин необходимо запросить проведение заводских приемочных испытаний (FAT) и получить соответствующую письменную документацию. Материалы, используемые для испытаний, должны быть типичными для тех, которые вы будете использовать в реальном производственном процессе.
Пожалуйста, обратитесь к производителю с просьбой предоставить:
- Модель машины и техническая комплектация.
- Марка материала и измеренная толщина.
- Регулировка зазора лезвия и угла реза.
- Настройка заднего упора и фактическая длина реза.
- Размеры образца после первой распиловки.
- Результаты проверки перпендикулярности и качества кромок.
- Фотографии и видеозаписи испытаний по резке.
- Протоколы окончательной проверки.
Перед началом испытаний следует определить критерии приемки, чтобы избежать каких-либо недоразумений в отношении точности резки, возможностей обработки материала и качества готовой продукции.
10. Окончательная проверка: готова ли машина к запуску в производство?
Успешный контроль первого реза должен подтвердить не только базовые режущие возможности станка. Необходимо получить подтверждение того, что станок способен обрабатывать ваш материал с соблюдением согласованных требований к размерам и качеству.
Перед запуском в производство убедитесь, что:
- Вместимость материала достаточна.
- Длина отреза соответствует чертежу.
- Положение заднего упора остается неизменным.
- Края разреза соответствуют оговоренным требованиям.
- Допускаются отклонения по перпендикулярности и плоскостности.
- Устройства безопасности работают исправно.
- Протоколы проверок заполнены.
Окончательное решение должно приниматься в соответствии с утвержденными критериями приемки и процедурой ввода в эксплуатацию, предусмотренной производителем.
Выберите гидравлические гильотинные ножницы с учетом конкретных деталей
При выборе гидравлического гильотинного ножница не достаточно просто сравнить максимальную толщину и длину реза. Необходимо также учитывать такие факторы, как марка материала, размеры заготовки, требуемое качество реза и частота операций резки.
Компания MIHARMLE поможет вам проанализировать и определить оптимальную конфигурацию вашего ножничного станка с учетом ваших конкретных производственных потребностей.
Пожалуйста, предоставьте нам подробную информацию о марке материала, толщине листа, длине реза, чертежах для обработки и всех требуемых допусках.
Наша команда инженеров подберет для вас наиболее подходящий гидравлический гильотинный ножничный станок с учетом ваших потребностей и обсудит с вами требования к первым пробным резам.
Гидравлические гильотинные ножницы MIHARMLE — Запросить техническое предложение.