

Noções básicas sobre a dobra em prensas dobradoras
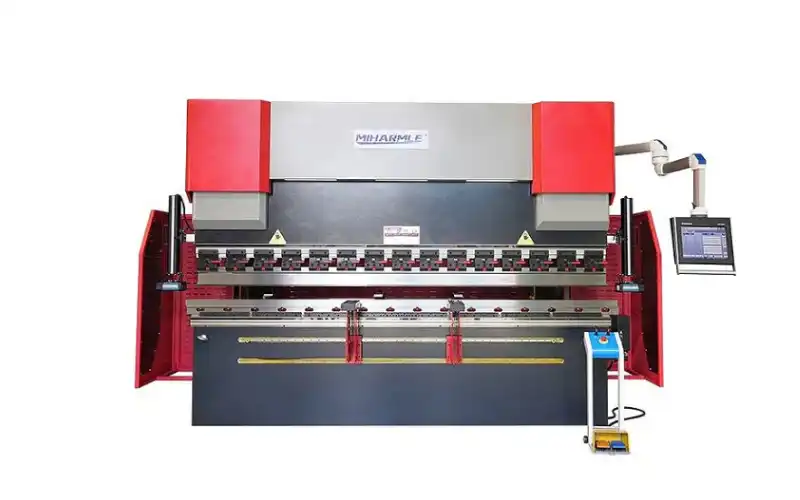
A usinagem de chapas metálicas é um processo essencial na indústria moderna. Quase todo produto industrial moderno de grande escala contém componentes de chapa metálica. E a prensa dobradeira (ou prensa de dobra) é a máquina mais importante no setor de usinagem de chapas metálicas.
O objetivo do trabalho com chapas metálicas é dobrar ou cortar a chapa até obter o formato desejado. O processo de dobra pode parecer simples, mas é mais complexo do que se imagina. Isso se deve ao fato óbvio, mas facilmente ignorado, de que qualquer peça de chapa metálica possui espessura. Assim, as pessoas geralmente não percebem que a chapa metálica é um objeto tridimensional.
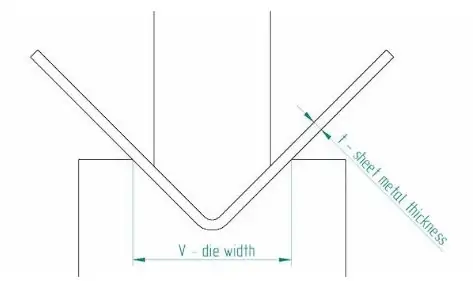
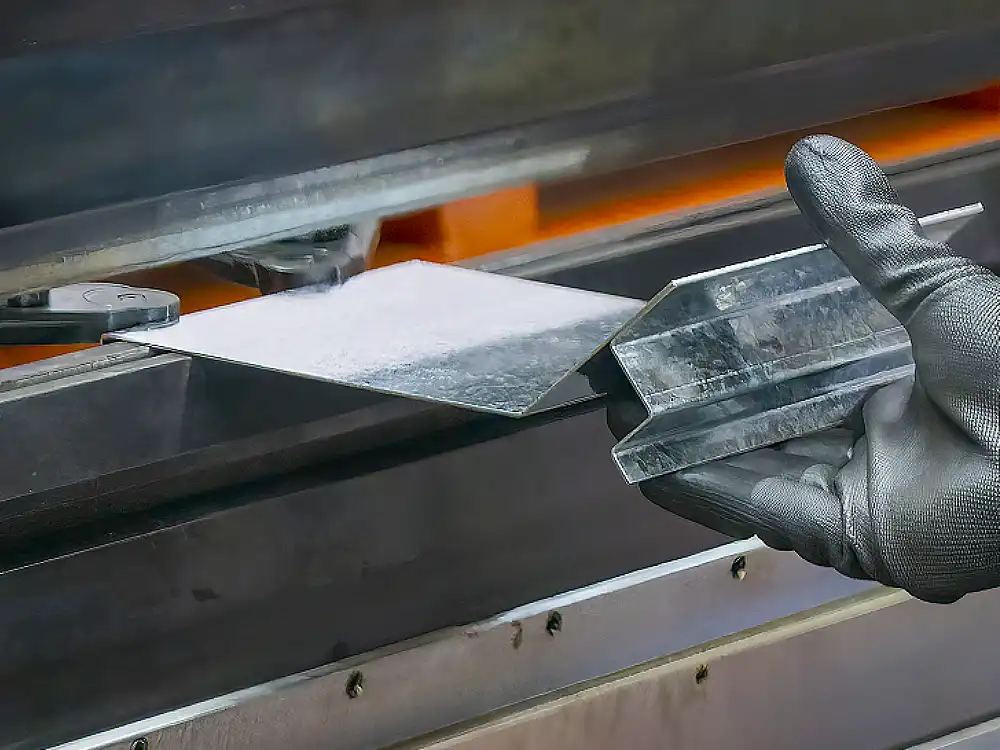
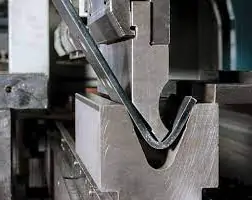
Nesse sentido, dobrar uma chapa metálica não é tão simples quanto dobrar uma folha de papel em branco. O processo se assemelha mais a dobrar um “pedaço de metal”. A esta altura, você já deve ter percebido uma das questões mais críticas. A deformação tridimensional ocorrerá no ponto em que a chapa metálica é dobrada. Como você pode ver na imagem abaixo, ao dobrar uma chapa metálica, a área interna do canto dobrado se contrai para dentro. A área externa se estica. Pode-se dizer que todas as máquinas de dobra de chapas metálicas e tecnologias relacionadas buscam lidar com esse problema.
Se você quiser saber como funciona a máquina de dobra e muito mais, leia a próxima seção com atenção. Você também aprenderá, passo a passo, como os técnicos utilizam a prensa dobradeira para resolver os problemas descritos acima. Explicaremos detalhadamente os seguintes conceitos:
- Os principais processos de dobra de chapas metálicas
- Os principais métodos de dobra de chapas metálicas
Seja você um operador de prensa dobradeira ou alguém que pretende comprar uma prensa dobradeira, este artigo responderá a todas as suas dúvidas.
O que é a dobra de chapas metálicas?
A dobra de chapas metálicas é uma tecnologia de processamento de metais. Refere-se principalmente ao processo de deformação de chapas metálicas sob a ação de forças externas.
Várias fontes de força externa
1. A transição da mão de obra pura para a mecanização
Nos primórdios da produção industrial, as pessoas operavam as prensas dobradoras principalmente com força humana. Ferreiros e metalúrgicos usavam a força humana para moldar chapas de metal nas formas desejadas. A Revolução Industrial transformou significativamente o setor metalúrgico. No final do século XIX, a prensa dobradora tornou-se comum nos principais países industrializados do mundo. Essas primeiras prensas dobradoras utilizavam uma série complexa de estruturas mecânicas para transmitir força. E a parte mais importante era o mecanismo de alavanca. Por meio da estrutura de alavanca, os trabalhadores podiam ampliar a força de seus músculos para comprimir o aço. Dessa forma, um homem podia usar sua força física limitada para trabalhar chapas de metal mais resistentes.
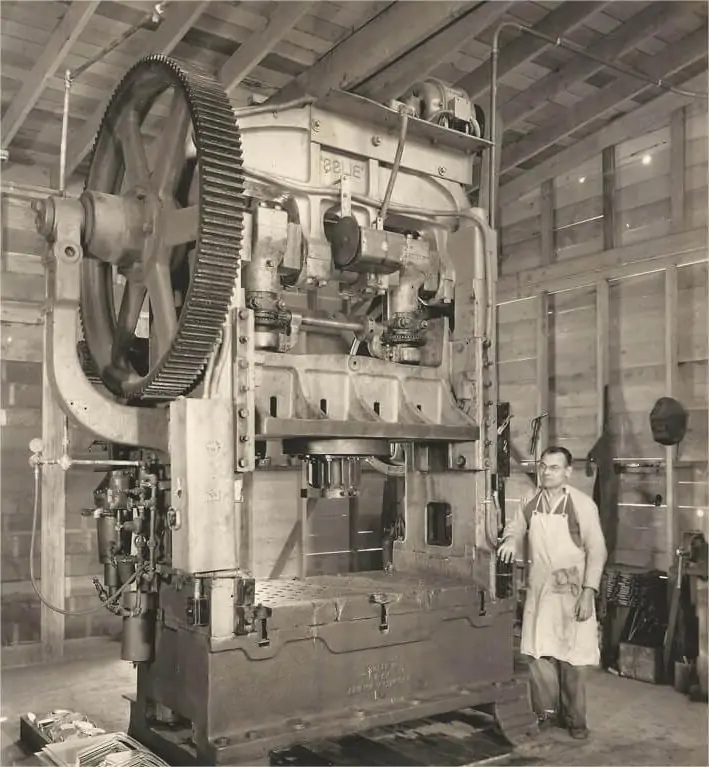
A popularidade das prensas dobradoras mecânicas apresenta as seguintes vantagens e desvantagens:
- Vantagem: A estrutura mecânica é capaz de aplicar a mesma força em todos os processos de dobra de chapas metálicas. A dobra padronizada de chapas metálicas torna-se uma realidade. Isso melhora significativamente a produtividade. As prensas dobradoras mecanizadas permitem que mais de um operador divida o trabalho. Isso aumenta ainda mais a velocidade da dobra de chapas metálicas.
- Desvantagem: Essas máquinas ainda exigem muita intervenção manual. Isso não altera o caráter trabalhoso do processo de dobra de chapas metálicas. A prensa dobradeira mecânica ainda apresenta falta de precisão.
2. Inovação em eletrificação
Posteriormente, surgiu a necessidade de aplicar uma força maior e mais precisa na dobra de chapas metálicas. Como resultado, a prensa dobradeira passou a utilizar a eletricidade como nova fonte de energia. Essa nova mudança levou a prensa dobradeira a uma nova era de desenvolvimento. O uso de eletricidade de baixo custo na indústria proporcionou à prensa dobradeira uma potência ilimitada e enorme. Isso aumentou exponencialmente a capacidade de dobra da prensa dobradeira.
Além disso, o uso de motores elétricos tornou possível a aplicação de força com precisão. No passado, a dobra de chapas metálicas exigia um grande número de trabalhadores. Atualmente, o processo depende menos da mão de obra. O mecanismo de transmissão hidráulica complementa a fonte de energia elétrica. A prensa dobradeira hidráulica, que transmite a força por meio de um líquido em um recipiente fechado, substituiu a prensa dobradeira mecânica. O fluido no mecanismo hidráulico pode ser água ou óleo. Em uma prensa dobradeira hidráulica, geralmente utiliza-se óleo como meio de transmissão de força.
A função mais importante do mecanismo hidráulico em uma prensa dobradeira é a transmissão precisa da força, o que, obviamente, não pode ser alcançado sem um controle preciso do motor. Além disso, o uso da hidráulica traz implicações de engenharia de grande importância. No passado, as prensas dobradeiras mecânicas não podiam ser revertidas ou paradas durante uma única operação. A estrutura hidráulica acionada eletricamente, no entanto, pode ser estendida e retraída livremente. Isso significa que o operador tem mais controle sobre a dobra da chapa metálica. Isso possibilita uma dobra mais precisa e contínua da chapa metálica. Se você quiser saber mais sobre prensas dobradoras hidráulicas, fique à vontade para conferir nosso artigo.
3. Tecnologia da informação e controle numérico (CN) em prensas dobradeiras
O conceito de controle numérico (CN) surgiu em meados do século XX. John T. Parsons criou o CN como uma solução para operações automatizadas de máquinas-ferramentas. Por isso, ele é frequentemente considerado o pioneiro da tecnologia de CN no final da década de 1940. Ele desenvolveu o primeiro sistema CNC do mundo. Esse sistema utilizava cartões perfurados para controlar o movimento das máquinas-ferramentas. Essa tecnologia permitiu o controle automatizado e programável das operações das máquinas. Isso lançou as bases para os sistemas CNC.
Inicialmente, os engenheiros tentaram adaptar as prensas mecânicas existentes com controles CNC. Esses primeiros sistemas exigiam muita programação manual. Além disso, não possuíam a flexibilidade e a precisão associadas às modernas prensas CNC. Na década de 1970, a tecnologia da computação avançou enormemente. Isso impulsionou o desenvolvimento de controles CNC mais sofisticados. Esses sistemas utilizam computadores para garantir a repetibilidade. A integração da tecnologia da computação melhorou a precisão.
Ao mesmo tempo, isso abriu caminho para operações de dobra mais complexas. No final da década de 1970 e início da década de 1980, as máquinas de dobra CNC passaram a incorporar microprocessadores e memória. Isso permitiu a criação e a execução de programas de dobra diretamente a partir de entradas digitais. Essa mudança reduziu significativamente o tempo de programação e aumentou a versatilidade das operações de dobra. Outro marco importante ocorreu com a introdução de softwares de modelagem e simulação 3D.
Lorem ipsum dolor sit amet, consectetuer adipiscing elit, sed diam nonummy nibh euismod tincidunt ut laoreet dolore magna aliquam erat volutpat.
Processo complexo de dobra de chapas metálicas
1. Por que a produção industrial precisa da dobra de chapas metálicas
A dobra de chapas metálicas é uma técnica de usinagem de metais. Esse método transforma uma peça reta de chapa metálica em um componente angular. Existem considerações comerciais que levam os fabricantes a realizar a dobra de chapas metálicas. Existe outra maneira de unir duas peças de chapa metálica cortadas. Dessa forma, também é possível obter uma peça inteira de chapa metálica com cantos dobrados, mas esse método é mais caro. No entanto, esse método é mais oneroso, e a peça soldada é mais frágil.
A prensa dobradeira dobra a chapa metálica aplicando pressão sobre ela. Essa força altera permanentemente a forma da chapa metálica.
2. Processo de deformação na dobra de chapas metálicas
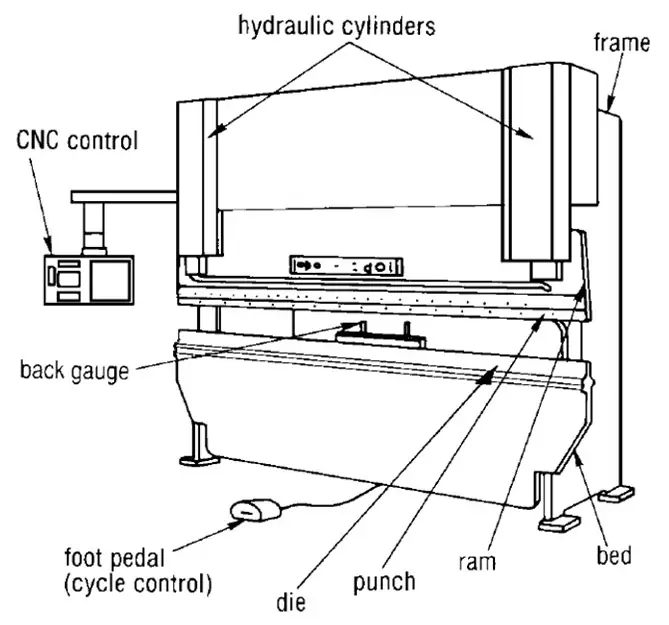
No processo geral de dobra de chapas metálicas, as peças são primeiro colocadas sobre a mesa da prensa dobradeira. A mesa é composta principalmente por uma matriz inferior e uma matriz superior da prensa dobradeira. Essas duas peças, que também podem ser chamadas de punção e matriz da prensa dobradeira, são fixadas nas partes superior e inferior da prensa dobradeira.
A matriz inferior permanece fixa, e a prensa dobradeira controla o movimento descendente da matriz superior (o punção). Assim que o punção começa a tocar a peça, esta passa a receber pressão. Inicialmente, a peça sofre primeiro uma deformação elástica. A deformação plástica ocorre quando o ângulo de dobra da peça ultrapassa um valor crítico. No início da deformação plástica, a chapa metálica pode se dobrar livremente. O punção continua a comprimir a chapa metálica à medida que se move gradualmente para baixo. Isso continua até que o punção chegue ao fundo e a chapa metálica se encaixe completamente na superfície interna da matriz.
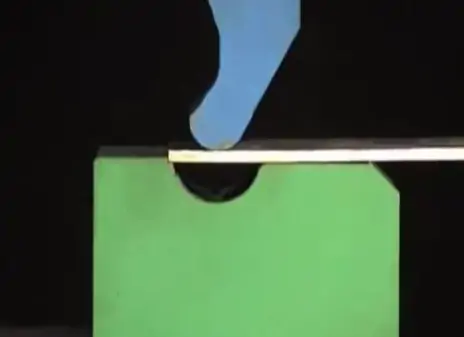
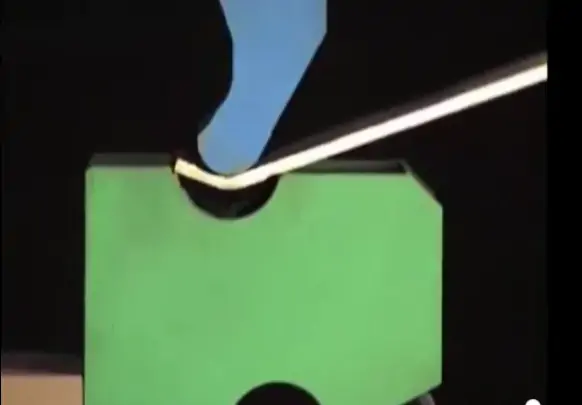
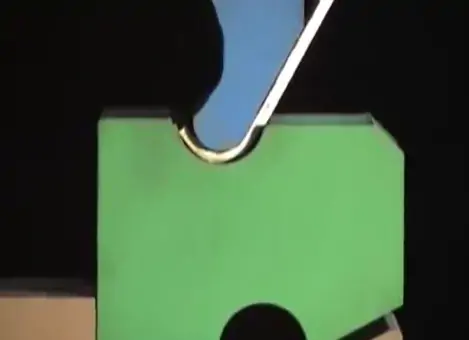
O processo descrito acima mostra que a dobra de chapas metálicas é, essencialmente, um processo de deformação a frio. Isso porque se trata de um método de processamento de materiais metálicos à temperatura ambiente. Por ser um método de processamento de materiais metálicos à temperatura ambiente, a distância percorrida pelo punção na direção descendente determina a forma final da chapa metálica.
Além do punção e da matriz, o batente traseiro é um componente importante da prensa dobradeira, e sua principal função é controlar a distância que o punção percorre para baixo. Todos os três componentes são essenciais para o sucesso da dobra de chapas metálicas.
3. Orientações para a operação da prensa dobradeira
- O operador deve concluir primeiro a dobra externa da chapa metálica e, em seguida, a dobra interna.
- O operador deve organizar adequadamente a sequência das etapas de dobra.
- É necessário realizar primeiro a dobra em ângulos não padronizados e, em seguida, a dobra em ângulos padronizados (a dobra, neste caso, refere-se a ângulos de 90°).
Processo de trabalho da prensa dobradeira de chapas metálicas
Os quatro métodos de controle da prensa dobradeira CNC para chapas metálicas
A aplicação do sistema CNC na prensa dobradeira transformou significativamente o processo de dobra de chapas metálicas. E a maioria dos fabricantes do mercado já oferece prensas dobradeiras equipadas com sistema CNC.
O desenvolvimento da tecnologia CNC vem ocorrendo há quase 100 anos. Nos primórdios do controle CNC, a lógica de controle era geralmente incorporada em circuitos de hardware. Esses circuitos de hardware podiam realizar diversas funções, como armazenar e processar dados. Posteriormente, com o desenvolvimento da tecnologia da computação, os circuitos de hardware foram gradualmente substituídos. Essa tecnologia que utiliza computadores para controlar equipamentos de usinagem é conhecida como tecnologia de controle numérico computadorizado (CNC).
As prensas dobradeiras CNC modernas oferecem uma ampla variedade de métodos de usinagem. Isso proporciona ao operador a flexibilidade de escolher o método de usinagem mais adequado às diferentes necessidades de usinagem. Geralmente, existem quatro modos CNC mais comuns:
- Modo personalizado: O operador pode editar todos os parâmetros para cada processo de dobra. O CNC lê esses parâmetros ao ser inicializado. Em seguida, o CNC controla o movimento da peça até a posição especificada pelos parâmetros.
- Modo de programação: neste modo, o operador pode realizar a programação. Além disso, também é possível controlar a prensa dobradeira utilizando dados de um dispositivo de armazenamento externo.
- Modo automático: Neste modo, o CNC pode operar de forma automática e contínua.
- Modo passo a passo: nesse modo, o CNC executa o programa passo a passo.
Parâmetros importantes de operação da prensa dobradeira
1) Velocidade de dobra da prensa-dobra
O sistema CNC é capaz de controlar com precisão as diversas partes da prensa dobradeira. A velocidade do punção é um parâmetro muito importante no processo de dobra. E o CNC pode controlar a velocidade de descida do punção de acordo com os parâmetros definidos, o que influenciará o resultado da dobra da chapa metálica. Além disso, isso também afeta a segurança do operador. Velocidades de impacto excessivas podem causar a quebra da chapa metálica. Portanto, é importante escolher a velocidade adequada para o material e o formato a serem processados.
Um processo completo de usinagem de chapas metálicas geralmente consiste em quatro etapas.
a. Primeiro, o punção da prensa dobradeira desce por ação da própria gravidade.
Portanto, o operador não pode controlar essa etapa no CNC. Durante essa fase, o punção não toca em nada enquanto se move para baixo. Essa etapa é uma fase de preparação, na qual o punção pode se mover para baixo a uma velocidade maior devido à sua própria gravidade. Isso reduz o tempo ocioso no processo de dobra de chapas metálicas. A primeira etapa termina quando o punção começa a tocar na chapa metálica.
b. A segunda etapa é a principal fase de trabalho da dobra de chapas metálicas.
Nesta fase, o punção está em contato direto com a chapa metálica. E o punção exerce uma força sobre a chapa metálica. Essa etapa é também a principal fase em que a chapa metálica se deforma. O sistema hidráulico empurra o punção por meio de cilindros, e o CNC pode controlar a pressão hidráulica para ajustar a força.
Geralmente, o CNC pode controlar a prensa dobradeira para atingir diferentes velocidades. O programa de computador constitui a base de software para o controle preciso da velocidade do punção. O sistema hidráulico é a base de hardware. O operador deve definir a velocidade de descida dos punções nesta fase. Isso ocorre porque a superfície da chapa metálica pode ser arranhada se o punção descer muito rápido.
Depois que o punção desce até a altura pré-definida, ele permanece nessa posição por um breve período de tempo.
c. Esse período corresponde à terceira etapa.
A terceira etapa ocorre devido ao efeito de retorno elástico do processo de dobra da chapa metálica. Quando o punção dobra a chapa metálica, ela não permanece no ângulo atual; ao ser levantado, o punção faz com que a chapa retorne a um ângulo muito leve.
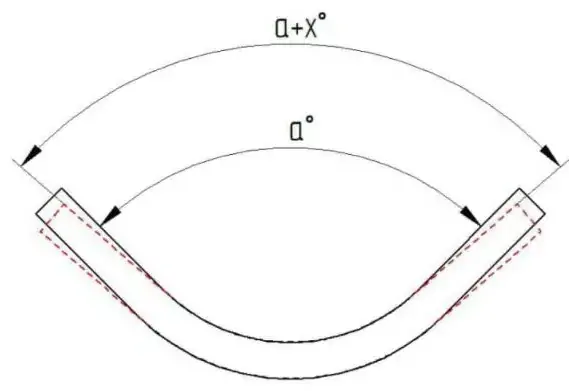
Por que a chapa metálica retorna à sua forma original? Durante a dobra da chapa metálica, a parte próxima ao interior do ângulo de dobra é comprimida. O material próximo à parte externa é esticado. Isso ocorre porque a resistência à compressão de um material é geralmente muito maior do que sua resistência à tração. A deformação do material no interior do ângulo de dobra está, portanto, relacionada à sua resistência à compressão. Assim, é difícil deformar permanentemente o material próximo à parte interna do ângulo de dobra.
Quando a matriz superior da prensa dobradeira é levantada, a chapa tende a retornar à forma que tinha antes de ser dobrada.
O efeito de retorno elástico na dobra de chapas metálicas é relativamente fácil de resolver. O operador pode ajustar a prensa para conferir à chapa um ângulo de dobra maior. Após a ocorrência do retorno elástico, a chapa permanecerá no ângulo de dobra desejado. Se a chapa for intencionalmente dobrada um pouco além do necessário, um pequeno retorno elástico natural produzirá o ângulo correto. Portanto, na terceira etapa, o operador aguarda alguns segundos até que o punção alcance a posição final. O operador pode prolongar esse tempo para minimizar a recuperação elástica da chapa metálica.
d. Na última etapa, a quarta, o punção retorna para cima.
A deformação da chapa metálica está concluída, e o punção se moverá para cima até retornar à sua posição inicial. Trata-se dos cilindros inferiores e dos cilindros superiores, que, na quarta etapa, reduzem a pressão hidráulica, enquanto os cilindros inferiores aumentam a pressão hidráulica. Dessa forma, o sistema hidráulico pode controlar os punções para que se movam para cima. O problema a ser observado na quarta etapa é a segurança do operador. Se o punção subir muito rapidamente, a chapa metálica pode cair da mesa. Portanto, o operador deve tentar mover o punção para cima o mais lentamente possível.
2) Material da chapa metálica a ser processada
O operador pode selecionar o material a ser usinado no CNC. Materiais diferentes apresentam propriedades diferentes. A propriedade mais importante é a resistência à tração do material. A resistência à tração é a quantidade de deformação plástica que o material metálico é capaz de suportar. Portanto, ao processar chapas de materiais diferentes, a prensa dobradeira precisa aplicar diferentes níveis de força, e a força aplicada pela prensa dobradeira deve exceder a resistência à tração do material. A força aplicada pela prensa dobradeira deve exceder a resistência à tração do material para que a chapa possa ser deformada plasticamente.
3) Espessura da chapa metálica
A espessura da chapa metálica é um parâmetro muito importante, e a prensa dobradeira precisa aplicar mais pressão quanto mais espesso for o material. Se o operador definir um valor de pressão incorreto no CNC, há o risco de danos às matrizes da prensa dobradeira. Além disso, a espessura da chapa metálica também influencia o processo de deformação. Quanto mais espessa for a chapa metálica, maior será o raio de dobra durante a operação. O operador precisa selecionar as matrizes adequadas e o método de processamento de acordo com isso.
3 Principais métodos de dobra de chapas metálicas
Na produção industrial real, as chapas metálicas precisam ser dobradas em uma ampla variedade de formas. Consequentemente, existem muitos tipos diferentes de matrizes para prensas dobradoras e métodos de dobra, mas o mais utilizado é a dobra em forma de V. No entanto, a mais utilizada é a dobra em forma de V, que é a forma mais comum e básica na dobra de chapas metálicas. Existem três métodos principais de dobra em forma de V. Esses métodos são descritos em detalhes nas seções a seguir.
1. Manipulação do ar
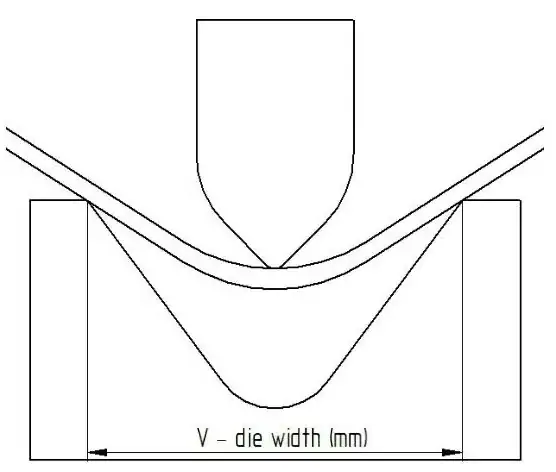
A dobra a ar é um método de dobra com alto grau de liberdade. Nesse método, a chapa metálica a ser dobrada não entra em contato total com o punção e a matriz da prensa dobradeira, mas é dobrada até entrar em contato com as extremidades superiores da matriz. Os dois pontos de contato atuam como fulcros para sustentar a chapa, e então o punção se move para baixo, aplicando pressão sobre a chapa. Por fim, a prensa dobradeira dobra a chapa em forma de V por meio do princípio da alavanca. Esse método de dobra possui um alto grau de liberdade, mas um baixo grau de complexidade.
Essa liberdade permite que o operador dobre chapas metálicas em vários ângulos utilizando pouquíssimas matrizes. Se o operador tiver um punção de 90°, ele poderá dobrar uma chapa metálica em qualquer ângulo entre 90° e 180°. A desvantagem desse método é sua baixa precisão. No entanto, esse método de dobra é simples. Portanto, pode ser resumido da seguinte forma: a dobra a ar é menos precisa, mas, em contrapartida, oferece uma dobra de chapas metálicas mais eficiente, com uma gama mais ampla de aplicações.
2. Dobragem com matriz
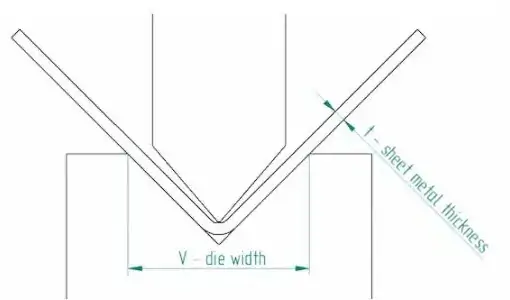
A dobra por matriz é um método de pressionar a chapa metálica até o fundo da matriz por meio de um punção. Esse método é semelhante à dobra a ar. Se o punção descer totalmente até o fundo da matriz, a dobra a ar passa a ser considerada dobra por matriz. Mas também há grandes diferenças entre os dois. Em primeiro lugar, eles têm requisitos diferentes para a matriz da prensa dobradeira. A dobra a ar tem requisitos mais flexíveis quanto ao tamanho do punção e da matriz, mesmo que o ângulo do punção seja maior do que o da matriz. No entanto, o tamanho e a forma do punção são mais rigorosos na dobra com matriz. Por exemplo, o punção em forma de pescoço de ganso é usado principalmente na dobra com matriz, e o formato desse punção pode ser útil quando uma peça de chapa metálica precisa ser dobrada com matriz várias vezes.
Na dobra com matriz, o ângulo da matriz determina o ângulo final de dobra da chapa metálica. Como o ângulo final de dobra da chapa metálica é determinado antecipadamente, isso permite que o punção exerça uma força maior sobre a chapa. Além disso, essa força maior reduz o efeito de retorno elástico da dobra da chapa metálica. É por essa razão que a dobra com matriz apresenta um grau de precisão maior do que a dobra a ar. Na dobra com matriz, o formato da matriz determina o ângulo final da chapa metálica. Em outras palavras, são a parte inferior e a parte superior da matriz, em conjunto, que determinam o ângulo de dobra da chapa. Portanto, outro nome para esse método é “dobragem em três pontos”.
3. Dobragem por estampagem
A dobra por estampagem é um método para obter dobras em chapas metálicas com ângulos precisos. Esse método requer um par de punções e matrizes com exatamente o mesmo ângulo; assim, por exemplo, se o operador quiser dobrar uma chapa metálica a 60°, ele precisará de uma matriz de 60°. É necessário um molde de 60° e um punção de 60°, que, em seguida, aplica uma força muito grande à chapa metálica, e o estreito espaço em forma de V entre o punção e o molde determina a forma final da chapa metálica.
Essa enorme força faz com que o material no interior do canto dobrado se deforme permanentemente. (Lembra-se da causa do efeito de retorno elástico mencionado acima?) Portanto, a principal vantagem da dobra por estampagem é que o efeito de retorno elástico da chapa metálica pode ser ignorado. Isso garante um alto grau de precisão na dobra de chapas metálicas. Além disso, esse método reduz o raio interno do canto de dobra. Em outras palavras, a dobra por estampagem resulta em cantos de dobra mais acentuados na chapa metálica.