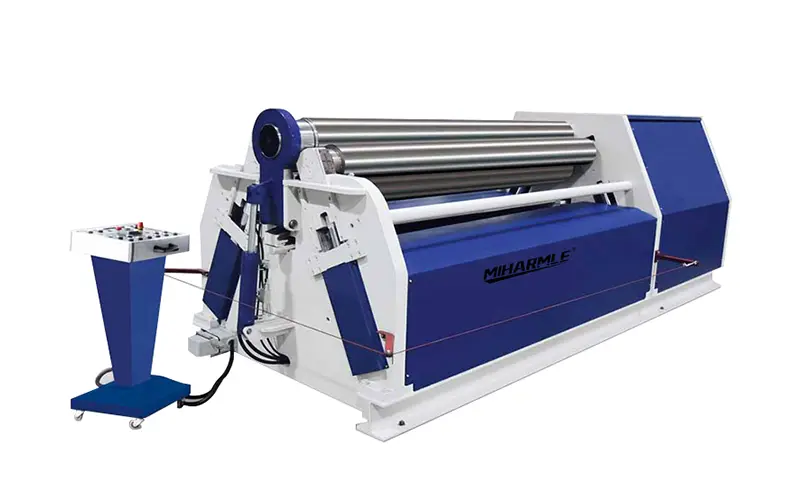


Lorsque vous utilisez un Cintreuse à 3 rouleaux pour tôles Pour laminer une tôle d'acier en un cylindre, il est nécessaire de garantir le diamètre souhaité et une circularité constante.
Réponse rapide
Un essai sur une cintreuse à 3 rouleaux permet de vérifier si la machine est capable de former des cylindres aux dimensions requises. Vous devez consigner les caractéristiques du matériau, le nombre de passes de laminage, les mesures de diamètre et les résultats de circularité. Ces contrôles vous aident à évaluer les performances de la machine avant sa réception en usine.
I. Pourquoi effectuer un essai de laminage sur une cintreuse à trois rouleaux ?
La capacité nominale de traitement d'une plieuse de tôles ne correspond pas forcément aux dimensions spécifiques des cylindres que vous comptez fabriquer. La réalisation d'un essai standardisé permet de répondre aux trois questions suivantes :
1. L'équipement est-il capable de laminer le matériau jusqu'au diamètre requis ?
2. Combien d'opérations sont nécessaires pour mener à bien le processus de laminage ?
3. Les dimensions et la circularité du cylindre fini sont-elles conformes aux spécifications indiquées dans les plans ?
II. Caractéristiques techniques des plaques d'enregistrement et dimensions des cibles
Enregistrez les données de chaque essai effectué sur la machine à laminer les tôles. Avant la mise en service, vérifiez la nuance, l'épaisseur, la largeur et la longueur de coupe de la tôle, ainsi que le diamètre souhaité du cylindre.
Les paramètres suivants doivent être relevés (en mm) :
| Paramètres | Données issues des essais cliniques |
|---|---|
| Modèle de la machine | [Insérer le modèle] |
| Nuance de matériau | [Insérer la classe] |
| Épaisseur nominale indiquée sur la plaque signalétique | [Insérer mm] |
| Épaisseur réelle mesurée | [Insérer mm] |
| Largeur de la plaque | [Insérer mm] |
| Longueur de l'ébauche | [Insérer mm] |
| Diamètre nominal du cylindre | [Insérer mm, diamètre intérieur ou diamètre extérieur] |
| Tolérance de diamètre requise | [Insérer mm] |
| Tolérance de circularité requise | [Insérer mm] |
L'importance de la nuance du matériau est la suivante :
1. Une limite d'élasticité plus élevée nécessite une force de formage plus importante.
2. La largeur de la plaque influe également sur la capacité de laminage réelle de l'équipement.
3. Tenez compte à la fois de la résistance de la tôle, de sa largeur et de son diamètre minimal de laminage.
III. Préparation au laminage
1. Vérifiez que les trois rouleaux ne présentent aucun signe visible d'usure ou de salissure.
2. Vérifiez les systèmes de lubrification, hydrauliques et de commande de l'équipement, ainsi que ses dispositifs de sécurité.
3. Mesurez l'épaisseur de la plaque à plusieurs endroits.
4. Vérifiez que les bords de la plaque ne présentent ni bavures ni déformations.
5. Positionnez la plaque et vérifiez que le sens d'alimentation est correct.
6. Vérifiez que le matériau utilisé, le diamètre cible et la largeur de la plaque se situent dans la plage de traitement spécifiée pour l'équipement.
Veillez à ce que la tôle ne se déforme pas pendant l'alimentation ; cela est essentiel pour garantir un diamètre constant aux deux extrémités du cylindre laminé.
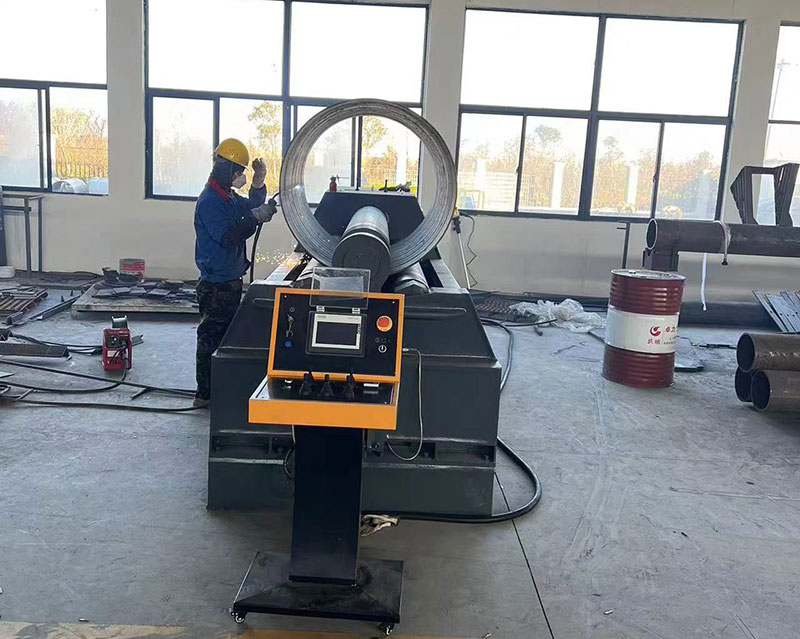
IV. Pré-cintrage des tôles : réduction des arêtes droites aux extrémités d'un cylindre
Le pré-pliage des tôles est une étape cruciale ; la méthode de pré-pliage à adopter doit être déterminée en fonction de la structure concernée. Ses objectifs sont les suivants :
1. Cela permet de réduire efficacement la longueur des segments droits et non déroulés qui subsistent inévitablement aux extrémités avant et arrière de la plaque.
2. Un pré-pliage insuffisant peut alourdir la charge de travail liée aux opérations ultérieures d'assemblage, de soudage et de correction.
Les données suivantes doivent être consignées concernant le processus de pré-cintrage :
Méthode de pré-cintrage utilisée pour le bord d'attaque de la tôle
Méthode de pré-pliage utilisée pour le bord de fuite de la plaque
Longueur du bord droit restant après le pré-pliage
Une déformation importante s'est-elle produite le long des bords de la plaque ?
V. Documentation relative à chaque étape de formation
Le procédé de laminage des cylindres doit être défini en fonction de l'épaisseur de la tôle, de la résistance du matériau et du diamètre souhaité ; une procédure de laminage bien planifiée permet de réduire au minimum les risques inutiles.
Tableau des records des passes de laminage des cylindres :
| Scène | Fonctionnement | Inspection |
|---|---|---|
| Préparation | Alignement des plaques | Vérifier la position d'allaitement |
| Pré-pliage | Bords de la plaque de moulage | Vérifier que les extrémités sont droites |
| Pass 1 | Formage initial du cylindre | Vérifier la courbure |
| Pass 2 | Augmenter la courbure | Vérifier le diamètre |
| Pass 3 | Corriger l'écart restant | Consulter le profil |
| Dernière révision | Étalonnage, si nécessaire | Vérifier les dimensions |
Remarque : ce qui précède constitue un exemple de déroulement du processus. Le nombre réel de passes et les paramètres de réglage des équipements doivent être déterminés à partir des données recueillies lors des essais de laminage sur site.
VI. Comment vérifier si les dimensions d'un cylindre sont conformes aux spécifications ?
1. Précisez si le dessin indique le diamètre intérieur ou le diamètre extérieur du cylindre.
Diamètre extérieur = diamètre intérieur + 2 × épaisseur de paroi du matériau.
Il est recommandé de choisir plusieurs points de contrôle sur toute la longueur du cylindre, d'utiliser des instruments de mesure adaptés et d'effectuer des mesures dans différentes directions au niveau de chaque section transversale.
VII. Comment déterminer si un cylindre a subi une déformation elliptique
Les contrôles de diamètre et de circularité doivent être effectués séparément ; pour une section transversale donnée, le diamètre peut être mesuré selon plusieurs orientations.
Plage de diamètres = diamètre maximal mesuré − diamètre minimal mesuré
Exemple de contrôle du diamètre d'un cylindre
Diamètre maximal : 1 502 mm
Diamètre minimal : 1 498 mm
Intervalle de diamètre = 1 502 − 1 498 = 4 mm
Remarque : les données ci-dessus sont fournies uniquement à titre d'illustration de la méthode de calcul.
VIII. Contrôle de la rectitude, des jeux au niveau des joints et de la qualité de surface
1. Vérifiez la rectitude des bords restants aux deux extrémités de la plaque, ainsi que l'alignement au niveau du joint du cylindre.
2. Par ailleurs, il convient d'inspecter la surface du cylindre afin de détecter les problèmes suivants :
- Traces de rouleau
- Rayures superficielles
- Aplatissement localisé
- Déformation des bords
- Bosses ou creux localisés anormaux
Si la pièce doit être soudée, ses dimensions avant le soudage doivent être consignées séparément, car le processus de soudage peut entraîner un retrait et des déformations supplémentaires.
IX. Comment réaliser les essais de réception d'une cintreuse à trois rouleaux pour tôles
Si vous envisagez d'acheter une plieuse de tôles en Chine, notre usine organisera un essai de réception en usine (FAT) avant l'expédition de l'équipement. Avant l'essai, les deux parties doivent définir clairement les matériaux d'essai, les dimensions cibles, les tolérances admissibles et les méthodes d'inspection.
Vous devrez fournir les informations suivantes :
Nuance du matériau et relevés de l'épaisseur réelle de la tôle.
1. Spécifications techniques et de configuration de la plieuse de tôles.
2. Diamètre cible et plans de la pièce à usiner.
3. Nombre réel de passages de laminage et durée du traitement.
4. Mesures du diamètre effectuées à différents endroits le long du cylindre.
5. Données relatives à la circularité ou à l'écart de diamètre (plage).
6. Résultats du contrôle de la partie restante de la règle (extrémité plate) et de la qualité de la surface.
7. Photographies, vidéos et rapports d'inspection de la pièce soumise à l'essai de laminage.
Si des écarts devaient apparaître au cours des tests, veuillez nous contacter afin que nous puissions procéder aux ajustements nécessaires dans les meilleurs délais.
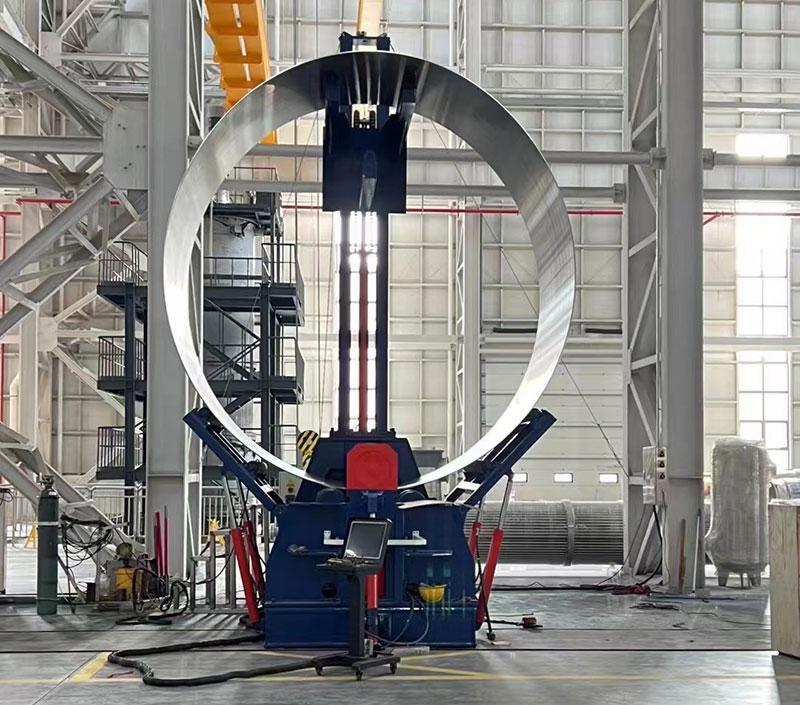
X. Comment remédier aux non-conformités constatées sur les cylindres ayant subi un essai de laminage
1. Le diamètre du cylindre est trop grand :
Vérifiez le retour élastique du matériau, contrôlez le positionnement des rouleaux et déterminez si un étalonnage supplémentaire est nécessaire.
2. Le cylindre présente une ovalité (ellipticité) importante :
Vérifiez que le laminage s'effectue de manière uniforme, assurez-vous que la tôle est correctement positionnée et vérifiez que la pièce à usiner est correctement soutenue.
3. Les bords droits aux extrémités sont trop longs :
Réévaluer la capacité de pré-pliage de l'équipement ainsi que la méthode utilisée pour le traitement des extrémités des tôles.
4. Le cylindre prend une forme conique :
Vérifiez le sens d'avance du matériau, les variations d'épaisseur du matériau et le parallélisme des rouleaux.
5. Des marques apparaissent à la surface du cylindre :
Inspectez l'état des surfaces des rouleaux, vérifiez qu'elles ne présentent pas de contamination et passez en revue les méthodes utilisées pour la manipulation des plaques.
Résumé
Un processus de laminage d'essai réussi sur une machine à cintrer les tôles à trois cylindres doit fournir des données sur la qualité du formage qui soient mesurables, enregistrables et vérifiables. Ces données comprennent les spécifications du matériau, le diamètre cible, le nombre de passes de laminage, les dimensions des cylindres, l'écart de diamètre et les résultats de l'inspection finale. Ces données contribuent à réduire au minimum les incertitudes lors du processus de réception en usine.
Si vous envisagez d'acheter une plieuse à trois rouleaux, veuillez nous fournir les informations suivantes :
Nuance du matériau + épaisseur de la tôle + largeur de la tôle + diamètre du cylindre cible + plans de la pièce + exigences en matière de tolérances dimensionnelles.
L'équipe MIHARMLE vous aidera à choisir le matériel adapté et à élaborer un plan d'inspection par laminage d'essai sur mesure, en fonction de vos besoins de production spécifiques.
FAQ
Combien de passages faut-il effectuer sur une plieuse à trois rouleaux ?
Le nombre précis de passes de formage n'est pas fixe ; il doit être déterminé en tenant compte de facteurs tels que l'épaisseur de la tôle, la résistance du matériau et le diamètre souhaité.
Une plieuse à trois rouleaux peut-elle former un cylindre complet sans extrémités droites ?
Il n'est pas nécessaire d'éliminer complètement les segments droits pour tous les composants. Le résultat final dépend de la capacité de pré-cintrage et du diamètre souhaité du matériau.
Que dois-je envoyer à un fabricant avant de demander un essai de laminage de tôles ?
Veuillez nous fournir des informations telles que la nuance du matériau, l'épaisseur de la tôle, la largeur, le diamètre souhaité et les plans de la pièce ; cela nous aidera à déterminer les conditions d'essai appropriées.
Obtenez une proposition et un devis pour une machine à cintrer les tôles