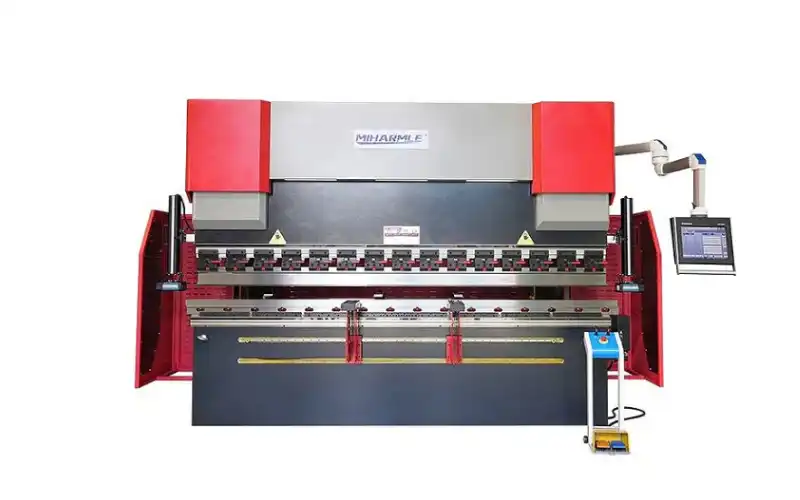


Das Biegen ist in vielen Branchen eine der wichtigsten Aufgaben. Es wird zur Herstellung unterschiedlichster Teile genutzt, von kleinen Halterungen bis hin zu großen Maschinenteilen. Um dieses Biegen zu vereinfachen, sind elektrische Abkantpressen eine sehr zuverlässige Option. Sie pressen und biegen flache Bleche in den gewünschten Winkel. Allerdings kann nicht jede Abkantpresse jede Art von Metall biegen. Dünne Bleche lassen sich leichter biegen als dicke und erfordern daher unterschiedliche Kräfte. Hier kommt die Tonnage der Abkantpresse ins Spiel. Es stellt sich also die Frage: Welche Tonnage benötigen Sie für eine elektrische Abkantpresse? Wenn Ihnen das zu technisch erscheint, machen Sie sich keine Sorgen! In diesem Leitfaden werde ich erklären, was die Tonnage ist, welche Tonnage Sie benötigen und wie Sie diese berechnen. Also legen wir los.
Was versteht man unter „Tonnage“ bei einer elektrischen Abkantpresse?
Die Kraft, die ein elektrische Abkantpresse Die Kraft, die zum Biegen eines Blechs aufgewendet werden kann, wird als Tonnage bezeichnet. Sie gibt an, wie viel Druck die Maschine beim Biegen auf ein Blech ausüben kann. Eine Maschine mit höherer Tonnage ist in der Regel für dickeres oder festeres Metall ausgelegt und umgekehrt.
Im Grunde genommen ist die Tonnage einer Abkantpresse also die maximale Kraft, die sie aufbringen kann. Aber nicht jedes Blech erfordert die gleiche Tonnage. Nehmen wir einmal an, es handelt sich um ein dünnes Blech. Dieses lässt sich wahrscheinlich ohne großen Kraftaufwand biegen. Bei einem dicken Metallstück ist hingegen mehr Kraft erforderlich, um es zu biegen. Das Gleiche gilt für eine elektrische Abkantpresse. Sie verwendet zwei Werkzeuge, die als Stempel und Matrize bezeichnet werden. Das Metallstück wird zwischen diese beiden Werkzeuge gelegt.
Der Stempel bewegt sich nach unten und drückt das Metall in die Matrize. Dadurch entsteht die gewünschte Biegung. Während dieses Vorgangs benötigt die Abkantpresse jedoch ausreichend Kraft, um das Material zu formen. Diese Kraft wird im Wesentlichen als Tonnage bezeichnet. Die Tonnage einer Abkantpresse wird in der Regel in Tonnen-Kraft gemessen. Eine 50-Tonnen-Abkantpresse hat beispielsweise eine Nennbiegekraft von etwa 50 Tonnen-Kraft. Ihre maximale Kraft beträgt 50 Tonnen.
Das bedeutet jedoch nicht, dass sie jedes Blech mit einem Gewicht von 50 Tonnen biegen kann. Die Tonnage bezieht sich auf die zum Biegen aufgewendete Kraft, nicht auf das Gewicht des Metalls. Die Gesamtdicke, die Metallart und die Biegelänge beeinflussen die erforderliche Tonnage. Bevor Sie sich also für eine elektrische Abkantpresse entscheiden, sollten Sie das Material, dessen Dicke und das, was Sie biegen möchten, berücksichtigen.
Welche Presskraft benötigen Sie für eine elektrische Abkantpresse?
Für eine elektrische Abkantpresse gibt es keine festgelegte Tonnage. Diese hängt von der Art des zu biegenden Metalls, dessen Dicke und der Biegelänge ab. Dünne Bleche erfordern in der Regel weniger Kraft, während dicke Bleche mehr Kraft benötigen. Ebenso erfordern festere Metalle wie Edelstahl mehr Kraft als Weichstahl.
Im Grunde hängt die richtige Tonnage also von Ihrer konkreten Biegeaufgabe ab. Elektrische Abkantpressen sind mit unterschiedlichen Tonnagen erhältlich. Wählen Sie diejenige, die Ihren Biegeanforderungen entspricht. Wenn Sie beispielsweise ein dünnes Blech biegen müssen, benötigen Sie eine Abkantpresse mit geringerer Tonnage. Wenn Sie jedoch mit dicken Stahlplatten oder langen Blechen arbeiten, benötigen Sie in der Regel eine Abkantpresse mit höherer Tonnage.
Das liegt daran, dass man kein Blech biegen kann, ohne Kraft aufzubringen. Je länger die Biegung ist, desto mehr Kraft benötigt die Maschine in der Regel – und umgekehrt. Bei einer kurzen Biegung oder dünnem Blech kann die Verwendung einer Abkantpresse mit höherer Tonnage das Blech beschädigen. Ebenso lässt sich die erforderliche Biegung nicht erzielen, wenn Sie eine lange, starke Biegung benötigen, die Abkantpresse jedoch nur über eine geringere Tonnage verfügt.
Erforderliche Tonnage im Vergleich zur Nenn-Tonnage
Die erforderliche und die Nenn-Tonnage unterscheiden sich voneinander.
- Erforderliche Tonnage: Es handelt sich um die Kraft, die erforderlich ist, um ein bestimmtes Metallstück zu biegen. Mit anderen Worten: Wie viel Kraft ist für Ihren Biegevorgang erforderlich? Dies hängt von der Dicke und der Art des Metalls, der Biegelänge sowie den verwendeten Werkzeugen ab. Zum Beispiel erfordert das Biegen eines dünnen Blechs nur eine geringe Kraft (Tonnage).
- Nenntragfähigkeit: Dies ist die maximale Kraft, die eine elektrische Abkantpresse aufbringen kann. Sie gibt die maximale Kraft an, für deren Aufbringung die Abkantpresse ausgelegt ist. Beispielsweise hat eine Abkantpresse mit einer Nennkraft von 80 Tonnen eine Nennkraftkapazität von 80 Tonnen-Kraft. Die Maschine kann keine Kraft aufbringen, die über dieser Nennkraft liegt.
Schnelles Highlight: Achten Sie bei der Auswahl der Abkantpresse stets auf deren Nennkraft. Diese muss für die erforderliche Kraft ausreichen, die Sie zum Biegen eines Blechs benötigen. So können Sie die Arbeit erledigen, ohne die Maschine oder deren Werkzeuge zu überlasten.
Welche Faktoren beeinflussen die Anforderungen an die Presskraft einer Abkantpresse?
Wie ich oben bereits erwähnt habe, gibt es keine festgelegte Presskraft für Abkantpressen. Es gibt viele Faktoren, die darüber entscheiden, welche maximale Presskraft Sie benötigen. Bei der Wahl der Presskraft dürfen Sie nicht nur die Maschinenkapazität berücksichtigen. Sie müssen auch die Aufgaben berücksichtigen, die die Maschine erfüllen soll. Lassen Sie uns die Faktoren besprechen, die die Tonnage einer Abkantpresse beeinflussen und die Sie berücksichtigen müssen.
1. Materialstärke
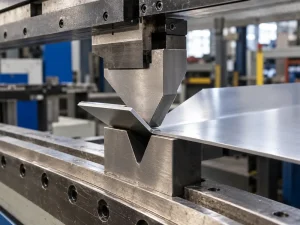
Der erste wichtige Faktor, der die Tonnage einer Abkantpresse beeinflusst, ist die Dicke des zu bearbeitenden Materials. Damit ist gemeint, wie dick das Material ist, das Sie biegen möchten. Ein dickeres Blech erzeugt einen größeren Widerstand. Folglich muss die Maschine mehr Kraft aufbringen, um die Biegung auszuführen. Umgekehrt erzeugt ein dünnes Blech einen geringeren Widerstand.
Sie benötigen also weniger Kraft bzw. Presskraft. Das Biegen eines 3 mm dicken Weichstahlblechs erfordert beispielsweise in der Regel deutlich weniger Kraft als das Biegen eines 6 mm dicken Blechs aus demselben Material. Deshalb sollten Sie vor der Auswahl der Presskraft einer Abkantpresse stets die Blechdicke prüfen.
2 – Biegelänge
Die Biegelänge ist die Länge der Linie, entlang der ein Blech gebogen werden muss. Dies ist ein weiterer Faktor, der den erforderlichen Presskraftbedarf stark beeinflusst. Die Maschine muss entlang dieser Linie Kraft aufbringen, um das Metall zu formen. Selbst wenn Materialart, Dicke und Biegeverfahren identisch sind, wirkt sich die Biegelänge dennoch auf den erforderlichen Druck aus. In der Regel ist für lange Biegungen mehr Kraft erforderlich.
Bei einem längeren Blech muss die Maschine über eine größere Strecke arbeiten, um die Biegung zu erzeugen. So kann beispielsweise das Biegen eines ein Meter langen Metallstücks eine Kraft von 20 Tonnen erfordern, während zum Biegen eines zwei Meter langen Stücks eine Kraft von 40 Tonnen benötigt wird. Diese Zahlen dienen lediglich als Beispiele. Bevor Sie also die Tonnage der Abkantpresse auswählen, berechnen Sie zunächst, wie lang die gewünschte Biegung ist.
3. Werkstoffart und Festigkeit
Angenommen, Sie biegen zwei Bleche, die dieselbe Dicke und Länge haben. Man könnte erwarten, dass dafür dieselbe Kraft erforderlich ist. Oder? Das stimmt jedoch nicht. Für das eine ist möglicherweise mehr Kraft erforderlich als für das andere. Das liegt am Unterschied in der Materialart. Jede Materialart hat ihre eigene Festigkeit und Biegefestigkeit. Nehmen wir zum Beispiel Weichstahl und Edelstahl.
Von diesen beiden Metallen ist Edelstahl wesentlich fester und härter. Er ist widerstandsfähiger gegen Verformung, weshalb eine Abkantpresse eine höhere Presskraft benötigt. Im Gegensatz dazu ist Baustahl weicher und lässt sich leichter formen und biegen. Selbst zwei verschiedene Edelstahlsorten verhalten sich beim Biegen unterschiedlich. Man kann die erforderliche Presskraft also nicht allein anhand der Bezeichnung des Metalls bestimmen. Es ist ebenfalls entscheidend, die tatsächliche Festigkeit zu kennen.
4. Öffnen des V-Stempels
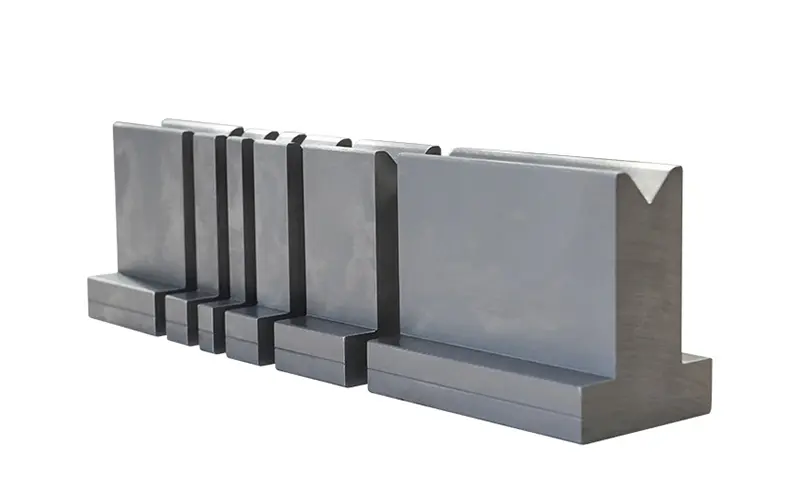
Die V-Matrizenöffnung entspricht der Breite des V-förmigen Raums im unteren Werkzeug (Matrize) einer Abkantpresse. Wie Sie wissen, verfügt die Abkantpresse über zwei Werkzeuge: die Matrize und den Stempel. Der Stempel drückt die Matrize nach unten, um eine Biegung zu erzeugen. Die V-Matrizenöffnung schafft den nötigen Freiraum, damit sich das Metall biegen kann. Dies wirkt sich direkt auf die Presskraft der Abkantpresse aus. Ist diese Öffnung für ein Blech zu schmal, benötigt das Metall mehr Kraft, um die gewünschte Form anzunehmen.
Das bedeutet, dass Sie ein hydraulische Abkantpresse mit einer hohen Tonnage. Andererseits erleichtert eine breitere Öffnung das Biegen, da das Metall mehr Bewegungsfreiheit hat. Deshalb sinkt der erforderliche Presskraftbedarf. Allerdings ist die breiteste V-Matrizenöffnung nicht immer die beste Wahl. Zu breite Öffnungen führen zu einem sehr großen inneren Biegeradius. Das bedeutet, dass der innere Biegeradius größer wird, was für manche Anwendungen nicht geeignet ist. Bevor Sie sich also für eine Presskraft entscheiden, sollten Sie immer festlegen, welche Form oder Biegebreite Sie tatsächlich benötigen.
5. Biegeverfahren
Als Nächstes kommt die von Ihnen gewählte Biegeverfahren, das sich auf die erforderliche Presskraft auswirkt. Selbst bei gleicher Metallart, Dicke und Länge beeinflusst das Biegeverfahren die erforderliche Presskraft. Inwiefern? Tatsächlich gibt es drei gängige Verfahren: Luftbiegen, Tiefziehen und Prägen. Jedes dieser Verfahren erzeugt unterschiedliche Biegungen und erfordert eine unterschiedliche Presskraft.
Beim Luftbiegen beispielsweise drückt der Stempel das Blech in die Matrize, jedoch nicht ganz bis zum Boden. Dadurch ist weniger Kraft erforderlich, sodass die Abkantpresse eine geringere Tonnage benötigt. Beim Tiefbiegen funktioniert dies anders. Hier drückt der Stempel das Blech fester gegen die Matrize, um die Biegung zu formen. Das bedeutet, dass die Abkantpresse eine höhere Tonnage bzw. Kraft benötigt.
Schließlich wird beim Prägen ein wesentlich höherer Druck ausgeübt, um das Metall eng an die Form der Matrize anzupassen. Daher erfordert dieses Verfahren eine höhere Presskraft als die beiden anderen. Die Wahl zwischen diesen Verfahren hängt von der Art Ihres Materials und dessen Dicke ab. Unabhängig davon, für welches Verfahren Sie sich entscheiden, sollten Sie sicherstellen, dass die Abkantpresse über eine ausreichende Presskraft verfügt.
6 – Maschinengrenzen
Jede elektrische Abkantpresse hat eine Begrenzung hinsichtlich der Kraft, die sie sicher aufbringen kann. Diese wird als Nennkraft bezeichnet. Beispielsweise kann eine 30-Tonnen-Abkantpresse eine Kraft von bis zu 30 Tonnen aufbringen. Wenn Ihr Metall mehr Kraft benötigt, als dieser Grenzwert zulässt, funktioniert die Abkantpresse nicht. Die Gesamttonnage ist jedoch nicht die einzige Einschränkung, die Sie berücksichtigen müssen. Die Maschine hat auch eine Arbeitslänge.
Sie bestimmt, wie lang ein Blech gebogen werden kann. Bei einigen Abkantpressen gibt es Einschränkungen hinsichtlich der Verteilung der Kraft über diese Länge. Auch Stempel und Matrize haben ihre eigenen Kraftgrenzen. Selbst wenn Ihre Abkantpresse beispielsweise über eine ausreichende Gesamtpresskraft verfügt, können die Werkzeuge eine niedrigere Grenze aufweisen, sodass die Abkantpresse für Ihren Auftrag nicht geeignet ist. Bevor Sie also die endgültige Entscheidung bezüglich der Tonnage der Abkantpresse treffen, müssen Sie all diese Grenzen prüfen.
Methoden zur Berechnung der erforderlichen Tonnage für eine elektrische Abkantpresse
Nun verfügen Sie über Grundkenntnisse darüber, welche Faktoren die Tonnage der Abkantpresse beeinflussen. Richtig? Jetzt müssen Sie wissen, wie viel Kraft für Ihren Biesauftrag erforderlich ist. Das zu schätzen ist nicht sinnvoll, da dies die Biegequalität beeinträchtigt. Schätzungen können sich zudem auf die Werkzeuge für Abkantpressen und das Metall selbst. Hier sind also einige Methoden, mit denen Sie die benötigte Tonnage für eine elektrische Abkantpresse berechnen können.
-
Verwendung der Berechnungsformel
Die erste gängige Methode ist die Verwendung der Rechenformel. Mit dieser Formel können Sie abschätzen, wie viel Kraft zum Biegen eines Blechs erforderlich ist. Dabei werden Angaben wie Blechdicke, Biegelänge, Materialfestigkeit und V-Matrizenöffnung berücksichtigt. Diese Angaben beeinflussen die Tonnage. Verwenden Sie daher die folgende Formel.
F650t2LV
Hier:
- F = ungefähre Biegekraft in Kilonewton (kN)
- t = Materialdicke in Millimetern (mm)
- L = Biegelänge in Metern (m)
- V = Öffnung des V-Matrizen in Millimetern (mm)
Angenommen, Sie möchten ein 3 mm dickes Weichstahlblech auf einer Länge von 1 Meter mit einer V-Matrizenöffnung von 24 mm biegen. Geben Sie diese Werte einfach in die obige Formel ein, und das Ergebnis ist die Tonnage, die Sie für die Abkantpresse benötigen. Diese Formel dient jedoch nur als Ausgangspunkt. Die genaue Kraft kann je nach Stahlfestigkeit und anderen Biegebedingungen noch variieren.
-
Verweis auf eine Tonnagetabelle
Die zweite Methode zur Berechnung der Presskraft einer Abkantpresse ist die Presskrafttabelle. Dabei handelt es sich um eine Tabelle, aus der die ungefähre Kraft hervorgeht, die zum Biegen verschiedener Blechdicken erforderlich ist. Viele Tabellen berücksichtigen zudem die Materialart, die Biegelänge und die V-Matrizenöffnung. Mit dieser Tabelle müssen Sie die Kraft also nicht selbst berechnen. Stattdessen suchen Sie die Werte, die zu Ihrem Auftrag passen, und entnehmen der Tabelle die geschätzte Tonnage. Hier finden Sie die Referenztabelle im imperialen Maßsystem, die Sie verwenden können.
| Materialart | Dicke | Empfohlene V-Matrizenöffnung | Tonnage pro Meter | Für 1 m Biegung | Für eine 2 m lange Biegung |
| Weichstahl | 1 mm | 8 mm | 8,4 Tonnen | 8,4 Tonnen | 16,8 Tonnen |
| Edelstahl 304 | 1 mm | 8 mm | 13,7 Tonnen | 13,7 Tonnen | 27,4 Tonnen |
| Aluminium 5052 | 1 mm | 8 mm | 4,1 Tonnen | 4,1 Tonnen | 8,2 Tonnen |
| Weichstahl | 2 mm | 16 mm | 16,9 Tonnen | 16,9 Tonnen | 33,8 Tonnen |
| Edelstahl 304 | 2 mm | 16 mm | 27,5 Tonnen | 27,5 Tonnen | 55,0 Tonnen |
| Aluminium 5052 | 2 mm | 16 mm | 8,3 Tonnen | 8,3 Tonnen | 16,6 Tonnen |
| Weichstahl | 3 mm | 24 mm | 25,3 Tonnen | 25,3 Tonnen | 50,6 Tonnen |
| Edelstahl 304 | 3 mm | 24 mm | 41,2 Tonnen | 41,2 Tonnen | 82,4 Tonnen |
| Aluminium 5052 | 3 mm | 24 mm | 12,4 Tonnen | 12,4 Tonnen | 24,8 Tonnen |
| Weichstahl | 4 mm | 32 mm | 33,8 Tonnen | 33,8 Tonnen | 67,6 Tonnen |
| Edelstahl 304 | 4 mm | 32 mm | 55,0 Tonnen | 55,0 Tonnen | 110,0 Tonnen |
| Aluminium 5052 | 4 mm | 32 mm | 16,6 Tonnen | 16,6 Tonnen | 33,2 Tonnen |
Haftungsausschluss
Die in dieser Tabelle angegebenen Tonnagewerte sind ungefähre Schätzwerte für das Luftbiegen. Der tatsächliche Kraftaufwand hängt von der Materialgüte, der Dicke, der Biegelänge und den Werkzeugen ab. Verwenden Sie die Tabelle daher bitte nur als Orientierungshilfe und nicht als endgültige Maschineneinstellung. Ich empfehle, vor der Auswahl der Tonnage einer elektrischen Abkantpresse die Empfehlungen des Herstellers zu prüfen.
-
Verwendung von Online-Rechnern
Eine weitere effektive Methode zur Berechnung der Tonnage einer Abkantpresse ist die Verwendung eines Online-Rechners. Es stehen zahlreiche Online-Rechner zur Verfügung. Diese erfragen Angaben wie Materialart, Blechdicke, Biegelänge und V-Matrizenöffnung. Nachdem Sie diese Werte eingegeben haben, schätzt das Tool die erforderliche Tonnage. Diese Online-Rechner sind praktisch, wenn Sie schnell eine Antwort benötigen. Sie geben einfach die Daten ein und erhalten die geschätzte Tonnage, die Sie für die Abkantpresse wählen sollten.
Schlussfolgerung
Elektrische Abkantpressen sind präzise und zuverlässige Werkzeuge zum Erzeugen von Winkelbiegungen. Sie benötigen jedoch immer eine bestimmte Kraft, die als Tonnage bezeichnet wird. Bei der Auswahl der Tonnage einer Abkantpresse sind viele unsicher. In diesem Leitfaden habe ich erläutert, welche Tonnage Sie für eine elektrische Abkantpresse benötigen. Denken Sie daran: Es gibt keine festgelegte Tonnage. Sie hängt von der Materialstärke, der Biegelänge, der V-Matrizenöffnung und den Maschinengrenzen ab. Berücksichtigen Sie daher stets alle diese Faktoren und wählen Sie eine zuverlässige Abkantpresse mit der richtigen Tonnage für Ihre Aufgabe.