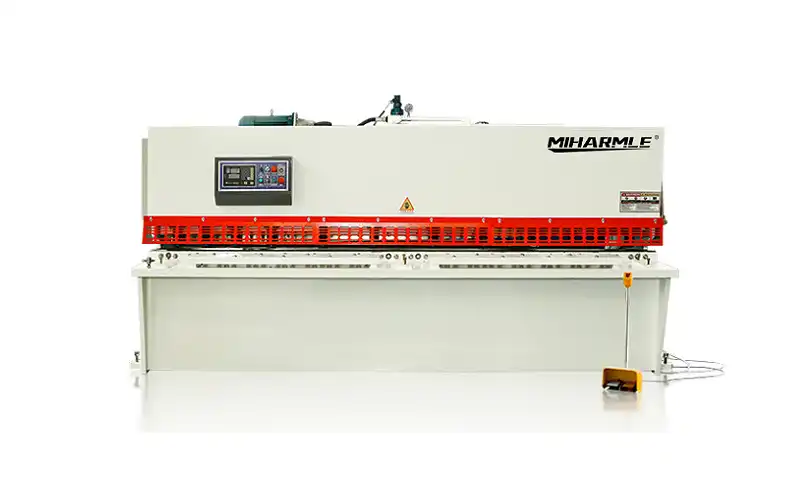


إجراء قطع تجريبي أولي على آلة قص هيدروليكية من نوع المقصلة يتيح لك التحقق مما إذا كانت المعدات تلبي متطلبات الإنتاج الخاصة بك، مما يضمن دقة أبعاد القطع ونظافة الحواف. تقدم هذه المقالة دليلاً مفصلاً حول ما يجب فحصه وتسجيله قبل البدء في الإنتاج على نطاق واسع.
1. لماذا يُعد فحص الدفعة الأولى مهمًا؟
لا تضمن السعة التصنيفية للقطع الخاصة بالآلة بشكل قاطع أن الأجزاء المعالجة ستحقق دقة أبعاد دقيقة.
تتأثر نتائج القطع بعوامل مثل متانة المادة، وسماكة الصفيحة، ومسافة الشفرة عن المادة، وزاوية القطع.
يمكن أن يساعد إجراء قطع تجريبي في معالجة المخاوف الأربعة الرئيسية التي قد تراودك:
- هل تستطيع الآلة قص المادة والسماكة المطلوبتين؟
- هل يتطابق طول القطع الفعلي مع الرسم الخاص بك؟
- هل الحواف المقطوعة مستقيمة ونظيفة بما فيه الكفاية؟
- هل تتوافق القطع الخام النهائية مع التفاوتات المسموح بها في الأبعاد؟
وهذا الأمر ذو أهمية بالغة في مجال معالجة الصفائح المعدنية لأغراض مثل صناعة أغلفة الخزانات الكهربائية، ومكونات المصاعد، وقطع غيار السيارات.
2. تسجيل مواصفات المواد قبل القطع
عند إجراء اختبار القطع الأولي، يجب تسجيل المعلومات التالية:
سجل الفحص الأولي
| المعلمة | بيانات التجربة |
|---|---|
| طراز الآلة | [أدخل الطراز] |
| درجة جودة المادة | [أدخل الدرجة] |
| السماكة الاسمية | [أدخل المليمتر] |
| السماكة الفعلية | [أدخل المليمتر] |
| عرض اللوحة | [أدخل المليمتر] |
| طول القطع المطلوب | [أدخل المليمتر] |
| ضبط المقياس الخلفي | [أدخل المليمتر] |
| ضبط زاوية القطع | [أدخل القيمة] |
| فراغ الشفرة | [أدخل المليمتر] |
| التفاوت المسموح به المطلوب | [أدخل المليمتر] |
على سبيل المثال، لا يتمتع الفولاذ من النوع S235 والفولاذ من النوع S355 بنفس القدرة على تحمل الأحمال؛ لذا يجب عليك التحقق من قوة المادة وسماكتها وطول القطع الدقيق بناءً على السعة المقدرة للمعدات التي اخترتها.
3. فحص الآلة قبل القطع الأول
قبل إجراء الاختبار، قم بفحص الجهاز وفقًا لدليل التشغيل الخاص به.
يرجى الانتباه إلى هذه النقاط المهمة:
- النظام الهيدروليكي: تحقق من عدم وجود تسربات زيت مرئية ومن عدم وجود أي حالات تشغيل غير طبيعية.
- شفرات القطع: افحص حالة الشفرة، وتثبيتها، وأي أضرار ظاهرة.
- فراغ الشفرة: تأكد من أن الخلوص المحدد يتناسب مع المادة والسماكة الفعليتين.
- نظام المقياس الخلفي: تحقق من الموضع والحركة مقارنة بأبعاد القطع المطلوبة.
- نظام التثبيت: تأكد من إمكانية تثبيت الصفيحة بإحكام أثناء القطع.
- أجهزة السلامة: تحقق من أزرار الإيقاف في حالات الطوارئ، وواقيات الآلات، وأجهزة الحماية الأخرى المركبة.
تجدر الإشارة إلى أنه لا يُسمح إلا للموظفين المؤهلين بإجراء عمليات الضبط والفحص. علاوة على ذلك، يجب اتباع بروتوكولات السلامة المعمول بها قبل ملامسة الشفرات أو المكونات الهيدروليكية.
4. فحص الفراغ بين الشفرة وزاوية القطع
يُعد الفراغ بين الشفرات عاملاً حاسماً يؤثر على جودة القطع. فإذا كان الفراغ كبيراً جداً، فقد تظهر نتوءات مفرطة على حافة القطع أو تتعرض للتشوه. وعلى العكس من ذلك، إذا كانت الفجوة صغيرة جدًّا، فإن ذلك يؤدي إلى زيادة كل من قوة القص المطلوبة والحمل الواقع على الشفرات. ولذلك، يجب ضبط فجوة الشفرة بشكل مناسب بناءً على عوامل مثل خصائص المادة وسماكتها.
علاوة على ذلك، فإن زاوية القص لها أهمية كبيرة أيضًا. فالزاوية غير المناسبة — سواء كانت كبيرة جدًّا أو صغيرة جدًّا — يمكن أن تؤثر سلبًا على الجودة النهائية للقطعة المعالجة. وتساعد زاوية القص المثلى على تحقيق التوازن بين قوى القص، مما يضمن بقاء مادة الصفيحة خالية من أي تشوه.
التزم دائمًا بإعدادات المعلمات التي توصي بها الشركة المصنعة لمعداتك وموادك المحددة. وأثناء عملية القطع التجريبي، احرص على تسجيل الفجوة الفعلية وزاوية القص المستخدمتين.
5. إجراء تجربة «القطع الأول»
بعد فحص الآلة، استعد لإجراء قطع تجريبي على لوح، مع التحقق من طول القطع المطلوب وموضع المقياس الخلفي. تأكد من أن اللوح مدعوم بشكل صحيح ومثبت بإحكام مقابل الدليل المرجعي المحدد.
قم بإجراء القطع التجريبي وفقًا لإجراءات التشغيل المحددة للجهاز. بالنسبة للألواح الكبيرة، يمكن إجراء قطع تقليم أولي لتحديد حافة مرجعية مستقيمة ومتعامدة. لا تحكم على دقة الآلة بناءً على قطع واحد فقط؛ بل يجب أن يشمل القطع التجريبي التمثيلي المواد والأبعاد الفعلية المقرر استخدامها في الإنتاج.
يرجى تسجيل المعلومات التالية:
- درجة جودة المادة وسماكتها
- ضبط المقياس الخلفي
- طول القطع
- فراغ الشفرة
- زاوية القطع
- المدة الفعلية للدورة
- حالة الحافة المرئية
يسهل هذا السجل تحديد الاختلافات بين إعدادات الآلة والقطعة النهائية.
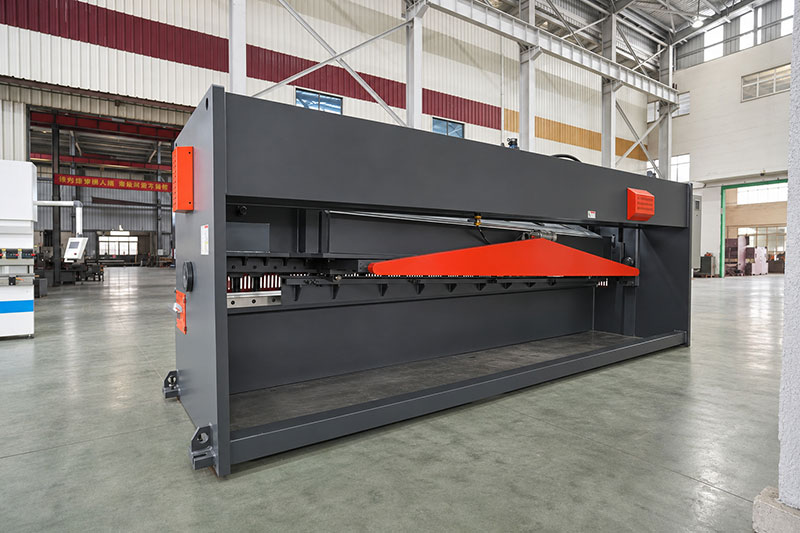
6. كيفية فحص أبعاد القطع الأولي
بعد إزالة قطعة العمل التجريبية بأمان، قم بقياس أبعادها الفعلية وقارن النتائج بالرسومات الهندسية.
نقاط الفحص الموصى بها
| بند الفحص | ما يجب التحقق منه |
|---|---|
| طول القطع | الطول الفعلي مقارنةً بالرسم |
| عرض القطع | عرض القطعة الخام النهائية |
| الاستقامة | زاوية الزاوية والفرق في القطر |
| الاستقامة | الانحراف على طول حافة القطع |
| التسطيح | الانحناء، أو الالتواء، أو التشوه الموضعي |
| ارتفاع الشوكة | حالة النتوءات على طول حافة القطع |
| جودة الحواف | الانقلاب، والانكسار، والتمزق |
بالنسبة للمواد المستطيلة الشكل، يجب مقارنة طولي القطرين. وقد يشير وجود فرق كبير بينهما إلى عدم استقامة الزوايا، أو وضع غير صحيح، أو تشوه في المادة.
بالإضافة إلى ذلك، يجب فحص حواف القطع — بما في ذلك تلك الموجودة على جانب المشغل، وفي الوسط، وعلى الجانب البعيد. وهذا يساعد في تحديد ما إذا كان هناك أي تفاوت في القطع على طول الأداة.
7. العيوب الشائعة في عملية القطع الأولي وأسبابها
تتطلب عيوب القطع المختلفة إجراء فحوصات مختلفة.
| المشكلة | الأسباب المحتملة | مجالات التركيز في عملية التفتيش |
|---|---|---|
| وجود نتوءات مفرطة | المسافة الحرة، تآكل الشفرة | حالة الشفرة والفجوة |
| طول القطع غير صحيح | ضبط موضع المقياس الخلفي | قياس المقياس |
| حافة مقطوعة غير مستوية | محاذاة الشفرة أو حالتها | فحص الشفرات |
| عدم التوازي | تحديد موضع اللوحة | قياس الجانب والمحاذاة |
| تشوه الصفائح | زاوية القطع والدعم | الدعم المادي |
| فصل غير كامل | السعة أو ظروف القطع | تصنيف الماكينة وإعداداتها |
لا تقم بضبط عدة إعدادات للآلة في آن واحد. احرص أولاً على تحديد السبب، ثم اتبع إجراءات الضبط المعتمدة من قبل الشركة المصنعة.
8. كيفية التحقق من دقة القطع قبل بدء الإنتاج
لا تكفي عينة واحدة مطابقة للمواصفات لإثبات استقرار أداء الجهاز؛ بل يلزم إجراء اختبارات متكررة للحصول على مرجع أكثر موثوقية.
قم بتسجيل الأبعاد الفعلية لكل عينة، مع التأكد من فحص سماكات وأطوال قطع تمثيلية للصفائح. قارن النتائج بمعايير التفاوت المسموح بها وطرق الفحص المتفق عليها.
بالنسبة للشركات المصنعة التي تنتج ألواح الخزائن أو قطع الصفائح المعدنية الدقيقة، تُعد قابلية التكرار أمرًا بالغ الأهمية. كما أن الاتساق في أبعاد القطع يساعد أيضًا في تقليل الحاجة إلى إجراء تعديلات تصحيحية خلال المراحل اللاحقة، مثل الثني واللحام والتجميع.
9. ما الذي يجب على المشترين الأوروبيين التحقق منه خلال اختبار القبول في المصنع (FAT)؟
قبل شراء آلة قص هيدروليكية من نوع «الغيلوتين»، اطلب إجراء اختبار القبول في المصنع (FAT) واحصل على الوثائق المكتوبة ذات الصلة. يجب أن تكون المواد المستخدمة في الاختبار ممثلة لتلك التي ستستخدمها في عملية الإنتاج الفعلية.
يرجى مطالبة الشركة المصنعة بتوفير ما يلي:
- طراز الآلة وتكوينها الفني.
- درجة جودة المادة والسماكة المقاسة.
- إعدادات الخلوص بين الشفرات وزاوية القطع.
- ضبط المقياس الخلفي وطول القطع الفعلي.
- أبعاد العينة بعد القطع الأولي.
- نتائج فحص الاستقامة وجودة الحواف.
- صور فوتوغرافية ومقاطع فيديو لتجربة القطع.
- سجلات الفحص النهائي.
يجب تحديد معايير القبول قبل إجراء الاختبار لتجنب أي سوء فهم فيما يتعلق بدقة القطع، وقدرات معالجة المواد، وجودة المنتج النهائي.
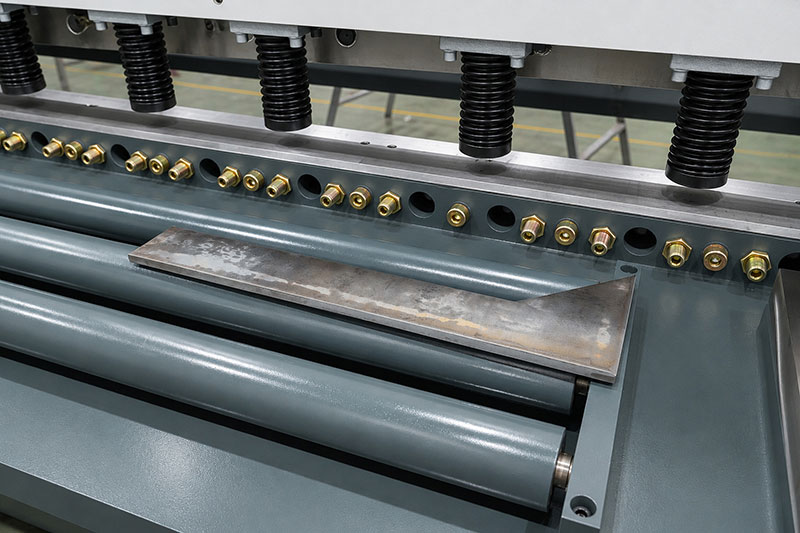
10. الفحص النهائي: هل الآلة جاهزة للإنتاج؟
ينبغي أن يُثبت نجاح فحص القطع الأولي أكثر من مجرد القدرة الأساسية على القطع؛ فأنت بحاجة إلى دليل على أن الآلة قادرة على معالجة المواد الخاصة بك وفقًا لمتطلبات الأبعاد والجودة المتفق عليها.
قبل إطلاق الإصدار الإنتاجي، تأكد من:
- السعة المادية مناسبة.
- طول القطع مطابق للرسم.
- يتم ضبط موضع المقياس الخلفي بشكل ثابت.
- تستوفي حواف القطع المتطلبات المتفق عليها.
- يُعتبر التوازي والتسطيح مقبولين.
- تعمل أجهزة السلامة بشكل صحيح.
- سجلات التفتيش كاملة.
يجب أن يتماشى القرار النهائي مع معايير القبول المعتمدة وإجراءات التشغيل التي حددها المصنع.
اختر آلة قص هيدروليكية من نوع المقصلة وفقًا لخصائص قطعك الفعلية
عند اختيار آلة قص هيدروليكية من نوع المقصلة، لا يكفي الاكتفاء بمقارنة السماكة القصوى وطول القص فحسب. بل يجب أيضًا مراعاة عوامل مثل درجة جودة المادة، وأبعاد قطعة العمل، وجودة القص المطلوبة، وتكرار عمليات القص.
يمكن أن تساعدك شركة MIHARMLE في تقييم وتحديد التكوين المثالي لآلة القص الخاصة بك بناءً على متطلبات الإنتاج الخاصة بك.
يرجى تزويدنا بتفاصيل تتعلق بنوع المادة، وسماكة الألواح، وطول القطع، ورسومات المعالجة، وأي تفاوتات مطلوبة.
سيقوم فريقنا الهندسي بتقديم توصيات بشأن آلة القص الهيدروليكية من نوع «الغيلوتين» الأكثر ملاءمة لاحتياجاتكم، كما سيناقش معكم متطلبات عمليات القص التجريبية الأولية.
آلات القص الهيدروليكية من نوع «الغيلوتين» من MIHARMLE — طلب تقديم عرض تقني.