

تُعد دقة المعدات جوهر عملية التصنيع. فحتى أدنى خطأ في الدقة في آلات مثل مكابس الثني يمكن أن يتسبب في خسارة شركتك لآلاف الدولارات من الإيرادات.
تشير دقة آلات الثني إلى مدى دقة هذه الآلة الصناعية في إجراء عمليات الثني والزوايا والأشكال المطلوبة في الصفائح المعدنية. يعتمد المصنعون بشكل كبير يوميًا على مكابس الثني للحصول على نتائج متسقة ودقيقة، وذلك لأنها تؤثر على الإنتاج وجودة المنتج. وتذكر أن الدقة لا تقتصر فقط على مظهر المنتج النهائي. فمع وجود عدد هائل من الشركات المصنعة في السوق التي توفر قطع غيار دقيقة، يمكن أن يؤثر ذلك على قدرتك التنافسية في السوق وصورة علامتك التجارية.
ومع ذلك، فإن تحقيق عملية ثني عالية الجودة يتطلب عدة عوامل أساسية. اليوم، في هذا المقال، سنناقش جميع العوامل التي تؤثر على دقة مكابس الثني، وأنواع المكابس المختلفة ومستويات دقتها، وكيفية قياسها. علاوة على ذلك، سنتعمق في التقنيات المستخدمة لتحسين دقة مكابس الثني. لذا، دعونا نبدأ أولاً بالأساسيات.
ما هي دقة مكبس الثني؟

تُعرَّف دقة آلة الثني بالضغط بأنها مقياس مدى دقة تشكيل الانحناءات والزوايا وفقًا للمواصفات المقصودة. ويتجاوز هذا المفهوم مجرد زاوية الانحناء النهائية، ليشمل أيضًا تحديد الموضع، وتوحيد نصف قطر الانحناء، وقابلية تكرار الانحناءات عبر دورات تشغيل متعددة.
تؤدي الدقة العالية لآلة الثني إلى تقليل هدر المواد والحاجة إلى إعادة التصنيع المكلفة. ويؤدي ذلك إلى ملاءمة موثوقة أثناء التجميع، وهو أمر بالغ الأهمية في التصنيع الحديث. ومن الناحية العملية، يمكن لآلة الثني أن توفر دقة في زاوية الثني في حدود ±0.5°. وعادةً ما يحافظ نظام تحديد الموضع الخطي على تفاوت مقبول يتراوح بين ±0.1 و0.2 مم لحركة المقياس الخلفي والمكبس.
هناك عنصران رئيسيان يؤثران على دقة مكبس الثني: المعلمات الداخلية (للآلة) والعوامل الخارجية.
تشمل معلمات الآلة اختلال محاذاة الأداة، وعدم دقة المقياس الخلفي، والتحكم في القوة. أما تآكل الأداة ومشاكل ارتداد المادة فهي عوامل خارجية تؤدي إلى عدم دقة أبعاد الثني.
الفرق بين الدقة والإحكام
عندما نتحدث عن مكابس الثني، قد يخلط بعض الناس بين الدقة والإحكام. ورغم أن هذين المصطلحين مرتبطان ببعضهما، إلا أنهما يحملان معاني مختلفة.
تقيس الدقة مدى مطابقة الانحناءات للمواصفات المطلوبة. أما الدقة التشغيلية فتتعلق بقدرة الآلة على تكرار تلك الانحناءات بشكل متسق. تنتج آلة الثني ذات الدقة العالية انحناءات تتطابق بشكل وثيق مع الزاوية المبرمجة. وفي الوقت نفسه، تنتج الآلة ذات الدقة التشغيلية قطعًا متعددة ذات أبعاد متماثلة تقريبًا. لنأخذ مثالاً على مكبس ثني ينتج باستمرار انحناءات بزاوية 89.8° عندما يتم برمجته على 90°. وهذا يدل على دقة عالية ولكن دقة أقل.
العوامل الرئيسية التي تؤثر على دقة مكابس الثني
جودة الآلات وصيانتها
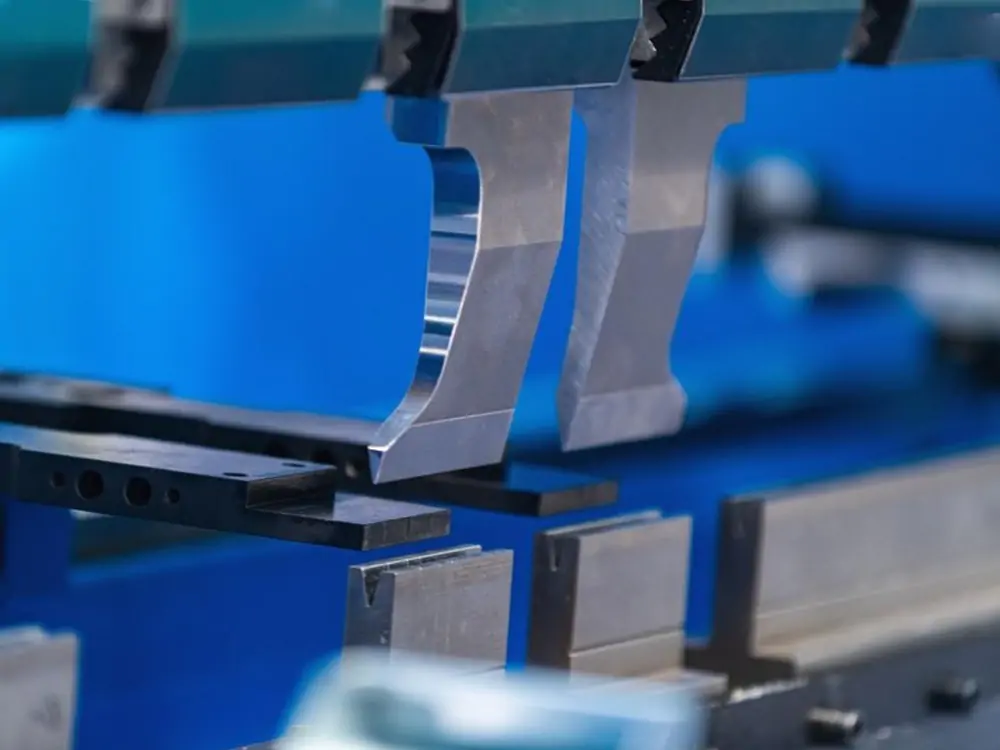
تعد جودة الماكينة وصيانتها من العوامل الرئيسية التي تؤثر على الدقة. وتشمل الشروط العامة وجود قاعدة متينة، وإطار صلب، ومحاذاة الكبش؛ فكل هذه العوامل تسهم في دقة مكابس الثني. كما أن الفحص اليومي والمعايرة الصحيحة للماكينة يحافظان على دقة تحديد المواقع.
جودة الأدوات
تؤثر المواد المستخدمة في صناعة الأدوات، مثل المثاقب والقوالب، على اتساق نصف قطر الانحناء ودقة الزاوية عبر دورات الإنتاج المختلفة. وتساهم مواد الأدوات عالية الجودة والمعالجة الحرارية المناسبة في إطالة عمر الأدوات مع الحفاظ على ثبات الأبعاد. وقد يؤدي استخدام الأدوات البالية إلى حدوث أخطاء في الدقة.
أنواع المواد
تختلف استجابة المواد باختلافها في عمليات الثني. ويؤثر التباين في السماكة والتركيب والقوة على دقة آلات الثني. وعند استخدام مواد متجانسة، يتحقق دقة زوايا الثني النهائية.
مهارات المشغل
تعد خبرة ومهارات المشغلين عاملاً مهمًا. يجب أن يتمتع المشغلون بفهم عميق لإجراءات الإعداد الصحيحة. بالإضافة إلى ذلك، فإن إتقان تقنيات مناولة المواد وأساليب حل المشكلات يمكن أن يؤدي إلى زيادة الدقة.
العوامل البيئية
تؤثر تقلبات درجة الحرارة على أبعاد الآلة وخصائص المواد على حد سواء أثناء عمليات الثني. كما أن الاهتزازات الصادرة عن المعدات المجاورة قد تؤثر سلبًا على دقة القياس وأداء التحكم بالكمبيوتر (CNC).
أنواع مكابس الثني – ودقتها
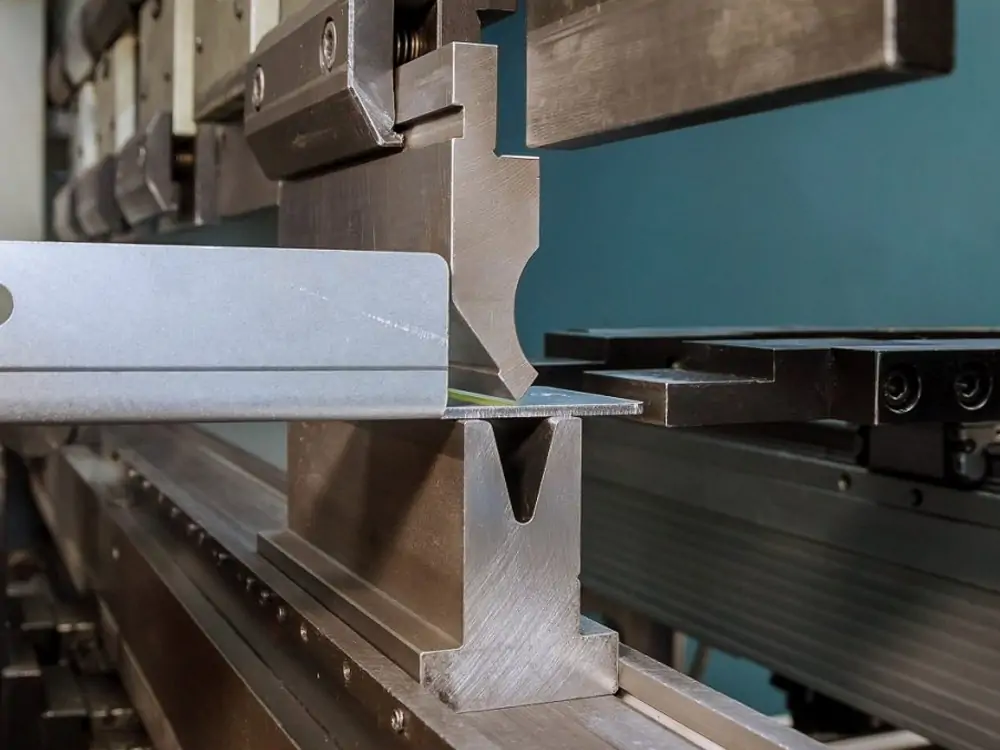
تتوفر مكابس الثني بعدة أنواع. ويقدم كل نوع مستويات دقة مختلفة. وتؤثر طريقة عملها على دقة عمليات الثني.
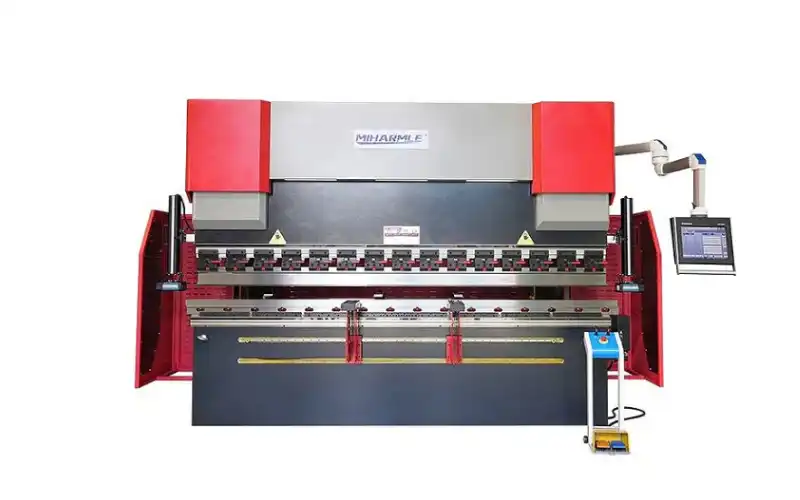
آلات ثني الصفائح بالتحكم الرقمي (CNC)
آلات ثني الصفائح بالتحكم الرقمي (CNC) تُعد إحدى الإصدارات المتطورة لآلات الثني. فهي تستخدم أنظمة يتم التحكم فيها بواسطة الكمبيوتر لبرمجة عمليات الثني. ولهذا السبب يمكنها تحقيق دقة تصل إلى بضعة أجزاء من الألف من البوصة. وتساعد العملية الآلية في تحقيق زوايا ثني متسقة طوال عملية الإنتاج. ويمكن لهذه الآلات ضبط عمق المكبس ومقاييس الخلفية متعددة المحاور لوضع قطع العمل بدقة تكرارية استثنائية.
تتمتع مكابس الثني التي تعمل بتقنية التحكم الرقمي (CNC) بميزات أكثر تطوراً. وتشمل هذه الميزات نظام تقويس تلقائي وميزة تعديل قياس الزاوية أثناء العملية. ويؤدي ذلك إلى تحسين الاتساق عبر المواد المختلفة والسماكات المتنوعة.
تقلل الأنظمة المتكاملة التي تعمل بتقنية التحكم الرقمي (CNC) من احتمالية وقوع أخطاء بشرية، حيث إنها مزودة بأنظمة تغذية راجعة رقمية. وعندما يكتشف النظام أي تباينات، فإنه يقوم بإجراء تصحيحات فورية. وهذا يضمن الاتساق والدقة اللازمين لعمليات الثني المعقدة.
مكابس الثني الهيدروليكية
بالنسبة لعمليات الثني الشاقة،, مكابس ثني هيدروليكية هي الخيار الأمثل. فهي قادرة على إجراء عمليات ثني دقيقة للمواد السميكة والدفعات الكبيرة. تعمل مكابس الثني الهيدروليكية باستخدام أنظمة السوائل المضغوطة. وتشمل هذه الأنظمة أسطوانات متزامنة تضمن توزيعًا متساويًا للضغط على طول خط الثني.
وهي مدمجة مع أنظمة التحكم CNC. وتقوم هذه الأنظمة بالتحكم في حركة المكبس بدقة. كما تضمن المراقبة الإلكترونية للضغط الحفاظ على قوة ثباتية ثابتة طوال دورة الثني.
تتطلب هذه الأنواع من آلات ثني الصفائح صيانة دورية للسوائل الهيدروليكية. كما تتطلب معايرة دقيقة لضمان دقة طويلة الأمد.
مكابس ثني ذات محرك مؤازر
تقضي أنظمة السيرفو على مشاكل التراخي المرتبطة بمحركات التروس التقليدية. وتوفر تقنية التوصيل المباشر تحديدًا دقيقًا للموضع دون أي أخطاء. وتشتمل هذه الأنظمة على نظام للتحكم في السرعة، حيث تتغير السرعة بسلاسة، مما يساعد على تدفق المواد بسهولة أكبر أثناء عملية الثني.
تستجيب المحركات المؤازرة لإشارات التحكم. وأثناء عمليات الثني، يقوم النظام بالضبط تلقائيًا في الوقت الفعلي. وتوفر مستشعرات الموضع عالية الجودة معلومات رجعية دقيقة لتحقيق التكرار الأمثل. وعادةً ما تتميز وحدات التحكم المؤازرة الذكية بخاصية مدمجة للتحكم في الاهتزازات، مما يساعد في الحصول على ثنيات نهائية دقيقة.
مكابس ثني كهربائية
تعمل المحركات المؤازرة على تحريك المكبس في مكابس الثني الكهربائية. وتوفر هذه المحركات تحكمًا دقيقًا للغاية في تحديد المواقع. ويستجيب النظام فورًا للأوامر الصادرة عن وحدة التحكم. ويقضي هذا التصميم على العوامل المتغيرة التي قد يسببها السائل الهيدروليكي.
تحقق الأنظمة الكهربائية دقة استثنائية في تحديد المواقع. ولا تستهلك المحركات المؤازرة الطاقة إلا أثناء عملية الثني الفعلية. وهذا يقلل من استهلاك الطاقة بنسبة تصل إلى 50% مقارنةً بالأنظمة الهيدروليكية. وتقدم المحركات أداءً ثابتًا بغض النظر عن التغيرات في درجة حرارة الغرفة.
وتشمل المزايا الرئيسية الدقة العالية والتكرار الممتاز. وتظل تكاليف التشغيل منخفضة نظرًا لعدم وجود سوائل هيدروليكية تتطلب صيانة. كما تظل بيئة العمل أكثر هدوءًا أثناء التشغيل. وتساهم أوقات الاستجابة السريعة في تحسين سرعة الإنتاج دون المساس بالدقة.
مكابس ثني يدوية
تتطلب مكابس الثني اليدوية مشغلين ماهرين لضمان عملها بشكل سليم. وتحدد مهارة العامل مدى دقة عمليات الثني الناتجة. وتُعد هذه الآلات الأنسب للأعمال الصغيرة وعمليات الثني البسيطة. وتستخدم العمليات اليدوية أدوات وأجهزة قياس أساسية لإعدادها.
تختلف النتائج بناءً على قدرة مشغل الآلة على وضع قطعة العمل وإعادة وضعها. ويتطلب الثني الدقيق مشغلين مدربين يفهمون سلوك المعادن.
هناك بعض التحديات المرتبطة بهذه الآلات، حيث إنها تُشغَّل يدويًّا. فهي تستغرق وقتًا أطول مقارنةً بالآلات الأوتوماتيكية. بالإضافة إلى ذلك، يصبح إنشاء انحناءات حادة بدقة عالية أمرًا أكثر صعوبة. وقد تؤدي أدوات التحكم اليدوية إلى نتائج مختلفة في كل مرة. ويجب على العمال الحفاظ على جودة ثابتة من خلال مهاراتهم الخاصة. وتحتاج هذه الآلات إلى وقت أطول لإنجاز المهام الصعبة مقارنةً بالآلات الأوتوماتيكية.
قياس دقة مكبس الثني
قياس الزوايا
يهدف قياس الزاوية إلى التحقق من مطابقة الانحناءات للمواصفات المبرمجة. وهو إحدى الطرق الأكثر شيوعًا للتحقق من دقة قطعة العمل المنحنية. وهناك عدة أدوات تساعد في قياس الزاوية، وهي كما يلي:
- توفر أجهزة قياس الزوايا الرقمية قراءات سريعة ودقيقة.
- تُعد مناقل الزوايا الدقيقة أداة فعالة للتحقق اليدوي من زوايا الانحناء.
- توفر أنظمة قياس الزوايا التي تعمل بالليزر معلومات في الوقت الفعلي أثناء عملية الثني.
يمكن لنظامهم الكشف عن انحرافات صغيرة تصل إلى 0.1 درجة. وعادةً ما تسمح معايير الصناعة بنطاقات تفاوت تتراوح بين ±0.5 درجة و±1 درجة.
قياس الأبعاد
تتضمن عمليات فحص دقة الأبعاد التحقق من أطوال الحواف والقياسات الخطية. وأدوات قياس الأبعاد هي:
- توفر الفرجار إمكانيات القياس الأساسية لمعظم التطبيقات.
- توفر آلات القياس المنسقة (CMMs) قراءات أبعاد دقيقة ومتسقة.
فحص استواء طاولة العمل
يؤثر استواء الطاولة بشكل كبير على دقة الانحناء في قطع العمل الطويلة. وتساعد المسطرة ومقياس السماكة في الكشف عن مشاكل الانحراف. وقد تؤدي الانحرافات الصغيرة إلى تباينات في الزاوية.
تحدد المعايير الوطنية حدود التفاوت المسموح بها في الاستواء لأطوال الطاولات المختلفة. بالنسبة للطاولة التي يبلغ طولها 3200 مم، يجب أن يظل الاستواء في حدود 0.08 مم وفقًا للمعيار GB/T14349-2011. ويمكن أن يؤدي الانحراف الطولي البالغ 0.06 مم على طول 3200 مم إلى تباين في الزاوية يبلغ حوالي 0.17 درجة.
قياس قابلية التكرار
تُثبت اختبارات التكرار ثبات الأداء في ظل ظروف متطابقة. وتُظهر عمليات الثني المتعددة على مواد متطابقة اتساق أداء الآلة. وتقوم آلات الثني التي تعمل بالتحكم الرقمي (CNC) برصد هذه القياسات تلقائيًا بواسطة نظام متطور.
يتضمن الاختبار إجراء عمليات ثني متعددة وقياس كل نتيجة. وتشير الاختلافات بين التجهيزات المتطابقة إلى وجود مشكلة في قابلية التكرار. وتؤدي قابلية التكرار العالية إلى خفض معدلات الخردة وتحسين الإنتاجية.
كيف يمكن تحسين دقة مكبس الثني؟
إعداد الآلة ومعايرتها
- ابدأ بإعداد دقيق. تحقق من الإطار ومحاذاة الكبش وموضع المقياس الخلفي. حافظ على محاذاة هذه العناصر لتجنب الانحراف.
- ثم، تأكد من أن الطاولة مستوية لمنع حدوث تغيرات في الزاوية على طول الأجزاء الطويلة. قم بمعايرة النظام الهيدروليكي لضمان ثبات الضغط.
- وأخيرًا، استخدم تقنية التوجيه الديناميكي لتعويض انحراف الماكينة. وهذا يضمن توحيد زوايا الانحناء في جميع أنحاء قطعة العمل بأكملها.
اختيار الأدوات وصيانتها
- اختر فتحات القوالب التي تتناسب مع المادة وسماكتها. فالأدوات الحادة توزع الضغط بالتساوي وتشكل نصف قطرًا سلسًا.
- استبدل القوالب والمثاقب البالية أو ذات الجودة الرديئة قبل أن تنخفض الجودة. تحقق من محاذاة الأدوات بشكل متكرر وسجل حالة الأدوات والتغييرات التي تطرأ عليها.
مناولة المواد
- قم بتنظيف الألواح قبل ثنيها. قم بقياس السُمك في عدة نقاط لتحديد الاختلافات.
- قم بدعم الأجزاء الطويلة أثناء وضعها في موضعها. ضع في اعتبارك اتجاه الألياف لتقليل حدوث الشقوق. حافظ على درجة حرارة ثابتة للمادة لضمان ثبات الانحناءات.
التكنولوجيا المتطورة
- استخدم قياس الزوايا في الوقت الفعلي للحصول على ردود فعل فورية. دع برامج التحكم الرقمي (CNC) تتخلص من أخطاء الإعداد.
- اعتمد على أجهزة القياس الخلفية الآلية لتقليل أخطاء تحديد الموضع. استخدم نظام القياس بالليزر لإجراء تعديلات سريعة ودقيقة أثناء عملية الثني.
تدريب المشغلين
- تدريب المشغلين على التعرف على سلوك المواد وتحديد مشكلات الدقة على الفور. وتساعد المهارات الجيدة في الإعداد على تقليل الحاجة إلى التجربة والخطأ.
- تعلّم طرق القياس الصحيحة وكيفية التحكم في الارتداد. تتطلب المواد المختلفة تعديلات مختلفة، لذا فإن الممارسة تؤدي إلى نتائج موثوقة.
الخلاصة
الآن بعد أن قرأت المقال، أصبحت لديك فكرة عن دقة مكابس الثني. فهي عامل أساسي في تحقيق النجاح في صناعة تصنيع المعادن اليوم. توجد أنواع متنوعة من آلات مكابس الثني في السوق. وتتميز كل منها بمستويات دقة مختلفة، مما يتيح لك اختيار المعدات التي تناسب احتياجات عملك على أفضل وجه. لكن عملية الثني المتسقة والدقيقة تتطلب صيانة الماكينة والتعامل السليم معها. لذا، فإن المشغلين المهرة يتخذون قرارات حاسمة تؤثر بشكل مباشر على جودة الثني. وهناك طرق محددة لقياس دقة مكابس الثني وتحسينها. وستؤدي استراتيجيات التحسين إلى تقليل معدلات الخردة وزيادة رضا العملاء. باختصار، يعتمد النجاح على التعامل مع الدقة كنظام متكامل وليس كمكونات فردية.