

Czym jest blacha?
Blacha otacza nas wszędzie – w budynkach, pojazdach, urządzeniach i nie tylko. Ale co dokładnie zalicza się do tej kategorii cienkich, wszechstronnych wyrobów metalowych? Blacha to metal uformowany w bardzo cienkie arkusze i płaskie elementy.
Produkcja blach obejmuje przedsiębiorstwa stosujące procesy przemysłowe, takie jak walcowanie i ciągnienie, w których płyta przechodzi przez szereg polerowanych pras walcowych. Do rodzajów blach zaliczają się stal, aluminium, miedź, cyna, tytan oraz stopy.
Jak powstaje blacha stalowa?
Blacha stalowa przechodzi złożony proces przemysłowy, aby uzyskać odpowiednią grubość i elastyczność. Producenci rozpoczynają od podgrzania grubych płyt stalowych do temperatury ponad 1700°F w ogromnych piecach. Następnie automatyczne walce przepuszczają rozgrzaną stal przez szereg stanowisk zgrubnych, z których każde zapewnia mniejsze grubości niż poprzednie.
Blachy stalowe, rozciągnięte na cienkie pasy, przechodzą przez dodatkowe stanowiska wykańczające. Odbywa się to za pomocą polerowanych walców, które ściskają blachy w celu zmniejszenia ich grubości, jednocześnie wygładzając powierzchnie. W wyniku wielu przejść grubość blachy 90% zmniejsza się o ponad 90%.
Na koniec blachy są schładzane strumieniami wody lub oleju w celu utrwalenia ich wytrzymałości. Tymczasem zautomatyzowane nawijarki zwijają blachy w rolki, co ułatwia ich obsługę i transport. Elastyczna blacha stalowa w rolkach znajduje zastosowanie w produkcji samochodów, sprzętu AGD, mebli oraz materiałów budowlanych.
Świat obróbki blachy
Techniki obróbki blachy obejmują różne procesy, zwłaszcza te związane z przekształcaniem blachy w gotowe wyroby. Materiały wykorzystywane w procesie produkcji blachy to między innymi stal, stal nierdzewna, aluminium, cynk i miedź. Grubość blachy waha się od 0,006 do 0,25 cala.
Techniki obróbki blachy oferują wiele korzyści przy wytwarzaniu elementów pustych w środku lub płaskich. Okazują się one bardziej opłacalne w porównaniu z innymi procesami, takimi jak odlewanie i obróbka CNC. Szybka produkcja pozwala również na wytwarzanie elementów szybciej niż w przypadku alternatywnych metod, przy jednoczesnym zminimalizowaniu strat materiałowych.
Branże korzystające z obróbki blachy obejmują szeroki zakres. Należą do nich między innymi przemysł motoryzacyjny i lotniczy, a także budownictwo i produkcja sprzętu AGD. Wśród wytwarzanych produktów znajdują się karoserie pojazdów, skrzydła samolotów, systemy kanałów wentylacyjnych oraz bębny pralek.
Procesy obróbki blach
Procesy obróbki blach polegają na usuwaniu określonych materiałów w celu uzyskania określonych kształtów. Jest to technika obróbki odejmującej. Procesy te są analogiczne do frezowania CNC oraz procesów realizowanych na maszynach do obróbki blach. Polegają one na odcinaniu nadmiaru materiału z półfabrykatu.
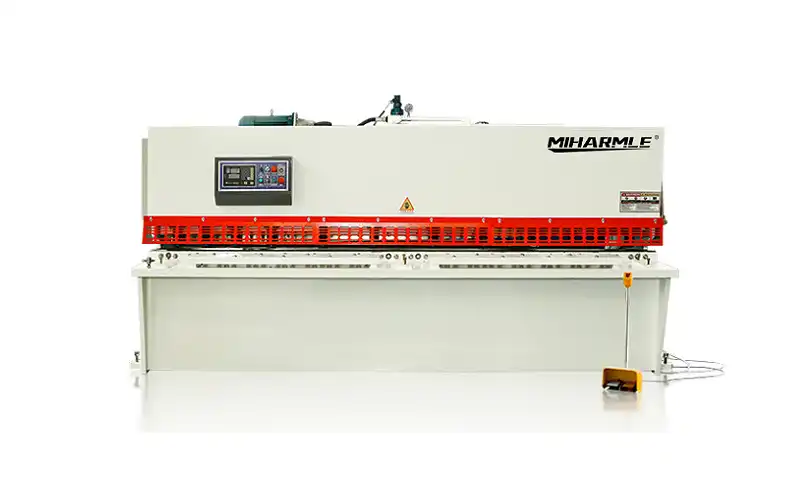
Cięcie blach służy do przygotowania wyprofilowanych półfabrykatów do operacji obróbki plastycznej, takich jak gięcie czy tłoczenie. Pomaga to w zachowaniu dokładnych tolerancji wymiarowych, które mają kluczowe znaczenie dla prawidłowego montażu. Do typowych metod cięcia blach należą:
1. Cięcie laserowe
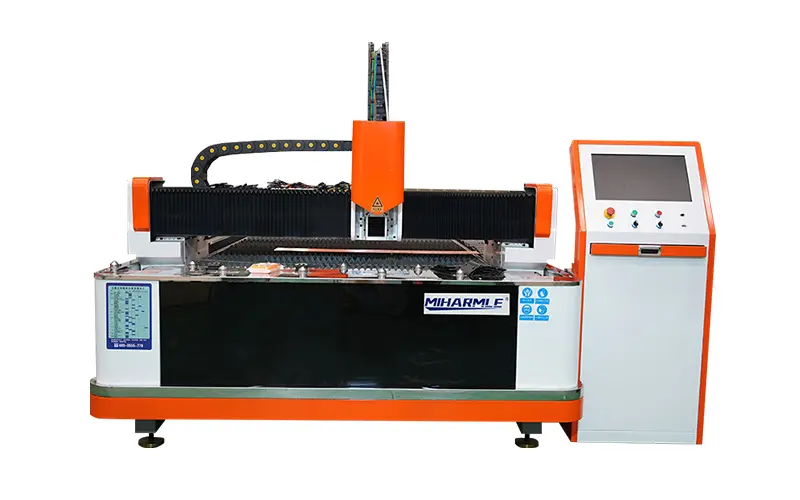
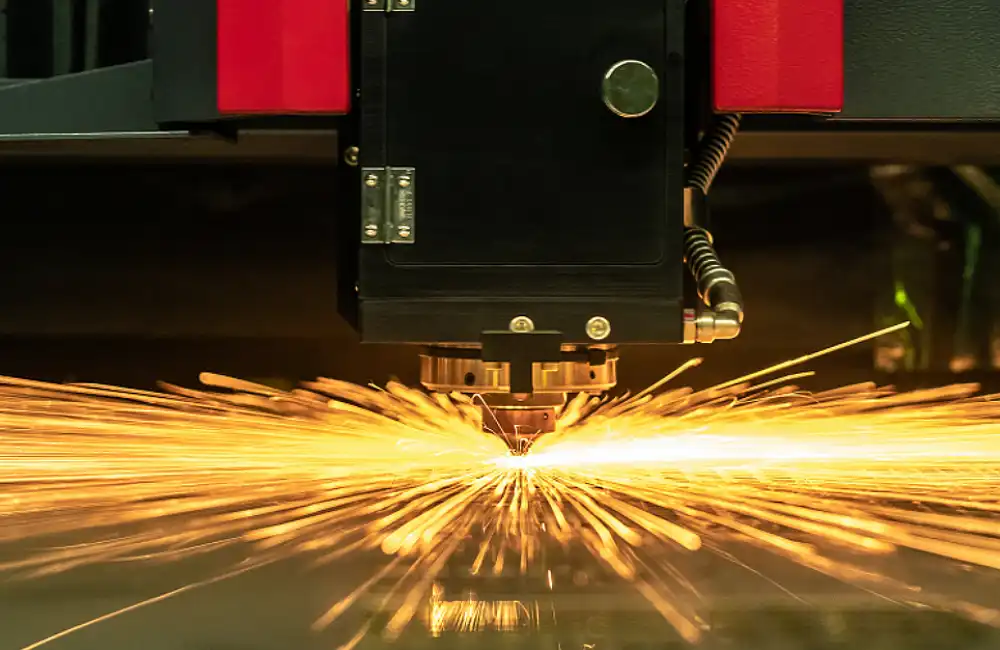
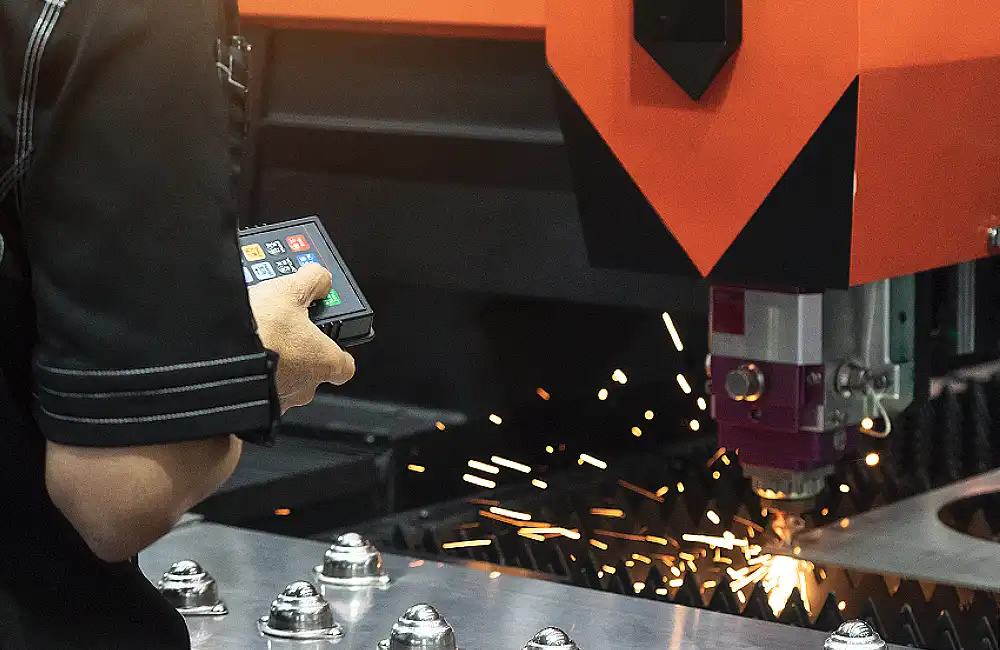
Cięcie laserowe wykorzystuje wiązkę lasera o dużej mocy, sterowaną za pomocą systemu CNC. Pozwala to na cięcie blach z imponującą dokładnością i wydajnością. Cięcie laserowe doskonale sprawdza się przy szybkim cięciu cieńszych blach o grubości od 0,5 do 1,5 mm.
Równoległe promienie światła laserowego padają na niewielką powierzchnię blachy. Rozgrzewają ją do temperatury topnienia, wycinając wąskie nacięcia na całej głębokości materiału. Cięcie laserowe pozwala również uniknąć nadmiernego przenoszenia ciepła do otaczających obszarów. Zapobiega to wypaczaniu się materiału, zapewniając jednocześnie precyzyjne kształty, których nie da się uzyskać wyłącznie za pomocą obróbki mechanicznej. Kliknij, aby wyświetlić różne typy urządzeń MIHARMLE maszyny do cięcia laserowego.
2. Cięcie strumieniem wody
Jest to alternatywa dla energii laserowej. Polega na cięciu blach za pomocą strumienia wody pod wysokim ciśnieniem lub płynu ściernego. Strumienie wodne mają istotne zalety przy cięciu blach o niższej temperaturze topnienia. W przeciwnym razie blachy uległyby odkształceniu pod wpływem intensywnego ciepła wytwarzanego w procesach plazmowych lub laserowych.
Wąski strumień wody o dużej prędkości powoduje erozję mechaniczną. Producenci często dodają do strumienia twarde cząstki ścierne, takie jak ziarno węglika krzemu.
Cięcie strumieniem wody sprawdza się szczególnie dobrze w przypadku cięcia metali o mniejszej twardości, takich jak aluminium. Ma ono również zalety w przypadku materiałów kompozytowych, kamienia, szkła i materiałów ogniotrwałych. Cięcie strumieniem wody nie powoduje uszkodzeń termicznych, a ponadto nie wytwarza toksycznych oparów ani dymu.
3. Cięcie plazmowe
Cięcie plazmowe polega na przepuszczeniu silnego prądu elektrycznego przez medium przewodzące. Wykorzystuje się w tym celu sprężone powietrze lub gazy obojętne, co pozwala uzyskać wiązkę plazmy o dużej energii. Skoncentrowany łuk plazmowy topi i usuwa blachę. Dzięki temu ten termiczny proces cięcia pozwala z łatwością przecinać blachę.
Opływowe ręczne palniki plazmowe wykorzystują wbudowane sprężarki powietrza. Z kolei większe systemy plazmowe sterowane numerycznie (CNC) oferują zautomatyzowane sterowanie wieloosiowe. Chociaż cięcie plazmowe CNC jest szybsze, nie zapewnia tak wyjątkowej dokładności jak cięcie laserowe. Niemniej jednak zapewnia ono odpowiednią precyzję dla różnych zastosowań. Intensywność wiązek plazmowych zapewnia wąskie strefy wpływu ciepła podczas cięcia, co minimalizuje wypaczenia. Jednak ciepło powoduje również, że krawędzie są bardziej szorstkie niż w przypadku procesów laserowych lub strumieniowo-wodnych.
Do typowych procesów cięcia blach należą:
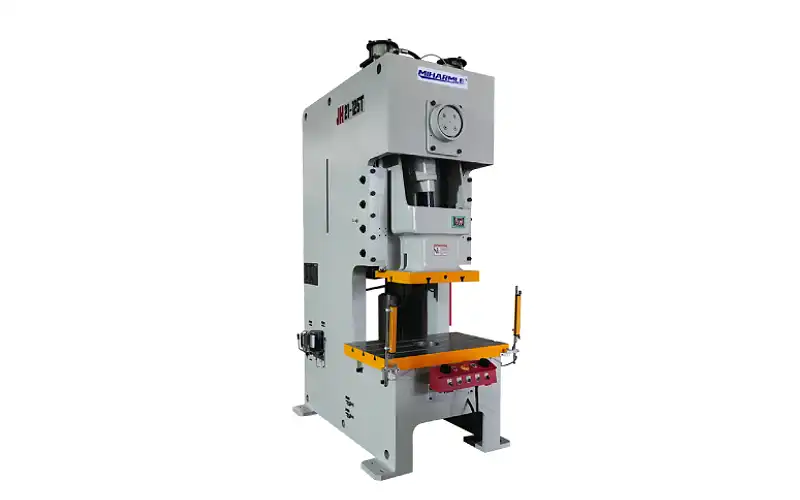
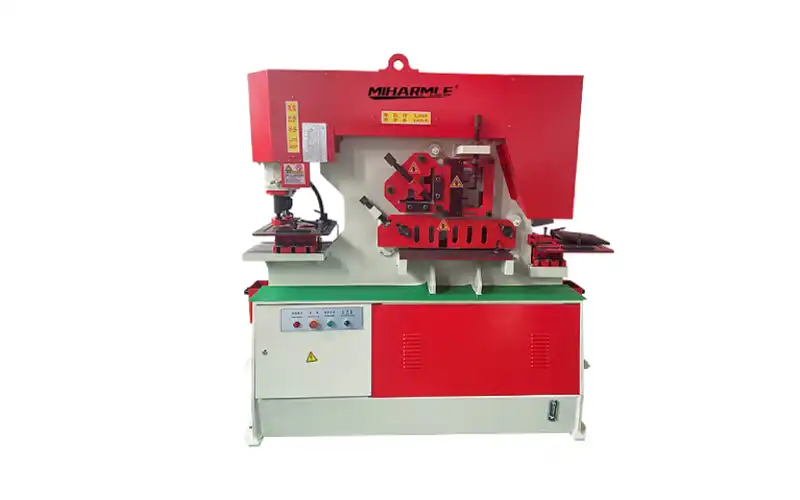
- Wykrawanie – Wykrojniki pozwalają uzyskać równe otwory. Technika ta znajduje zastosowanie przy montażu elementów mocujących, prowadzeniu przewodów lub zapewnianiu wentylacji dzięki wykorzystaniu wymiennych zestawów wykrojników i matryc. Prasy wykrawające z rewolwerem sterowane numerycznie (CNC) automatyzują proces wykrawania otworów. Przeglądaj wszystkie Prasy mechaniczne CNC firmy MIHARMLE.
- Wykrawanie – Operacje wykrawania polegają na wycinaniu wewnętrznych fragmentów blachy. W ten sposób powstaje zewnętrzny kontur, który może służyć jako półfabrykat do dalszego formowania lub jako gotowa, wycięta część.
- Wykrawanie – polega na wycinaniu niestandardowych kształtów zewnętrznych z blachy.
Nacięcie – Wycina kształty wewnątrz, pozostawiając połączone wypustki. Materiał jest przy tym całkowicie usuwany. - Perforowanie – polega na wykorzystaniu rzędów matryc perforujących w celu wykonania wielu rozmieszczonych w określonych odstępach otworów w blasze.
- Wycinanie punktowe – polega na wykonywaniu niewielkich, stopniowych nacięć za pomocą stempla i matrycy. Pozwala uzyskać łagodne krzywe, okręgi i nieregularne kształty. Nie nadaje się do stosowania z większymi narzędziami do wycinania lub przebijania.
- Kształtowanie – Narzędzia do kształtowania, takie jak frezy, nadają krawędziom arkuszy odpowiedni kształt. Proces ten może również przebiegać poprzez stopniowe ścieranie, a nie jednorazowe odcięcie.
Procesy odkształcania blach
Proces obróbki blach obejmuje również stosowanie technik powodujących znaczne odkształcenia. Należą do nich takie procesy, jak gięcie, rozciąganie, tłoczenie oraz inne metody zmiany kształtu półfabrykatów blaszanych.
Odkształcanie pozwala uzyskać skomplikowane kształty, których nie da się uzyskać wyłącznie poprzez cięcie. Pozwala ono również zminimalizować ilość odpadów w stosunku do objętości materiału. Procesy obróbki blachy polegające na odkształcaniu obejmują:
1. Formowanie na prasie krawędziowej
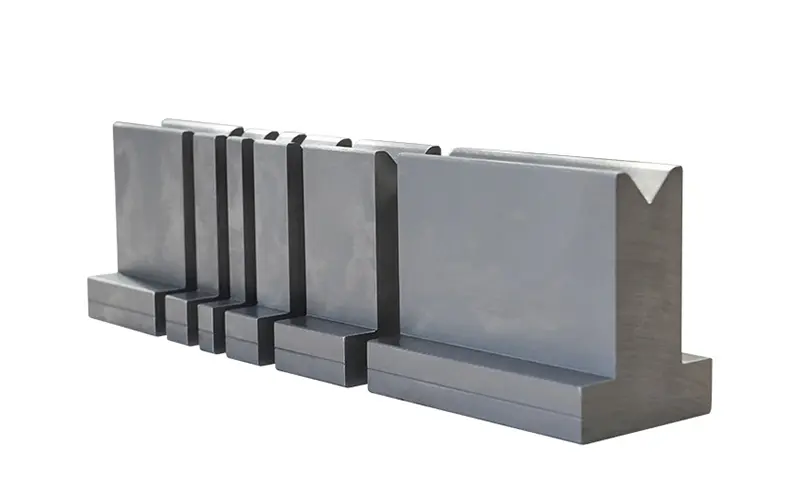
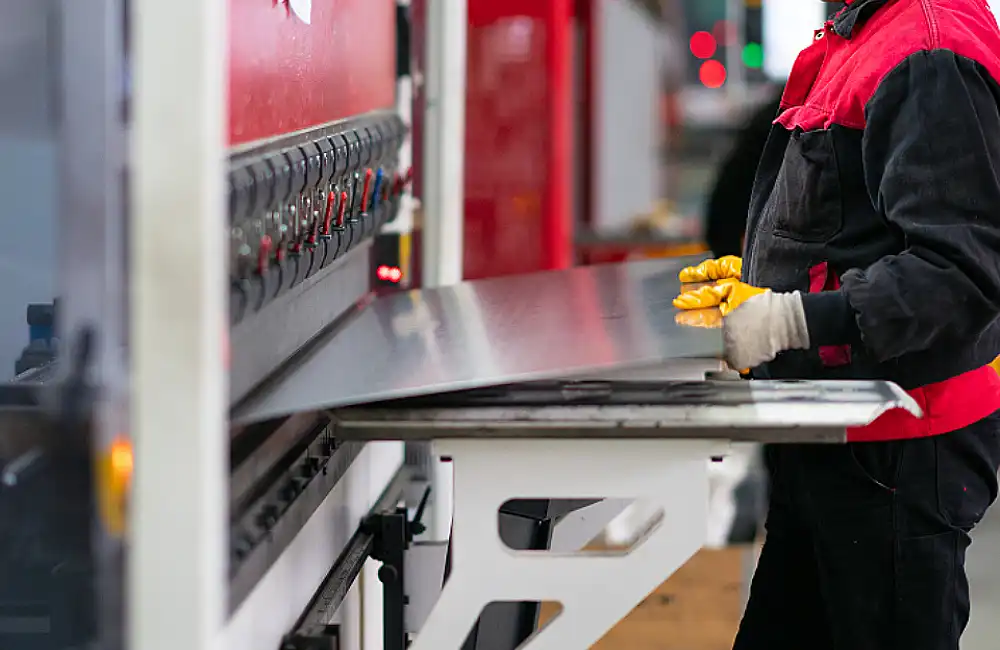
Najpopularniejsza technika gięcia blach. Polega na wykorzystaniu ciężkich pras krawędziowych do wykonywania precyzyjnych gięć kątowych w blachach o grubości do 0,25 cala. Większy stół maszyny do formowania oraz wysoki, pionowy suwak mieszczą stempel w kształcie litery V. Blachy są podawane do prasy przez operatorów lub roboty.
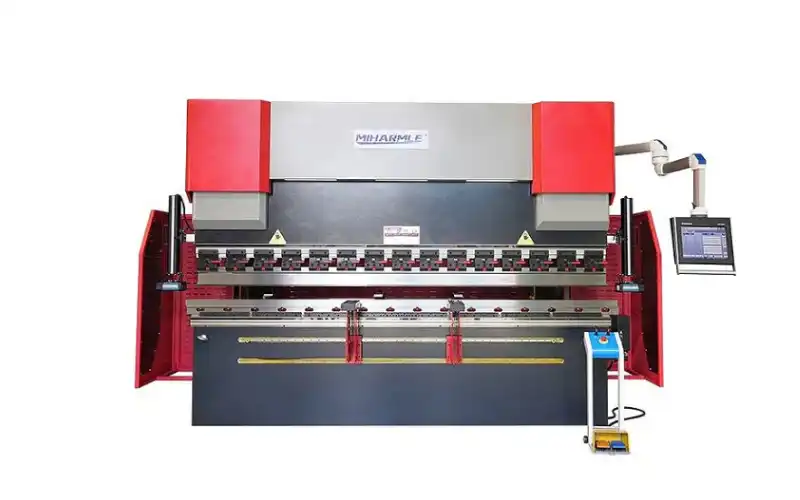
Następnie tłok wywiera skupioną siłę, dociskając stempel do metalu. Tworzy to ostry kształt litery V, gdy stempel wnika głębiej w wnękę matrycy poniżej. Typowe kąty gięcia sięgają nawet 120 stopni. Jednak w przypadku skomplikowanych, dwuetapowych zagnieceń kąt ten może zbliżyć się do 180 stopni przy zastosowaniu wystarczającej siły tłoczenia. Zobacz wszystkie produkty MIHARMLE prasa krawędziowa.
2. Hydroformowanie
Podobnie jak w przypadku pras krawędziowych, ale z wykorzystaniem ciśnienia płynu. W procesie hydroformowania półfabrykaty blachowe są umieszczane pomiędzy warstwami materiału uszczelniającego, które są dociskane do siebie wzdłuż krawędzi. Do wnęki doprowadzany jest płyn hydrauliczny pod wysokim ciśnieniem. Wciska on metal do powierzchni otaczającej matrycy.
Proces ten powoduje rozciąganie metalu. Często poddaje się go wyżarzaniu w celu uzyskania optymalnej plastyczności, co pozwala nadać mu pożądany kształt bez skupiania naprężeń zginających. Hydroformowanie umożliwia uzyskanie gładkich kształtów wklęsłych i wypukłych. Nie powoduje ono nadmiernego ścieńczenia materiału, charakterystycznego dla innych procesów, co pozwala zmaksymalizować integralność strukturalną.
3. Formowanie przez rozciąganie
Formowanie rozciągające polega na rozciąganiu półfabrykatów blachowych ponad granicę plastyczności. Proces ten odbywa się przy użyciu jednostronnej matrycy w celu wywołania trwałego wydłużenia i zmniejszenia grubości. Elementy obrabiane są mocowane w ramach lub pierścieniach, co pozwala na swobodny przepływ materiału do matrycy bez ryzyka uszkodzenia.
Producenci samolotów często rozciągają duże elementy poszycia kadłuba i skrzydeł wykonane z aluminium. W procesie zaciskania wycina się półfabrykaty w potężnych ramach, a następnie rozciąga je na długich, jednostronnych matrycach.
4. Spinning
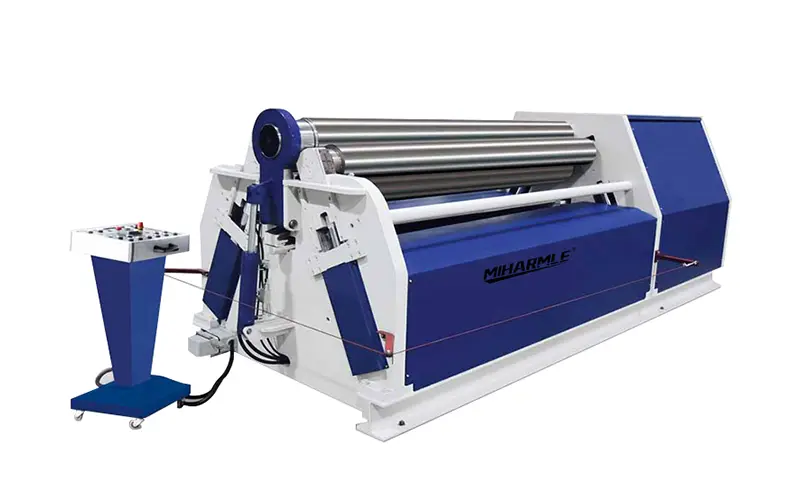
Toczenie stanowi kolejną metodę rozciągania blachy. Wykorzystuje ono jednak naprężenie obrotowe, a nie wzdłużne. Elementy obracają się z dużą prędkością na trzpieniu tokarki do toczenia. Jednocześnie rolki dociskowe dociskają je od zewnątrz. Siły centralne napinają obrabiany półfabrykat, podczas gdy rolki go ściskają.
Technologia Spinning doskonale sprawdza się w przypadku symetrycznych elementów bezszwowych, ale pozwala również na wytwarzanie eliptycznych, obróconych kształtów. Zapewnia doskonałą jednolitość i powtarzalność przy niewielkich wahaniach grubości.
5. Prasy tłoczące
W prasach tłoczących stosuje się prasy o dużym nacisku. Urządzenie to tłoczy półfabrykaty z blachy pomiędzy niestandardowymi górnymi i dolnymi matrycami formującymi. Te dwa zestawy matryc są zamocowane na przeciwległych płytach dociskowych prasy. Urządzenie to umożliwia również stosowanie różnorodnych technik obróbki blachy, w tym:
- Tłoczenie – proces ten przekształca płaskie półfabrykaty w wklęsłe miseczki, rury i złożone, wielopoziomowe elementy. Polega na tłoczeniu blachy za pomocą sekwencji matryc progresywnych. Każdy kolejny poziom jest głębszy od poprzedniego.
- Tłoczenie – polega na nadawaniu blachom dekoracyjnych wzorów reliefowych. Stosuje się je w celu uzyskania ozdobnych elementów lub zwiększenia sztywności.
- Tłoczenie – Prasy tłoczące służące do utrwalania wzorów tłoczeń. Obejmuje to tłoczenie logo, oznaczeń i numerów identyfikacyjnych na metalu.
- Krawędziowanie – kołnierze wyginają krawędzie blachy pod kątem prostym, co zapewnia mocniejsze połączenia i ułatwia montaż.
- Hemming – technika ta polega na zawijaniu krawędzi o 180 stopni, co zapewnia bezpieczne, zaokrąglone zamknięcie.
- Dopasowanie rozmiarów – dalsze dopasowywanie rozmiarów gwarantuje precyzyjne i jednolite wymiary.
Przycinanie i przebijanie – po wstępnym formowaniu należy wykonać wykończenie krawędzi cięcia.
Procesy montażu elementów blaszanych
Opisane powyżej procesy obróbki blachy skupiają się na kształtowaniu poszczególnych elementów blaszanych, zwłaszcza z surowego materiału. Jednak kompletne zespoły blaszane wymagają zastosowania różnych metod, które służą do łączenia tych elementów w złożone mechanizmy, obudowy lub zespoły konstrukcyjne. Procesy obróbki blachy służące do łączenia arkuszy obejmują:
Elementy złączne mechaniczne
Najprostszym sposobem łączenia blach jest zastosowanie elementów złącznych. Należą do nich nity, śruby i wkręty. Pozwala to na ułożenie dwóch lub więcej blach jedna na drugiej, przy czym element złączny przechodzi przez wszystkie warstwy.
Spawanie
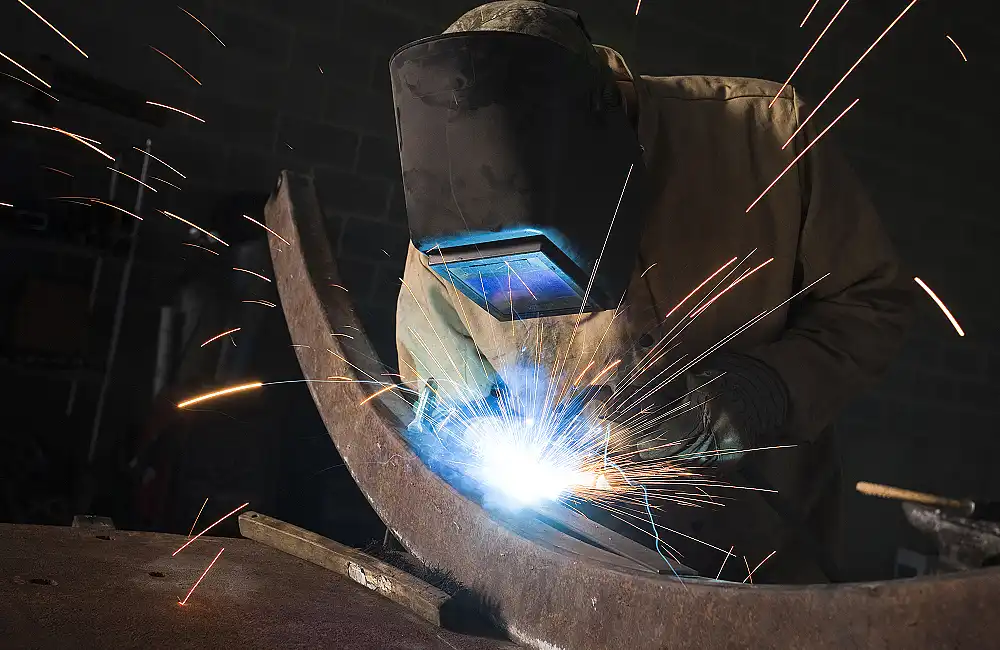
Spawanie zapewnia najtrwalsze połączenia poprzez stopienie i zespolenie zachodzących na siebie krawędzi blach. Umożliwia to powstanie wiązania międzycząsteczkowego w miarę krzepnięcia stopionej blachy. W spawaniu łukowym przepływa silny prąd elektryczny. Przechodzi on przez elektrodę zużywalną umieszczoną w pobliżu połączenia. Następnie tworzy się trwała plazma łukowa. Wytwarza ona wystarczającą ilość ciepła, aby stopić zarówno elektrodę, jak i blachy, umożliwiając ich połączenie.
Lutowanie twarde i miękkie
Lutowanie twarde pozwala uzyskać trwałe połączenia warstwowe bez osiągania pełnych temperatur topnienia. Metoda ta jest przeznaczona dla elementów wymagających wytrzymałości mechanicznej, ale wykorzystywanych sporadycznie. Lutowanie twarde wypełnia szczeliny między ściśle dopasowanymi elementami. Polega na stopieniu oddzielnego stopu o temperaturze topnienia niższej niż temperatura topnienia obu metali podstawowych.
W lutowaniu stosuje się podobne zasady. Wykorzystuje się w nim materiały wypełniające o niższej temperaturze topnienia, często zawierające cynę. Następnie łączy się je z ołowiem, srebrem lub miedzią. Służy to do łączenia przewodów elektrycznych na zaciskach bez ryzyka uszkodzenia pod wpływem wysokiej temperatury.
Wnioski
Technologia obróbki blachy stanowi podstawę szerokiego spektrum produkcji. Ma ona wpływ na nasze codzienne życie poprzez otaczające nas budynki, pojazdy, urządzenia i sprzęt. Różnorodne procesy obróbki blachy pozwalają przedsiębiorstwom i wynalazcom wytwarzać specjalistyczne elementy blaszane. Spełniają one wymagania każdego zastosowania i nadają się do produkcji na dużą skalę.