

Quando si lavora con le presse piegatrici, la forza di lavoro è di fondamentale importanza. Si tratta della forza necessaria per esercitare pressione sulla lamiera durante le operazioni di piegatura, al fine di ottenere le forme e gli angoli desiderati.
A causa dei diversi tipi di metalli, spessori, lunghezze di piegatura e altri fattori che influenzano il tonnellaggio, il valore può variare. Pertanto, dopo un’attenta valutazione e un calcolo dettagliato mediante una formula, è possibile ottenere il valore corretto per esigenze specifiche.
Il calcolo corretto del tonnellaggio è fondamentale. Garantisce che la pressa piegatrice funzioni in modo sicuro ed efficiente, producendo risultati di piegatura precisi. Tuttavia, se si trascurano determinati fattori, si verificano errori significativi che potrebbero persino danneggiare gli utensili e la macchina.
Allora, come si calcola? Qual è la formula e quali fattori influenzano il calcolo del tonnellaggio? In questo articolo tratteremo tutte queste informazioni in dettaglio. Queste conoscenze aiuteranno gli operatori delle macchine e gli ingegneri a ottenere i tonnellaggi corretti per varie operazioni di piegatura, sia di piccole che di grandi dimensioni.
Principali fattori che influenzano il tonnellaggio
Spessore del materiale
Un maggiore spessore comporta una maggiore resistenza alla flessione. Ciò significa che per i metalli più spessi sarà necessaria una forza di flessione maggiore.
Ad esempio, ci sono due lamiere dello stesso materiale ma di spessore diverso. Una ha uno spessore di 1/2 pollice e l’altra di 1/8 di pollice. In questo caso, la lamiera da 1/2 pollice, essendo più spessa, richiederà una forza di piegatura maggiore rispetto a quella da 1/8 di pollice, che è più sottile.
Lunghezza di piegatura
Poi c'è la lunghezza di piegatura. Quando la pressa piegatrice esercita una pressione sulla lamiera, la forza viene distribuita su tutta la superficie. Di conseguenza, la lunghezza aumenta e occorre una maggiore forza di pressione.
Prendiamo ad esempio due lamiere di metallo lunghe rispettivamente 1 metro e 2 metri. La lamiera da 2 metri richiederà una pressione maggiore, mentre quella da 1 metro ne richiederà una minore.
Larghezza dell'apertura a V dello stampo inferiore
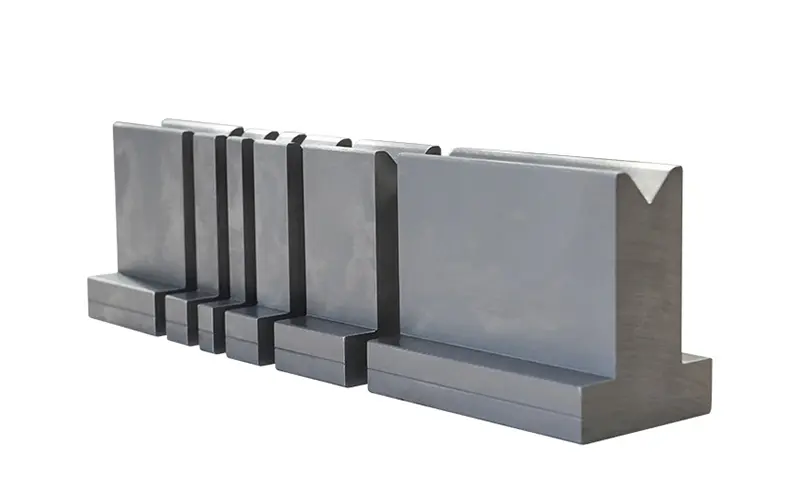
Un’apertura inferiore dello stampo consente l’inserimento del materiale durante la punzonatura; tale apertura deve essere specificata tenendo conto dello spessore del materiale. In caso contrario, la precisione di piegatura risulterà compromessa. La pressa piegatrice richiederà una forza maggiore per esercitare la pressione. Con un’apertura dello stampo più ampia, il materiale verrà accolto più facilmente. Si raccomanda quindi di scegliere una dimensione dell’apertura a V pari a un multiplo compreso tra 9 e 10 volte lo spessore del materiale.
Tipo di materiale e resistenza alla trazione (σb)
La resistenza alla trazione varia a seconda del tipo di materiale. Ciò significa che anche il tonnellaggio sarà diverso a seconda dei materiali. In genere si riferisce alla sollecitazione di trazione o di stiramento che un materiale è in grado di sopportare prima di deformarsi. Assicurati di disporre del valore corretto per il materiale con cui stai lavorando.
Metodo di piegatura
La scelta del metodo di piegatura non solo influisce sul tonnellaggio necessario, ma incide anche sui risultati finali della piegatura. Esistono quindi tre metodi comunemente utilizzati:
- Controllo dell'aria: requisito di stazza inferiore
- Piegatura inferiore: maggiore tonnellaggio, risultati di piegatura costanti.
- Conio: massimo tonnellaggio, curve precise
Raggio di curvatura interno
Il raggio di curvatura interno influisce sull'intensità con cui la lamiera viene sottoposta a curvatura. Con un raggio più stretto, è necessaria una forza maggiore; tuttavia, ciò può causare la formazione di crepe sulla superficie del materiale. Al contrario, un raggio più ampio richiede una forza minore.
Altri fattori
Condizione del die: Se la matrice è usurata o danneggiata, ciò può causare angoli di piegatura imprecisi.
Carico eccentrico: Quando la flessione concentra il carico su un lato del pistone/basamento, ciò può influire sul calcolo del tonnellaggio.
Invecchiamento meccanico: Con una pressa piegatrice ormai obsoleta, diversi parametri possono variare, determinando una forza esercitata o rilevata diversa da quella prevista.
Spiegazione dettagliata delle formule per il calcolo del tonnellaggio
Formula metrica comune
Questa formula viene utilizzata per calcolare il tonnellaggio:
P = 650 × S² × L/V
dove,
La lettera P indica la forza di flessione (kN)
S indica lo spessore del materiale
La lettera L indica la lunghezza di piegatura
La "V" sta per apertura a V
Breve derivazione delle formule
Supponendo che la resistenza alla trazione del materiale sia pari a 60.000 PSI, valore che di solito corrisponde all'acciaio dolce, è necessario adeguare il calcolo in base al coefficiente di materiale specifico per i diversi materiali.
Pertanto, la formula può essere modificata come segue:
P = 650 × S² × L (resistenza alla trazione/60.000)/V
dove,
Fattore rilevante = (Resistenza alla trazione/60.000)
Si riferisce alla sollecitazione di trazione rispetto a quella dell'acciaio dolce. Ad esempio, la tabella sottostante riporta il fattore di materiale di due metalli diversi:
| Materiale | Resistenza alla trazione | Fattore rilevante |
| Acciaio inossidabile | ~84.000 PSI | 1,4 (84.000 ÷ 60.000) |
| Alluminio | 3400 PSI | 0,54 (3.400 ÷ 60.000) |
Fattore metodologico: Ogni metodo di piegatura presenta una caratteristica distintiva
| Metodo di piegatura | Fattore |
| Controllo dell'aria | 1.0 |
| Piegatura dal basso | 5.0+ |
| Conio | 10.0+ |
Fattore di attrezzaggio a curve multiple: Si tratta del tonnellaggio aggiuntivo che si ottiene utilizzando più utensili per le operazioni di piegatura.
Pertanto, una volta integrati nei calcoli i fattori relativi al materiale, al metodo e alle attrezzature per piegature multiple, è possibile impostare i parametri della macchina di conseguenza.
Confronto con le formule imperiali
La formula standard per il calcolo della tonnellata imperiale di formatura è la seguente:
P = [1,42 × S² × Rm × L]/V
Dove:
1.42 è una costante, specifica per la piegatura ad aria, derivata da calcoli meccanici e conversioni di unità di misura.
La lettera P indica la forza di flessione (in tonnellate)
La lettera S indica lo spessore del materiale (in pollici)
S² indica lo spessore al quadrato
Rm indica la resistenza alla trazione del materiale (in PSI ÷ 1000)
La lettera L indica la lunghezza della curva (in pollici)
La "V" indica l'apertura della matrice a V (in pollici)
Spiegazione delle variabili che influiscono:
- S^2, che rappresenta lo spessore del materiale, costituisce un fattore critico. Anche un minimo errore di calcolo può determinare variazioni sostanziali nei risultati.
- Rm, che rappresenta la resistenza alla trazione, influisce direttamente sulla forza necessaria per la piegatura. Se un materiale possiede una resistenza alla trazione doppia (ad esempio, alcuni acciai inossidabili rispetto all’acciaio dolce), richiederà generalmente una forza di pressatura circa doppia, a parità delle altre variabili.
- L, la lunghezza della curva, è direttamente proporzionale al tonnellaggio. Raddoppiare la lunghezza significa raddoppiare il tonnellaggio.
- V, che rappresenta la larghezza di apertura dello stampo a V, è inversamente proporzionale al tonnellaggio. Pertanto, con un’apertura più ampia, sarà necessaria una forza di tonnellaggio inferiore, e viceversa.
Esempio di calcolo
Utilizzando la formula sopra riportata, ecco un esempio di calcolo del tonnellaggio:
Esempio di piegatura dell'acciaio dolce (mediante piegatura ad aria)
P = [1,42 × S² × Rm × L]/V
Spessore (S) = 0,125 pollici = S² = 0,015625 pollici
Lunghezza della piega (L) = 4 pollici
Larghezza di apertura della fessura a V (V) = 0,500 pollici
Rm = 60.000 ÷ 1.000 = 60
Ora, inserendo i valori nella formula imperiale:
P = [1,42 × 0,015625 × 60 × 4] / 0,500
P = 10,65 tonnellate statunitensi
Raccomandazioni relative al margine di sicurezza
Sebbene la formula per il calcolo del tonnellaggio sia utile, quando la si applica nella pratica si possono riscontrare alcune variazioni. È quindi necessario apportare alcune modifiche di conseguenza.
- Quando si utilizza un modello diverso di pressa piegatrice, consultare sempre le istruzioni del produttore.
- Durante le operazioni di piegatura potrebbero verificarsi alcune deformazioni del materiale. È quindi necessario prevedere un margine di sicurezza per garantire la precisione dei calcoli.
- Anche la manutenzione e la taratura delle presse piegatrici svolgono un ruolo importante. Contribuiscono infatti ad aumentare la durata delle attrezzature e a garantire letture accurate.
Errori comuni e precauzioni
Tra gli errori più comuni figurano:
- Ignorando le differenze nella resistenza alla trazione dei materiali: È fondamentale. Pertanto, una resistenza alla trazione anche solo leggermente imprecisa può portare a calcoli errati. È quindi necessario utilizzare i valori corretti di resistenza alla trazione e i dati relativi alla classe del materiale. Quando la composizione del lotto è sconosciuta o variabile, occorre applicare un valore prudenziale e aggiungere un margine di sicurezza.
- Scelta di una larghezza di apertura errata della matrice a V: Ciò può causare una distribuzione non uniforme del carico. Pertanto, utilizzare valori di larghezza di apertura dello stampo a V adeguati allo spessore del materiale. Tale valore dovrebbe essere pari a circa 8-10 volte lo spessore del materiale.
- Ignorando i fattori relativi al metodo: Ciascuno dei tre metodi presenta un fattore metodologico specifico. Se non lo si applica nei calcoli, si provoca un sovraccarico della pressa piegatrice. È quindi necessario applicare il valore corretto.
Conclusione
Ora disponete quindi di tutte le informazioni necessarie per calcolare il tonnellaggio corretto della pressa. Tuttavia, il calcolo del tonnellaggio è un compito complesso che richiede una profonda comprensione. L’importanza di un calcolo corretto del tonnellaggio è innegabile, poiché un minimo errore di calcolo può portare a conseguenze significative. Tra questi vi sono angoli di piegatura imprecisi, funzionamento incompleto e danni alla macchina e alle attrezzature. È quindi fondamentale comprendere tutti gli aspetti del calcolo e i fattori critici che lo influenzano. Con queste informazioni e una pressa piegatrice di alta qualità, potrete raggiungere i vostri obiettivi con sicurezza!
Informazioni sulle presse piegatrici MIHARMLE
MIHARMLE, un’azienda leader produttore di presse piegatrici in Cina, offre una gamma di potenti presse piegatrici per un funzionamento affidabile ed efficiente. Queste presse piegatrici integrano le tecnologie più avanzate per soddisfare le più svariate esigenze produttive e le maggiori complessità. Oltre alla qualità eccellente, potrete usufruire di un servizio di consegna in tutto il mondo e di un solido supporto tecnico post-vendita. Pertanto, sia che si tratti di piccoli lavori di piegatura o di operazioni su larga scala e ad alto carico, questa macchina potente dalle prestazioni robuste è in grado di soddisfare ogni vostra esigenza. Contattaci subito per scoprire maggiori dettagli e far crescere la tua attività nel settore della lavorazione dei metalli!