

La nostra precedente serie di articoli ha trattato in dettaglio le nozioni di base relative alle matrici per presse piegatrici. Abbiamo scritto quegli articoli per presentarvi le tipologie e le denominazioni delle matrici per presse piegatrici. Se non vi basta più limitarsi ad acquisire queste conoscenze di base, abbiamo ciò che fa per voi con contenuti più approfonditi.
In questo articolo forniremo informazioni approfondite sugli stampi per presse piegatrici. Tra questi figurano i materiali utilizzati per gli stampi per presse piegatrici e le tecniche di produzione degli stessi. Siamo certi che i contenuti che seguono risponderanno sicuramente ai vostri dubbi in merito. Cominciamo!
Cosa sono gli stampi per presse piegatrici?
Ci rendiamo conto che forse non avete letto la serie di articoli che abbiamo scritto sugli stampi per presse piegatrici. Ecco quindi una breve panoramica su cosa sono gli stampi per presse piegatrici. Potete anche leggere direttamente entrambi gli articoli.
I tipi di utensili per presse piegatrici (punzoni per presse piegatrici)
Guida alle matrici per presse piegatrici (punzoni e matrici)
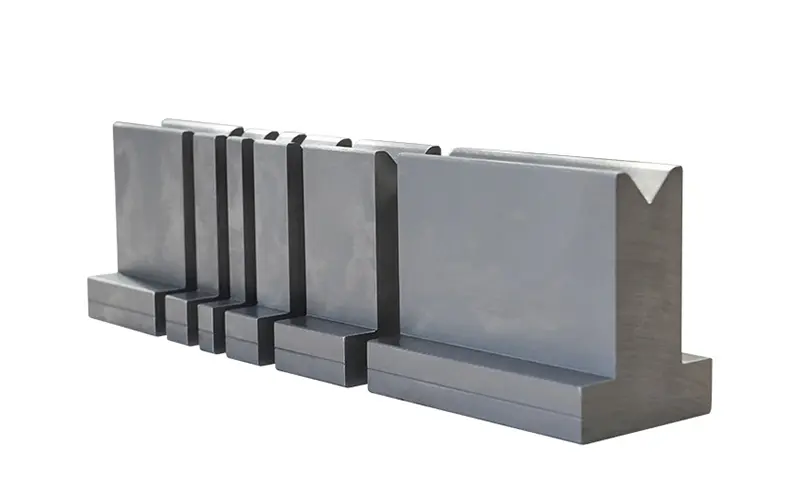
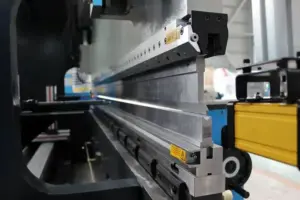
Nel processo di piegatura della lamiera, i produttori utilizzano una pressa piegatrice. Gli stampi della pressa piegatrice sono a diretto contatto con la lamiera. La pressa piegatrice applica una forza alla lamiera attraverso gli stampi per piegarla. Gli stampi per presse piegatrici sono costituiti da due parti principali e da altre parti ausiliarie. Queste due parti principali sono lo stampo superiore e lo stampo inferiore. Alcuni chiamano queste due parti “punzone” e “matrice”.
Come si può vedere nell'immagine qui sotto, le due parti blu sono lo stampo superiore e quello inferiore. Lo stampo inferiore è fisso, mentre quello superiore può muoversi su e giù sotto il controllo della macchina. Grazie all'azione combinata dello stampo superiore e di quello inferiore, l'operatore può piegare la lamiera nella forma desiderata.
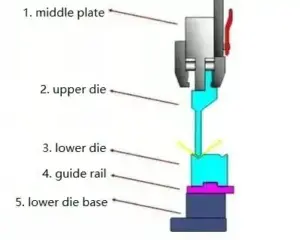
Altri componenti ausiliari aiutano lo stampo superiore e quello inferiore a svolgere le loro funzioni. Il loro compito principale è quello di mantenere lo stampo superiore e quello inferiore in una posizione stabile. Questo perché si tratta di un fattore importante che influisce sulla piegatura della lamiera. In questo contesto, i componenti ausiliari garantiscono inoltre all’operatore la flessibilità necessaria per sostituire lo stampo superiore e quello inferiore.
Processo di produzione della pressa piegatrice
1. Materiali per matrici per presse piegatrici
Gli stampi per presse piegatrici realizzati con materiali diversi presentano caratteristiche diverse a seconda degli impieghi. Attualmente, i produttori di presse piegatrici utilizzano principalmente l’acciaio come materiale di base per queste macchine. Anche le leghe ottenute aggiungendo altri elementi all’acciaio sono comunemente utilizzate per gli stampi delle presse piegatrici. Oltre a questi, anche gli stampi per presse piegatrici realizzati con polimeri trovano un’ampia gamma di applicazioni.
-
Acciai al carbonio per utensili T8A e T10A
Il T8A e il T10A sono due tipi comuni di acciaio al carbonio per utensili. Entrambi questi acciai contengono in genere una percentuale di carbonio compresa tra 0,7% e 1%. Inoltre, i produttori di acciaio possono aumentare ulteriormente la durezza di questi due acciai tramite il trattamento termico. Pertanto, se sono richieste matrici per presse piegatrici ad alta durezza, quelle realizzate con questo acciaio rappresentano la prima scelta. Le matrici realizzate con materiali di maggiore durezza consentono di piegare lamiere più resistenti.
Oltre a ciò, l’acciaio per utensili al carbonio è altamente resistente all’usura. Questa proprietà garantisce alle matrici per presse piegatrici una maggiore durata e riduce i costi di produzione. Tuttavia, l’acciaio al carbonio per utensili presenta anche alcuni svantaggi. A causa della durezza derivante dall’elevato tenore di carbonio, gli acciai al carbonio per utensili sono generalmente piuttosto fragili. Questa caratteristica fa sì che gli stampi per presse piegatrici realizzati con questo materiale risultino fragili se sottoposti a forze di torsione.
-
Acciaio per utensili a bassa lega
Al fine di ovviare alle carenze dell'acciaio per utensili al carbonio, l'aggiunta di piccole quantità di elementi di lega può migliorarne efficacemente la tenacità. Gli stampi per presse piegatrici realizzati con acciaio per utensili a bassa lega possono garantire una maggiore resistenza alla frattura quando sottoposti a forze d'urto o di torsione.
-
Acciaio per utensili ad alto tenore di carbonio e ad alto o medio tenore di cromo
Questo materiale può essere prodotto aggiungendo una certa quantità di cromo all’acciaio per utensili ad alto tenore di carbonio. Come si può letteralmente constatare, il tenore di cromo è l’elemento chiave che distingue i due materiali. Gli acciai per utensili ad alto tenore di carbonio e ad alto tenore di cromo contengono in genere più di 12% di cromo. L'acciaio per utensili ad alto tenore di carbonio e medio tenore di cromo contiene generalmente tra 4% e 12% di cromo. Tuttavia, la produzione di questo materiale è complessa. È necessario un processo speciale per ottenere una distribuzione uniforme del carbonio durante la produzione di questo materiale.
Per ovviare a questo problema, il tenore di cromo è stato ridotto per ottenere un acciaio per utensili ad alto tenore di carbonio e a medio tenore di cromo, che presenta proprietà migliori e una minore deformazione quando sottoposto a trattamento termico.
-
Acciaio rapido
L'acciaio rapido (HSS) è un acciaio speciale per utensili. L'HSS presenta un’elevata durezza e può essere sottoposto a trattamento termico (ad esempio, tempra e rinvenimento) per ottenere livelli di durezza ancora più elevati. Grazie all’aggiunta di elementi di lega (ad esempio tungsteno, molibdeno, cobalto, niobio, ecc.), l’HSS presenta in genere una buona resistenza all’usura. Ciò gli consente di mantenere una lunga durata durante operazioni di taglio prolungate.
Grazie all’aggiunta di elementi di lega, l’HSS presenta in genere una buona resistenza al calore. Ciò gli consente di mantenere la propria durezza e durata alle alte temperature. Nella realizzazione di stampi per presse piegatrici (macchine piegatrici), l’elevata durezza dell’HSS garantisce una migliore resistenza all’usura e risultati di taglio ottimali. La resistenza al calore è la caratteristica più rilevante dell’HSS. In un ambiente ad alta temperatura, uno stampo per pressa piegatrice realizzato in HSS è in grado di mantenere prestazioni migliori.
-
Acciaio di base
L'acciaio di base si ottiene aggiungendo piccole quantità di elementi aggiuntivi e regolando il tenore di carbonio. Questo processo comporta notevoli miglioramenti delle sue caratteristiche rispetto all'acciaio rapido. I miglioramenti dell'acciaio di base per le applicazioni relative agli stampi per presse piegatrici si traducono in una maggiore resistenza all'usura e durezza, oltre che in una maggiore resistenza alla fatica e tenacità.
Di conseguenza, l'acciaio di base rappresenta una scelta eccellente per gli stampi delle presse piegatrici, grazie alla sua eccezionale resistenza e tenacità. Inoltre, costituisce un'alternativa più conveniente rispetto all'acciaio rapido.
-
Carburo cementato e carburo cementato con legante in acciaio
Il carburo cementato presenta la massima durezza e resistenza all’usura tra gli acciai utilizzati per gli stampi delle presse piegatrici. Tuttavia, la sua resistenza e tenacità durante le operazioni di piegatura sono relativamente scarse. Il tungsteno e il cobalto sono materiali comunemente utilizzati per la produzione di carburo cementato destinato agli stampi per presse piegatrici. Quando sono richieste una bassa resistenza agli urti e un’elevata resistenza all’usura, si preferisce il carburo cementato a basso tenore di cobalto.
Al contrario, per gli stampi sottoposti a forti impatti, si utilizza il carburo cementato ad alto contenuto di cobalto. Il carburo cementato con legante in acciaio viene prodotto mediante tecniche di metallurgia delle polveri. Il processo prevede l’uso di polvere di ferro come legante, insieme a una piccola quantità di polvere di elementi di lega, quali cromo, molibdeno, tungsteno o vanadio.
Questo materiale può essere sottoposto a processi di taglio, saldatura, forgiatura e trattamento termico. Dopo aver subito i processi di tempra e rinvenimento, la durezza del carburo cementato legato con acciaio può raggiungere un intervallo compreso tra 68 e 73 HRC.
-
Nuovi materiali
I produttori stanno iniziando a utilizzare nuovi materiali nella produzione delle presse piegatrici. Il nuovo materiale più comunemente impiegato è l’acciaio per stampi da lavorazione a freddo. Questo materiale presenta un’eccellente resistenza all’abrasione ed è particolarmente adatto per gli stampi delle presse piegatrici. Esistono due metodi che potrebbero migliorare questi nuovi materiali. Entrambi i metodi si concentrano sull’ACCIAIO AD ALTA LEGA D2 (Cr12MoV).
Il primo approccio mira a migliorare la tenacità degli stampi per presse piegatrici. La riduzione del tenore di carbonio e degli elementi di lega può migliorare la distribuzione uniforme dei carburi all’interno dell’acciaio. Esempi del primo approccio, volto a migliorare la tenacità degli stampi per presse piegatrici, includono l’8CrMo2V2Si e il Cr8Mo2SiV. Questi materiali sono progettati per ridurre il tenore di carbonio e di elementi di lega. Ciò può inoltre migliorare la distribuzione uniforme dei carburi all’interno dell’acciaio.
La seconda linea di sviluppo nell'ambito dell'acciaio per stampi per presse piegatrici è incentrata sul miglioramento della resistenza all'usura. Ciò comporta lo sviluppo di materiali in grado di resistere alle condizioni estreme di tali operazioni. Questo risultato si ottiene mediante l'uso di acciaio rapido in polvere. Un esempio in questa categoria è il 320CrVMo13.

2. Trattamento termico
La scelta del materiale giusto per la realizzazione degli stampi per presse piegatrici è ovviamente importante. Tuttavia, è anche necessario lavorare il materiale utilizzando la tecnologia di lavorazione corretta. Il trattamento termico dei componenti metallici può migliorarne significativamente le proprietà. Esistono due tipi comuni di trattamento termico:
Tempratura
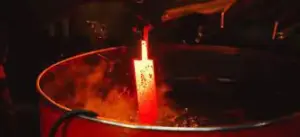
La tempra è un metodo di trattamento termico comunemente utilizzato. Durante la produzione delle presse piegatrici, i produttori ricorrono alla tempra per eliminare le tensioni interne dal materiale. Le fasi principali di questo metodo comprendono i seguenti elementi.
In primo luogo, l’acciaio viene riscaldato ad alta temperatura. Quando la temperatura del materiale metallico supera un certo limite, la sua struttura subisce una trasformazione. Successivamente, il materiale deve essere raffreddato a una determinata velocità. Velocità di raffreddamento diverse determinano proprietà diverse del materiale. Ad esempio, se è necessario aumentare la durezza del materiale, occorre aumentare la velocità di raffreddamento. Se invece si vuole rendere il materiale più tenace, è necessario raffreddarlo più lentamente.
Rinforzo
La tempra e l'indurimento sono due fasi correlate ma distinte del processo di trattamento termico. L'indurimento è il processo volto ad aumentare la durezza e la resistenza di un materiale metallico. Oltre alla tempra, esistono altri metodi per ottenere l'indurimento, come il trattamento in soluzione solida e l'invecchiamento.
Durante il processo di tempra, il materiale metallico viene solitamente sottoposto a fasi quali il riscaldamento, la mantenimento della temperatura e il raffreddamento. Queste fasi possono modificarne la struttura cristallina e aumentarne la durezza.
Tempra a induzione e tempra dell'anima
La tempra a induzione e la tempra interna sono due trattamenti termici correlati ma distinti. Entrambi i metodi induriscono solo una parte degli stampi per presse piegatrici. Il primo tratta esclusivamente la superficie degli stampi, mentre il secondo tratta solo la parte interna. La tempra a induzione può aumentare notevolmente la durezza superficiale degli stampi per presse piegatrici. La tempra interna conferisce una resistenza uniforme a tutte le parti degli stampi per presse piegatrici. Tuttavia, questo processo rende la superficie degli stampi più soggetta all’usura.