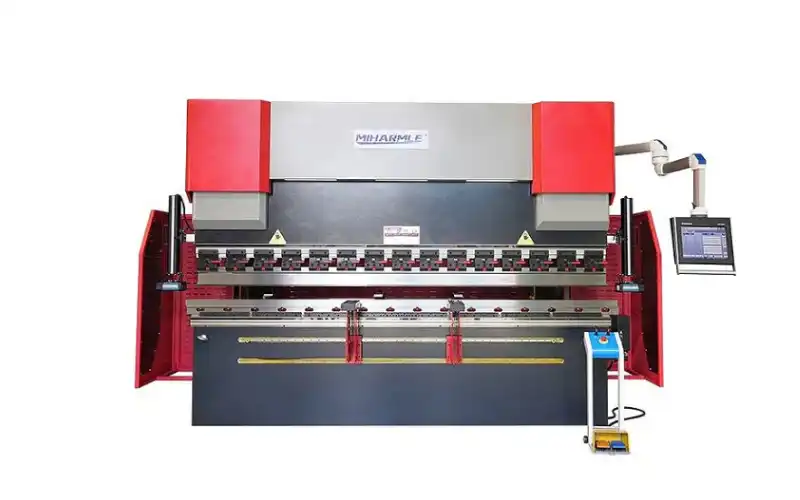


عند العمل باستخدام مكابس الثني، تكتسب «القدرة التشغيلية» أهمية بالغة. وهي القوة المطلوبة لممارسة الضغط على الصفيحة المعدنية في عمليات الثني للحصول على الأشكال والزوايا المطلوبة.
قد تختلف القيمة تبعًا لاختلاف أنواع المعادن، والسماكات، وأطوال الثني، والعوامل الأخرى التي تؤثر على الحمولة. لذا، بعد إجراء تقييم شامل وحساب تفصيلي باستخدام صيغة معينة، يمكنك الحصول على القيمة الصحيحة التي تتناسب مع المتطلبات المحددة.
يُعد حساب الحمولة الصحيحة أمرًا بالغ الأهمية. فهو يضمن تشغيل مكبس الثني بأمان وكفاءة، مما يؤدي إلى نتائج ثني دقيقة. ولكن عند إهمال بعض العوامل، تحدث أخطاء جسيمة قد تؤدي حتى إلى تلف الأدوات والآلة.
إذن، كيف يتم حسابها؟ ما هي الصيغة، وما هي العوامل التي تؤثر على حساب الحمولة؟ في هذا المقال، سنتناول كل هذه المعلومات بالتفصيل. وستساعد هذه المعرفة مشغلي الآلات والمهندسين على تحديد الأحمال الصحيحة لمختلف مهام الثني الصغيرة والكبيرة.
العوامل الرئيسية المؤثرة على الحمولة
سماكة المادة
كلما زاد السُمك، زادت مقاومة الانحناء. وهذا يعني أن المعادن الأكثر سُمكًا تتطلب قوة انحناء أكبر.
على سبيل المثال، هناك صفيحتان معدنيتان من نفس المادة ولكن بسماكات مختلفة. إحداهما بسماكة 1/2 بوصة والأخرى بسماكة 1/8 بوصة. وفي هذه الحالة، ستتطلب الصفيحة ذات السماكة الأكبر (1/2 بوصة) قوة ثني أكبر من الصفيحة ذات السماكة الأصغر (1/8 بوصة).
طول الانحناء
ثم لدينا طول الانحناء. عندما تمارس مكبس الثني ضغطًا على الصفائح المعدنية، تتوزع القوة على المساحة بأكملها. وبالتالي، يحدث زيادة في الطول، وستحتاج إلى قوة أكبر.
لنأخذ مثالاً على لوحين معدنيين يبلغ طول كل منهما 1 متر و2 متر على التوالي. سيحتاج اللوح الذي يبلغ طوله 2 متر إلى حمولة أكبر، في حين أن اللوح الذي يبلغ طوله 1 متر سيتطلب حمولة أقل.
عرض فتحة القالب السفلي على شكل حرف V
تستوعب فتحة القالب السفلية المادة أثناء التثقيب؛ ويجب تحديدها مع مراعاة سماكة المادة. وإذا لم يتم ذلك، فإن دقة الثني تتأثر سلبًا. وستحتاج مكبس الثني إلى قوة أكبر لممارسة الضغط. ومع فتحة قالب أوسع، سيتم استيعاب المادة بسهولة. لذا، يُوصى باختيار حجم الفتحة على شكل حرف V بحيث يصل إلى 9-10 أضعاف سماكة المادة.
نوع المادة وقوة الشد (σb)
تختلف مقاومة الشد باختلاف أنواع المواد. وهذا يعني أن الحمولة المسموح بها ستختلف أيضًا باختلاف المواد. وعادةً ما تشير هذه المقاومة إلى إجهاد الشد أو التمدد الذي يمكن للمادة تحمله قبل أن تتشوه. تأكد من أن لديك القيمة الصحيحة للمادة التي تعمل بها.
طريقة الثني
لا يؤثر اختيار طريقة الثني على متطلبات الحمولة فحسب، بل يؤثر أيضًا على النتائج النهائية لعملية الثني. ولذلك، هناك ثلاث طرق هي الأكثر استخدامًا:
- التحكم في الهواء: متطلبات حمولة أقل
- الانحناء السفلي: قدرة تحميل أكبر، ونتائج ثبات في عملية الثني.
- سك العملة: أكبر حمولة، انحناءات دقيقة
نصف قطر الانحناء الداخلي
يؤثر نصف قطر الانحناء الداخلي على مدى حدة الانحناء الذي تُجبر الصفيحة على القيام به. فكلما كان نصف القطر أصغر، زادت القوة المطلوبة. لكن ذلك قد يؤدي إلى تشقق سطح المادة. في المقابل، يتطلب نصف القطر الأكبر قوة أقل.
عوامل أخرى
حالة القالب: إذا كانت القالب متآكلة أو تالفة، فقد يؤدي ذلك إلى عدم دقة زوايا الثني.
التحميل غير المركزي: عندما يؤدي الانحناء إلى تركيز الحمل على جانب واحد من الكبش/القاعدة، فإن ذلك قد يؤثر على حساب الحمولة.
تقادم الماكينة: مع تقدم عمر آلة ثني الصفائح، قد تختلف المعلمات المختلفة، مما يؤدي إلى اختلاف القوة التي تولدها أو تقرأها عن المتوقع.
شرح مفصل لصيغ حساب الحمولة
صيغة المقياس الشائع
تُستخدم هذه الصيغة لحساب الحمولة:
P = 650 × S² × L/V
حيث،,
يرمز الحرف P إلى قوة الانحناء (kN)
يرمز الحرف S إلى سماكة المادة
يرمز الحرف L إلى طول الانحناء
يشير الحرف «V» إلى فتحة القالب على شكل حرف «V»
استنتاج موجز للصيغ
عند افتراض أن مقاومة الشد للمادة تبلغ 60,000 PSI، وهو ما ينطبق عادةً على الفولاذ الطري. لذا، يجب تعديل الحساب بناءً على معامل المادة وفقًا لأنواع المواد المختلفة.
وبالتالي، يمكن تعديل الصيغة على النحو التالي:
P = 650 × S² × L (قوة الشد/60,000)/V
حيث،,
عامل جوهري = (مقاومة الشد/60,000)
وهو يشير إلى إجهاد الشد مقارنةً بإجهاد الشد في الفولاذ الطري. على سبيل المثال، يوضح الجدول أدناه معامل المادة لمعدنين مختلفين:
| المواد | قوة الشد | عامل جوهري |
| الفولاذ المقاوم للصدأ | ~84,000 رطل لكل بوصة مربعة | 1,4 (84,000 ÷ 60,000) |
| الألومنيوم | 3400 رطل لكل بوصة مربعة | 0.54 (3400 ÷ 60,000) |
عامل الطريقة: تتميز كل طريقة ثني بعامل مميز
| طريقة الثني | العامل |
| التحكم في الهواء | 1.0 |
| الانحناء السفلي | 5.0+ |
| سك العملة | 10.0+ |
معامل أدوات الانحناءات المتعددة: هذه هي الحمولة الإضافية عند استخدام أدوات متعددة في عمليات الثني.
وبالتالي، بعد إدراج عامل المادة وعامل الطريقة وعامل أدوات الانحناء المتعددة في حساباتك، يمكنك ضبط معلمات الآلة وفقًا لذلك.
مقارنة مع الصيغ الإمبراطورية
صيغة حساب الحمولة القياسية الإمبراطورية للتشكيل هي كما يلي:
P = [1.42 × S² × Rm × L]/V
المكان:
1.42 هو ثابت، خاص بعملية ثني الهواء، مستمد من العمليات الحسابية الميكانيكية وتحويلات الوحدات.
يرمز الحرف «P» إلى قوة الانحناء (بالطن)
يشير الحرف «S» إلى سماكة المادة (بالبوصة)
S² تعني مربع السماكة
يمثل Rm مقاومة الشد للمادة (بالباسكال × 1000)
يرمز الحرف L إلى طول الانحناء (بالبوصة)
يشير الحرف «V» إلى فتحة القالب على شكل حرف «V» (بالبوصة)
شرح المتغيرات المؤثرة:
- يُعد S^2، الذي يمثل سماكة المادة، عاملاً حاسماً. فحتى في حالة وجود خطأ بسيط في الحساب، قد تختلف النتائج بشكل كبير.
- يؤثر معامل Rm، الذي يمثل مقاومة الشد، تأثيرًا مباشرًا على القوة اللازمة للانحناء. فإذا كانت إحدى المواد تتمتع بمقاومة شد تبلغ ضعف مقاومة مادة أخرى (على سبيل المثال، بعض أنواع الفولاذ المقاوم للصدأ مقارنةً بالفولاذ الطري)، فستحتاج عمومًا إلى قوة ضغط تبلغ ضعف القوة المطلوبة — شريطة أن تظل المتغيرات الأخرى كما هي.
- L، وهو طول الانحناء، يتناسب طرديًا مع الحمولة. ومضاعفة الطول تعني مضاعفة الحمولة.
- القيمة «V»، التي تمثل عرض فتحة القالب على شكل حرف V، تتناسب عكسياً مع القوة بالطن. لذا، كلما اتسع عرض الفتحة، انخفضت القوة المطلوبة بالطن، والعكس صحيح.
مثال على الحساب
باستخدام الصيغة المذكورة أعلاه، إليك مثال على حساب الحمولة:
مثال على ثني الفولاذ الطري (باستخدام الثني الهوائي)
P = [1.42 × S² × Rm × L]/V
السماكة (S) = 0.125 بوصة = S² = 0.015625 بوصة
طول الانحناء (L) = 4 بوصات
عرض فتحة القالب على شكل حرف V (V) = 0.500 بوصة
Rm = 60,000 ÷ 1000 = 60
والآن، بعد إدخال القيم في الصيغة الإمبراطورية:
P = [1.42 × 0.015625 × 60 × 4] / 0.500
P = 10.65 طنًا أمريكيًّا
توصيات بشأن هامش الأمان
على الرغم من أن صيغة حساب الحمولة مفيدة، إلا أنك قد تواجه بعض الاختلافات عند تطبيقها عمليًّا. لذا، يجب إجراء بعض التعديلات وفقًا لذلك.
- عند العمل باستخدام طراز مختلف من مكابس الثني، يجب دائمًا مراجعة إرشادات الشركة المصنعة.
- قد يحدث بعض التشوه المادي أثناء عمليات الثني. ولذلك، يجب تضمين هامش أمان لضمان دقة الحسابات.
- كما أن صيانة ومعايرة مكابس الثني تؤديان دورًا مهمًا، حيث تساهمان في إطالة عمر المعدات وتضمنان الحصول على قراءات دقيقة.
الأخطاء الشائعة والاحتياطات
تشمل الأخطاء الشائعة ما يلي:
- تجاهل الاختلافات في مقاومة الشد للمواد: هذا أمر بالغ الأهمية. لذا، فإن أي انحراف طفيف في قوة الشد قد يؤدي إلى حسابات غير صحيحة. لذا، استخدم القيم الصحيحة لقوة الشد وبيانات الدرجة. وعندما تكون الدفعة غير معروفة أو متغيرة، استخدم قيمة متحفظة وأضف هامش أمان.
- اختيار عرض فتح القالب على شكل حرف V غير صحيح: قد يؤدي ذلك إلى توزيع غير متساوٍ للحمل. لذا، استخدم قيم عرض فتحة القالب على شكل حرف V وفقًا لسمك المادة. وينبغي أن يكون العرض حوالي 8 إلى 10 أضعاف سمك المادة.
- تجاهل العوامل المتعلقة بالطريقة: لكل طريقة من الطرق الثلاث معامل خاص بها. وعندما لا تُطبق هذا المعامل في حساباتك، فإن ذلك يؤدي إلى تحميل زائد على آلة الثني. لذا، يجب تطبيق القيمة الصحيحة.
الخلاصة
إذن، لديك الآن كل المعلومات اللازمة لحساب الحمولة الصحيحة للماكينة. ومع ذلك، فإن حساب الحمولة مهمة شاقة تتطلب فهمًا دقيقًا. ولا يمكن إنكار أهمية الحساب الصحيح للحمولة، حيث إن أي خطأ بسيط في الحساب قد يؤدي إلى أخطاء جسيمة. وتشمل هذه الأخطاء زوايا ثني غير دقيقة، وتشغيل غير مكتمل، وتلف الآلة والأدوات. لذا، من الضروري فهم جميع جوانب الحساب والعوامل الحاسمة التي تؤثر عليه. وبفضل هذه المعلومات والمكبس الثني عالي الجودة، يمكنك تحقيق أهدافك بثقة!
نبذة عن مكابس الثني من MIHARMLE
MIHARMLE، إحدى الشركات الرائدة شركة مصنعة لآلات ثني الصفائح في الصين, ، تقدم مجموعة من آلات الثني القوية التي تضمن تشغيلًا موثوقًا وفعالًا. تجمع آلات الثني هذه بين أحدث التقنيات لتلبية احتياجات الإنتاج المتنوعة والتحديات المعقدة. وبفضل الجودة الفائقة، ستحصل أيضًا على خيار التوصيل إلى جميع أنحاء العالم ودعم فني قوي بعد البيع. لذا، سواء كنت تتعامل مع مهام ثني صغيرة أو مهام كبيرة تتطلب قوة تحمل عالية، فإن هذه الآلة القوية ذات الأداء المتميز قادرة على إنجاز كل ذلك من أجلك. اتصل بنا الآن للحصول على مزيد من التفاصيل والارتقاء بأعمالك في مجال تصنيع المعادن!