

اختيار آلة درفلة الألواح لا يقتصر على مقارنة السماكة والطول
عندما يشتري المصنعون الأوروبيون آلة درفلة الألواح, ، غالبًا ما يحظى مواصفان بالاهتمام الأكبر:
السماكة القصوى للوحة + العرض الأقصى للعمل.
لكن هذه الأرقام وحدها لا تكفي لاختيار الآلة المناسبة.
قد تختلف أداءات جهازين يُعلن عنهما بأنهما “20 × 3000 مم” اختلافًا كبيرًا عند درفلة الفولاذ المقاوم للصدأ، أو الفولاذ عالي القوة، أو الأنابيب ذات الأقطار الصغيرة، أو المكونات التي تتطلب ثنيًا مسبقًا دقيقًا.
بالنسبة للأوعية الضغطية، وخزانات التخزين، والغلايات، ومكونات طاقة الرياح، وبناء السفن، وتصنيع الهياكل، ينبغي على المشترين تقييم المواد، قطر الدرفلة، قدرة الثني المسبق، متطلبات الأطراف المستقيمة، حجم الإنتاج، أنظمة التحكم، السلامة، ودعم ما بعد البيع قبل مقارنة الأسعار.
المشكلة الأولى: “هل تستطيع الآلة حقًّا تشكيل السماكة القصوى التي أحتاجها؟”
هذا أحد أهم الأسئلة التي يجب طرحها على المورد.
تعتمد قدرة الدرفلة للآلة على عوامل أخرى غير السماكة الاسمية للصفائح.
وتتأثر بما يلي:
- مقاومة الانزلاق للمادة
- عرض اللوحة
- القطر النهائي المطلوب
- قطر الأسطوانة
- طريقة الدحرجة
- متطلبات الثني المسبق
على سبيل المثال، فإن الآلة القادرة على درفلة الفولاذ الطري بسماكة معينة لا توفر تلقائيًا نفس السعة عند معالجة مواد ذات قوة أعلى.
لذلك، ينبغي على المشترين الأوروبيين تزويد المورد بما يلي:
درجة المادة + مقاومة الانزلاق + السماكة القصوى + عرض الصفيحة + القطر النهائي الأدنى.
ينبغي على الشركة المصنعة الموثوقة أن تختار الآلة بناءً على قطعة العمل الفعلية، بدلاً من الاكتفاء بتوصية النموذج الأقرب في الكتالوج.
المشكلة الثانية: آلة درفلة الألواح ذات 3 أسطوانات أم 4 أسطوانات؟
هذا أحد أكثر قرارات الشراء شيوعًا.
آلة درفلة الألواح ذات 3 أسطوانات
A آلة درفلة الألواح ذات الثلاث أسطوانات يمكن أن يكون حلاً اقتصاديًا ومرنًا للعديد من تطبيقات التصنيع العامة.
وهو مناسب في الحالات التالية:
- حجم الإنتاج معتدل
- تعد الميزانية أحد الاعتبارات المهمة
- يتمتع المشغلون بخبرة متراكمة
- لا تتطلب قطعة العمل معالجة تعتمد على درجة عالية من الأتمتة
آلة درفلة الألواح ذات 4 أسطوانات
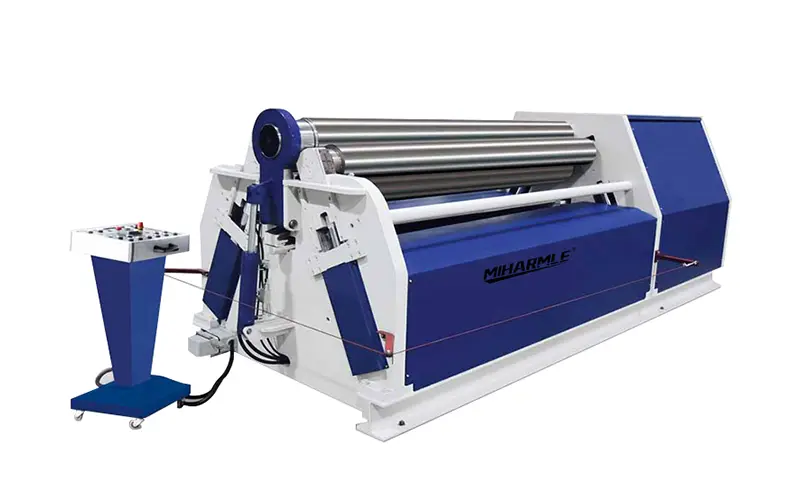
A آلة درفلة الألواح ذات 4 أسطوانات يوفر تحكماً إضافياً في الصفيحة أثناء التغذية، والانحناء المسبق، والدرفلة.
يمكن تثبيت اللوحة بين الأسطوانتين العلوية والسفلية، بينما تتحكم الأسطوانات الجانبية في عملية الثني.
وهذا قد يجعل التكوين المكون من 4 بكرات خيارًا جذابًا في الحالات التالية:
- زيادة حجم الإنتاج
- الأجزاء الأسطوانية المتكررة
- الإنتاج الآلي
- تحسين عملية مناولة المواد
- التطبيقات التي يتطلب فيها الثني المسبق المتسق أهمية كبيرة
وبالتالي، فإن الاختيار الصحيح ليس مجرد 3 لفات مقابل 4 لفات. يعتمد ذلك على حجم الإنتاج، ومهارة المشغل، ومتطلبات الأتمتة، والشكل الهندسي للقطعة النهائية.
المشكلة الثالثة: وجود أطراف مستقيمة بشكل مفرط بعد اللف
غالبًا ما يركز العملاء على القطر النهائي، لكنهم يتجاهلون جزء مستقيم غير منحني عند حافة اللوحة.
قبل أن تصبح اللوحة أسطوانة كاملة، يجب ثني حافتيها الأمامية والخلفية مسبقًا.
قد يؤدي الثني المسبق غير السليم إلى ترك أطراف مستقيمة زائدة، مما يتطلب عملاً إضافياً قبل اللحام.
وقد يؤدي ذلك إلى:
المزيد من التصحيح → المزيد من التجهيز → المزيد من الأعمال التحضيرية للحام → وقت إنتاج أطول
بالنسبة للخزانات وأوعية الضغط والمكونات الأسطوانية، استفسر من الشركة المصنعة بشكل محدد عن قدرة الثني المسبق, ، وليس فقط سعتها القصوى في النقل.
من الأفضل من الناحية المثالية مناقشة التفاوت المسموح به في الطرف المستقيم بالاستناد إلى الرسم الفني الفعلي الخاص بك.
المشكلة الرابعة: دقة القطر وقابلية التكرار
إن إنتاج أسطوانة واحدة مقبولة يختلف عن إنتاج نفس الأسطوانة مرارًا وتكرارًا.
قد تتأثر دقة الدوران بالعوامل التالية:
- تباين سماكة المواد
- متانة المواد
- تحديد موضع الأسطوانة
- الارتداد
- تجربة المشغل
- صلابة الآلة
- تحديد المواقع باستخدام التحكم الرقمي (CNC)
بالنسبة للمصنعين الذين ينتجون مكونات متكررة، يمكن لنظام التحكم الرقمي (CNC) أو نظام التحكم المتقدم أن يساعد المشغلين على حفظ معلمات الدرفلة وإعادة إنتاجها.
ومع ذلك، فإن التحكم الرقمي (CNC) وحده لا يضمن الحصول على أسطوانة مثالية.
يؤثر كل من الهيكل الميكانيكي، والنظام الهيدروليكي، ودقة تحديد موضع الأسطوانات، واتساق المواد، وإعدادات العملية الصحيحة، على النتيجة النهائية.
المشكلة رقم 5: التعامل مع الألواح الكبيرة والثقيلة بأمان
مع زيادة سماكة الألواح وعرضها، تصبح مناولة المواد مشكلة إنتاجية رئيسية.
قد تتطلب الأجزاء الأسطوانية الكبيرة دعماً إضافياً أثناء عملية الدرفلة لمنع وزنها من التأثير على العملية.
اعتمادًا على الاستخدام، يمكن تجهيز نظام الدحرجة بما يلي:
- الدعامات الجانبية
- الدعامات العلوية
- جداول التغذية
- أنظمة مناولة المواد
- أجهزة السلامة
بالنسبة للخزانات ذات القطر الكبير والأسطوانات الثقيلة، ينبغي أخذ هذه الملحقات في الاعتبار عند اختيار الماكينة — وليس بعد وصولها.
قد يفقد انخفاض سعر الآلة ميزته بسرعة إذا اكتشف المصنع لاحقًا أن هناك حاجة إلى معدات مناولة إضافية.
المشكلة رقم 6: متطلبات السلامة والامتثال الأوروبية
بالنسبة للعملاء الأوروبيين، ينبغي مناقشة مسألة سلامة الماكينة في مرحلة تقديم عرض الأسعار.
يجب على المشترين التأكد من متطلبات المطابقة المعمول بها، وأجهزة السلامة، والتكوين الكهربائي، والوثائق، ووسائل الحماية وفقًا لتكوين الآلة والسوق المقصودة.
قد تشمل ميزات السلامة، حسب نوع الآلة، أنظمة الإيقاف في حالات الطوارئ، وحبال أو أجهزة أمان حول منطقة العمل، والحماية الكهربائية، وتحذيرات التشغيل، وغيرها من تدابير الحماية.
بالنسبة للآلات المعروضة في سوق الاتحاد الأوروبي، يرجى أيضًا الانتباه إلى عملية الانتقال إلى اللائحة (الاتحاد الأوروبي) رقم 2023/1230, ، والذي يسري اعتبارًا من 20 يناير 2027.
لا تكتفِ بالسؤال:
“هل تحمل الآلة علامة CE؟”
اسأل عن تكوينات السلامة، والوثائق، والرسومات الكهربائية، والأدلة، ووثائق المطابقة التي سيتم تسليمها فعليًّا مع الآلة.
المشكلة رقم 7: التركيب ودعم ما بعد البيع من الصين
بالنسبة للمشتري الأوروبي، لا يمثل سعر الشراء سوى جزء واحد من التكلفة الإجمالية للآلة.
إن أي آلة لا يمكن تركيبها أو معايرتها أو صيانتها بكفاءة قد تتسبب في تعطل مكلف.
قبل إجراء الطلب، يرجى التأكد مما يلي:
- متطلبات التثبيت
- متطلبات التأسيس
- المواصفات الكهربائية
- الوثائق المتعلقة بالنظام الهيدروليكي
- كتيبات التشغيل
- توافر قطع الغيار
- استكشاف الأعطال وإصلاحها عن بُعد
- الدعم الفني عند الحاجة
- تدريب المشغلين
ومن المفيد أيضًا طلب اختبار القبول في المصنع (FAT) قبل الشحن.
كلما أمكن ذلك، ينبغي على المورد اختبار قطعة عمل تشبه إلى حد كبير المواد الفعلية التي يستخدمها العميل، من حيث السماكة والعرض والقطر المستهدف.
ما هي المعلومات التي يجب عليك إرسالها للحصول على عرض أسعار دقيق؟
بدلاً من الاكتفاء بطلب “آلة درفلة الألواح مقاس 20 مم”، يرجى تقديم ما يلي:
01 — المادة: S235، S355، الفولاذ المقاوم للصدأ أم نوع آخر؟
02 — السماكة القصوى: ما هو السُمك الفعلي للمنتج؟
03 — العرض الأقصى: 2000، 2500، 3000، 4000 ملم أم أكثر؟
04 — القطر الأدنى: ما هو أصغر قطر نهائي مطلوب؟
05 — الثني المسبق: ما هي متطلباتك فيما يتعلق بالنهاية المستقيمة؟
06 — حجم الإنتاج: تصنيع من حين لآخر أم إنتاج متكرر؟
07 — الجزء النهائي: خزان، أم وعاء ضغط، أم أنبوب، أم مخروط، أم مكون من مكونات طاقة الرياح، أم جزء هيكلي؟
تتيح هذه التفاصيل السبعة للشركة المصنعة أن توصي بجهاز أكثر ملاءمةً بكثير.
التوصية النهائية للمشترين الأوروبيين
الأفضل آلة درفلة الألواح ليست بالضرورة الآلة التي تتمتع بأكبر سعة مُعلنة أو بأقل سعر شراء.
إنها الآلة التي يمكنها معالجة المادة الفعلية، والسماكة، والعرض، والقطر الأدنى، وحجم الإنتاج مع تلبية متطلباتكم فيما يتعلق بالثني المسبق، والتكرار، والسلامة، والدعم على المدى الطويل.
فيما يتعلق بالتصنيع العام، قد توفر الآلة ذات الأسطوانات الثلاثة توازنًا ممتازًا بين القدرات والاستثمار.
بالنسبة للشركات المصنعة التي تحتاج إلى إنتاجية أعلى، ومراقبة أسهل للمواد، ومستوى أعلى من الأتمتة، فإن آلة درفلة الألواح ذات التحكم الرقمي (CNC) ذات 4 أسطوانات قد توفر حلاً أكثر فعالية على المدى الطويل.
قبل اختيار الجهاز، يرجى إرسال ما يلي إلى MIHARMLE:
المادة + السماكة + العرض + القطر الأدنى + رسم القطعة + حجم الإنتاج
يمكن لمهندسينا تقييم قوة الدرفلة، وأبعاد الأسطوانة، ومتطلبات الثني المسبق، وهيكل الآلة، وتكوين نظام التحكم الرقمي (CNC)، وخيارات مناولة المواد وفقًا لتطبيقكم الفعلي.
آلات درفلة الألواح من MIHARMLE → طلب حل تقني